Whatsapp
نحن نقدم مجموعة شاملة من معدات معالجة المعادن الدقيقة، بما في ذلك التسوية، والسحب على البارد، والإشارة، والشطب، والقطع، وآلات لف الخيوط، وقوالب السحب، المصممة خصيصًا لمواد الأنابيب والقضبان والأسلاك عبر الصناعات المتنوعة.
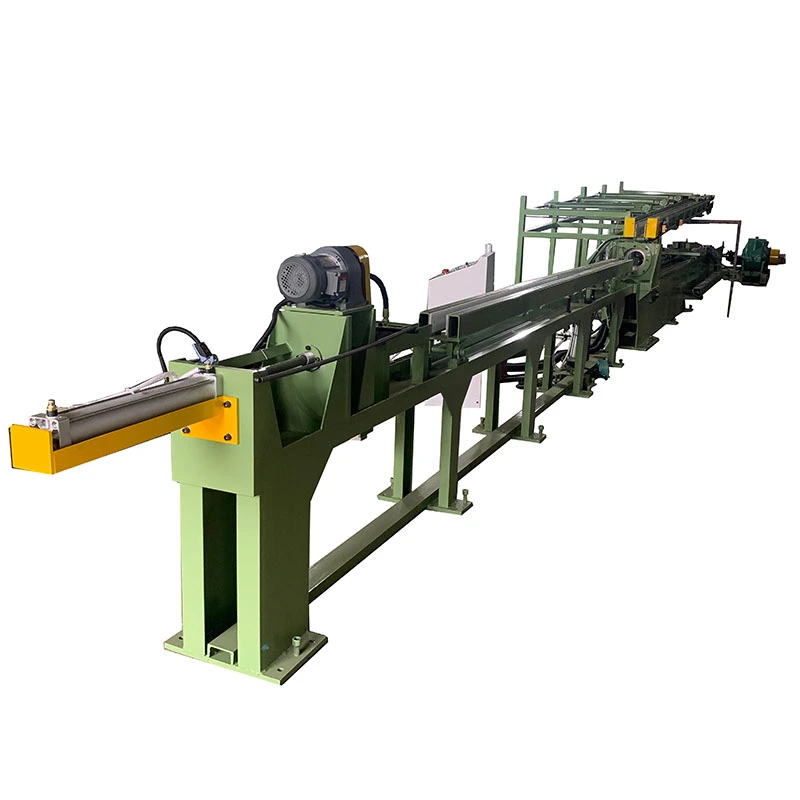
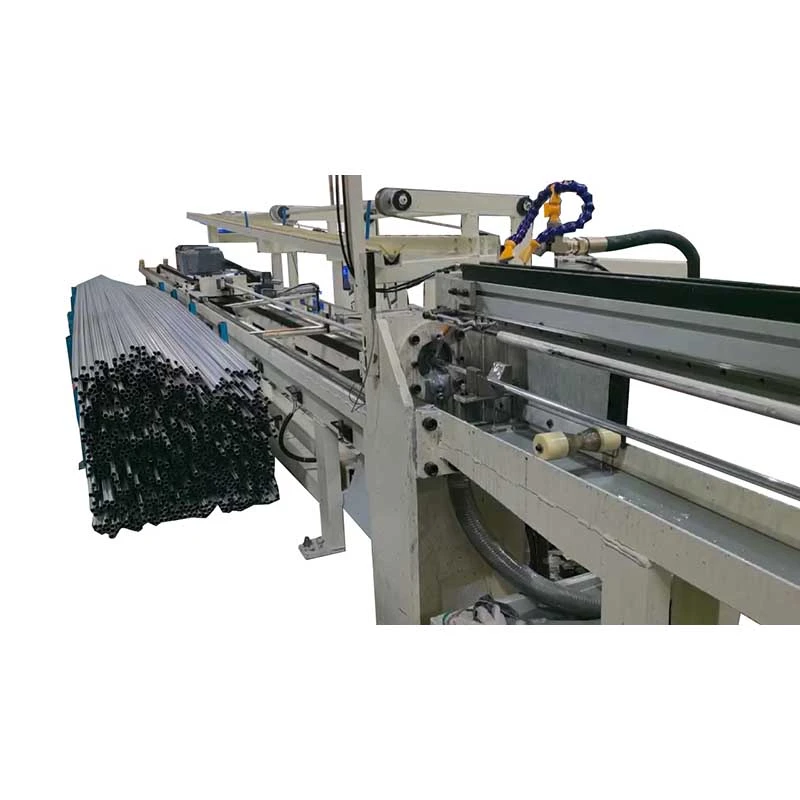
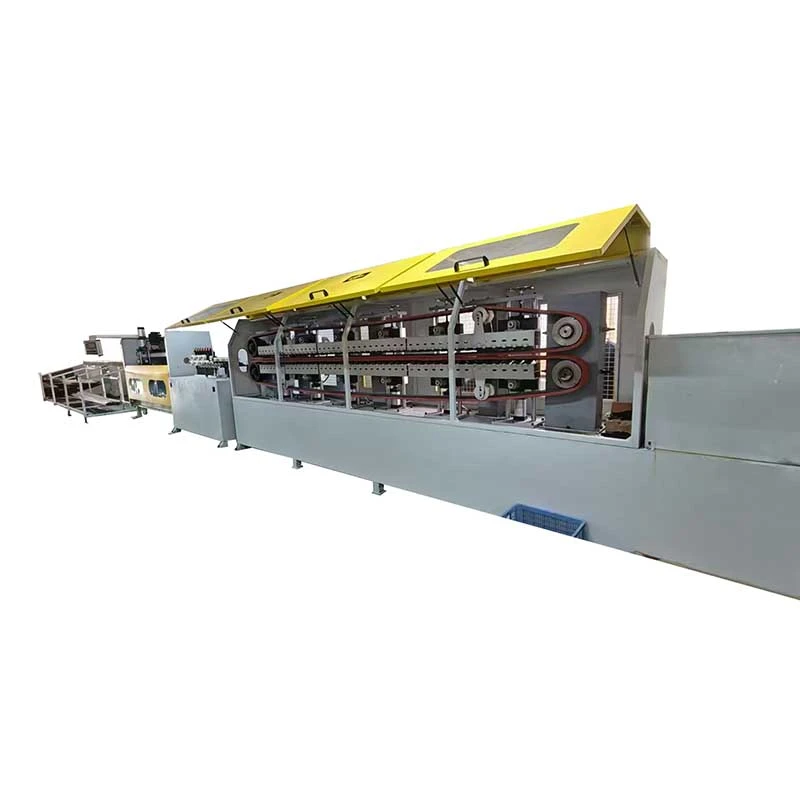
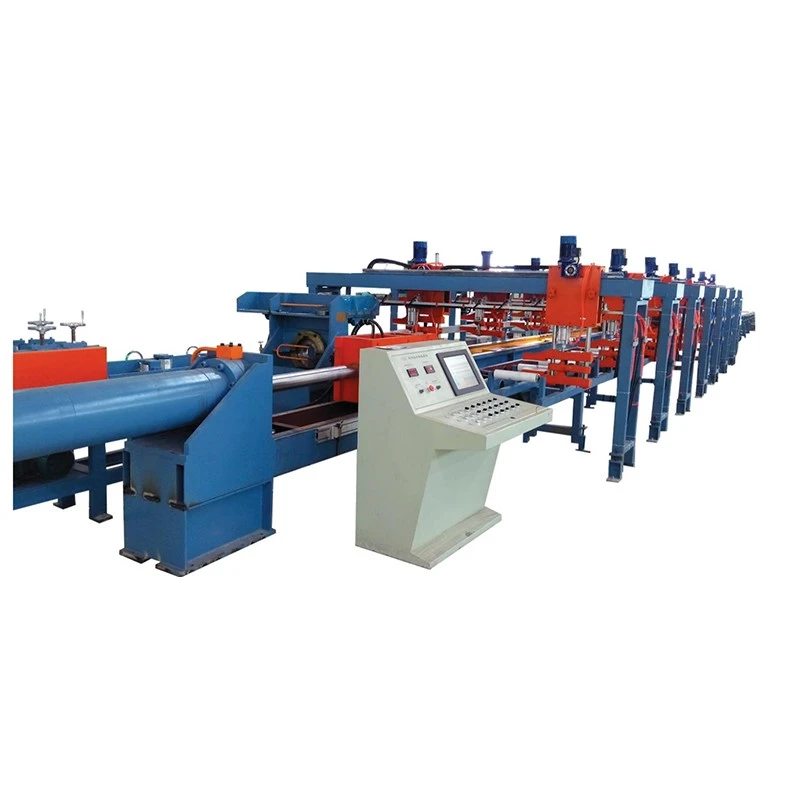
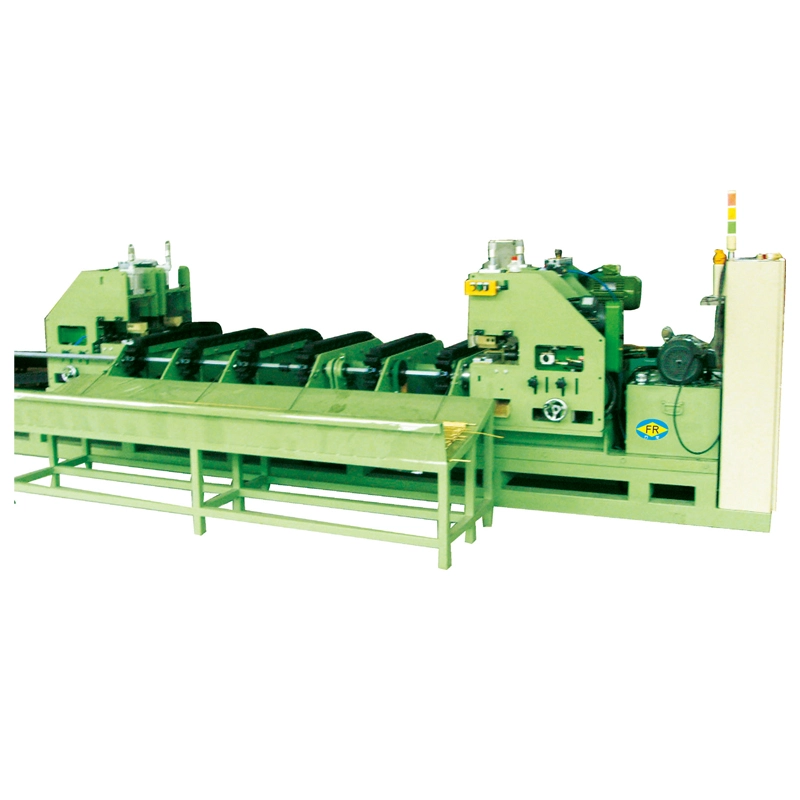
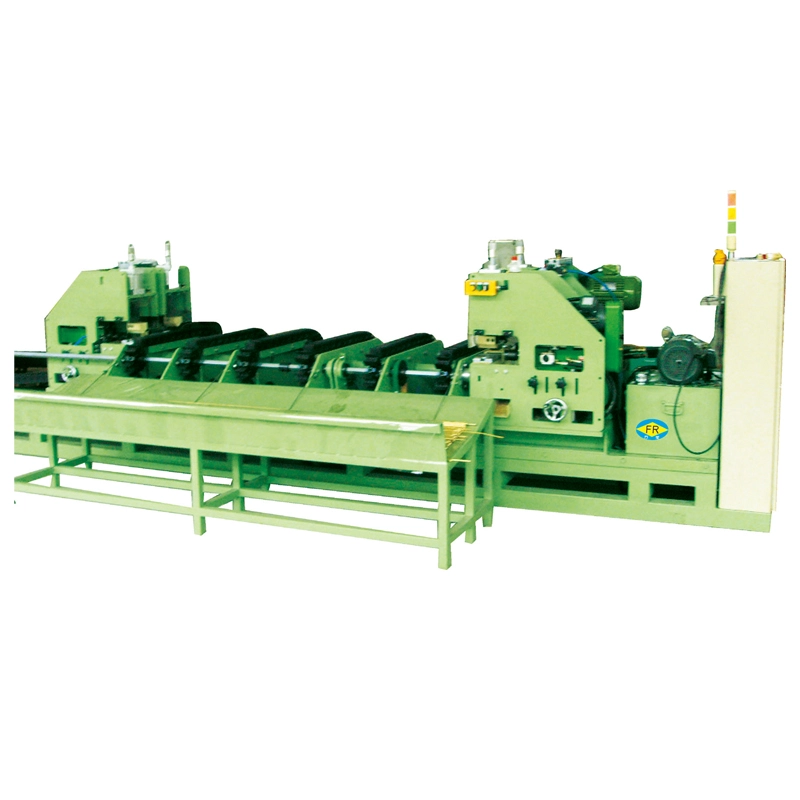
الماكينة فرد النحاس الأفقيةعبارة عن آلة استقامة متعددة الأسطوانات للأنابيب النحاسية، والأنابيب، والقضبان الصلبة، والمقاطع الجانبية بعد البثق، أو السحب، أو التلدين، أو المعالجة. يستخدم الانحناء العكسي المتحكم فيه من خلال مجموعات بكرات متعددة لتصحيح القوس والانحناء والبيضاوية البسيطة دون الحاجة إلى عملية استقامة منفصلة.
يحتاج النحاس إلى ظروف استقامة مختلفة عن الفولاذ. إن قوة الإنتاج المنخفضة نسبيًا والسطح الناعم يجعل الضغط المفرط للأسطوانة سببًا شائعًا للعلامات السطحية، بينما تتطلب درجات الحرارة المختلفة قوى استقامة وسرعات خط مختلفة. لذلك تم تكوين سلسلة FR حولهاعدد الأسطوانة، قطر قطعة العمل، مزاج النحاس، تحمل الاستقامة، ومتطلبات تشطيب السطح.
بالنسبة لخطوط الإنتاج التي يتم فيها لحام الأنابيب النحاسية، أو ثنيها، أو طلاءها، أو تجميعها تلقائيًا، فإن الاستقامة وحالة السطح كلاهما مهمان. تساعد هندسة الأسطوانة المناسبة وضبطها على تصحيح الأنبوب دون إدخال خدوش جديدة أو تشوه مفرط أو تصحيح زائد.
تتضمن سلسلة FangRong's FR13 تكوينًا قياسيًا من FR-20 إلى FR-180، تغطي أقطار أنابيب النحاس منφ4 مم إلى φ180 مموالقضبان الصلبة منمن φ10 ملم إلى φ90 ملم. اعتمادا على النموذج، يستخدم الجهاز14، 15، 16، 17، أو 20 مجموعة بكرات. يمكن للتكوينات المختارة المكونة من 20 أسطوانة تحقيق استقامة منخفضة تصل إلى0.1 مم/م. تتراوح قوة المحرك الإجمالية من3 كيلو واط إلى 55 كيلو واط، مع أوزان الآلة تقريبًا700 كجم إلى 25000 كجم.
تشتمل المعدات على تقنية التقويم التي تم تطويرها من خلال تعاون FangRong طويل الأمد مع الشركة المصنعة التايوانية. تم تأسيس شركة FangRong في عام 1998 كمشروع مشترك وأصبحت مملوكة بالكامل في عام 2013، مع الاحتفاظ بالخبرة الهندسية للتقويم والرسم التي تم تطويرها من خلال هذا التعاون.
تستخدم سلسلة FRالانحناء العكسي متعدد الأسطوانات. بدلاً من تصحيح الانحناء عند نقطة واحدة بقوة عالية، تمر قطعة العمل عبر بكرات متتالية تطبق تصحيحات أصغر يمكن التحكم فيها. يؤدي هذا إلى توزيع التشوه على طول الأنبوب أو القضيب ويسمح للمشغل بالوصول إلى الاستقامة المطلوبة مع تقليل خطر الانحناء الزائد الدائم.
1. التغذية والمحاذاة
يدخل الأنبوب أو الشريط النحاسي من خلال نظام التوجيه. تعد محاذاة الإدخال الصحيحة أمرًا مهمًا لأن قطعة العمل التي تم وضعها بشكل غير صحيح يمكن أن تنتج استقامة غير متناسقة حتى عندما تكون إعدادات الأسطوانة صحيحة.
2. الانحناء العكسي التدريجي
تطبق مجموعات البكرات المتعددة ضغطًا متحكمًا فيه من اتجاهات مختلفة. تتوافق هندسة الأسطوانة وتعديلها مع قطر قطعة العمل. توفر المزيد من مجموعات البكرات المزيد من نقاط التصحيح ويتم تحديدها بشكل عام عند الحاجة إلى تفاوتات استقامة أكثر إحكامًا.
3. التحكم في الاتصال السطحي
النحاس أكثر ليونة من الفولاذ، خاصة في حالة التلدين. وبالتالي يتم تشطيب الأسطح الدوارة بدقةتتوفر خيارات الأسطوانة الواقية للسطحعندما يتطلب التطبيق رقابة صارمة على الخدوش أو الخدوش أو العلامات السطحية.
4. تعديل السرعة
تتوفر نماذج FR-76 والأكبر حجمًا0-60 م/دقيقة سرعة متغيرةمن خلال عاكس التردد تستخدم الطرز FR-50 والنماذج الأصغر سرعات قابلة للتحديد تبلغ9/18/27/45 م/دقيقة. يجب اختيار سرعة الإنتاج الفعلية وفقًا لسبائك النحاس، والحالة المزاجية، وأبعاد الأنبوب، وهدف الاستقامة، ومتطلبات السطح بدلاً من مجرد استخدام السرعة القصوى.
5. تأثير التنعيم والتحجيم
يمكن أيضًا أن يؤدي تلامس الأسطوانة المتحكم فيه إلى تقليل البيضاوية البسيطة وتحسين اتساق الأبعاد. ومع ذلك، لا ينبغي التعامل مع التسوية كبديل لعملية التحجيم المخصصة عندما تكون هناك حاجة إلى تفاوتات مشددة في الأبعاد.
6. التفريغ
يخرج الأنبوب أو القضيب النهائي من الماكينة بالاستقامة المحددة ويكون جاهزًا لعمليات الثني أو القطع أو اللحام أو الطلاء أو التجميع أو غيرها من عمليات التشطيب اللاحقة.
تلف السطح أثناء الاستقامة
يمكن تمييز النحاس بسهولة عن طريق الأسطح الدوارة غير المناسبة أو الضغط الزائد. بالنسبة لأنابيب التدفئة والتهوية وتكييف الهواء (HVAC)، وقضبان التوصيل الكهربائية، ومنتجات النحاس المزخرفة، يمكن أن تؤدي هذه العلامات إلى الرفض أو إلى أعمال تشطيب إضافية. تساعد خيارات الأسطوانة الواقية للسطح على تقليل هذه المخاطر.
أعصاب النحاس المختلفة
لا يستجيب النحاس الملدن الناعم والنحاس المسحوب بقوة لنفس إعدادات الاستقامة. يجب أن يتوافق ضغط الأسطوانة وسرعة المعالجة مع حالة المادة لتجنب التشوه أو التمريرات المتكررة.
الانحناء بعد البثق والرسم
يمكن أن تتطور الأنابيب والقضبان النحاسية إلى انحناء أثناء البثق أو السحب على البارد أو التلدين أو اللف أو النقل. تعمل التسوية متعددة الأسطوانات على تصحيح هذا الانحناء قبل أن تدخل المادة مرحلة الإنتاج التالية.
بيضاوية الأنبوب
يمكن للأنابيب النحاسية ذات الجدران الرقيقة أن تتطور بشكل بيضاوي أثناء التشكيل والتعامل. يمكن أن توفر الأسطوانات التي تم ضبطها بشكل صحيح تأثيرًا ثانويًا للتحجيم أثناء تصحيح الاستقامة. تعتمد النتيجة القابلة للتحقيق على أبعاد الأنبوب، وحالة المادة، والتشوه الأولي.
التغذية غير المتناسقة في المعدات النهائية
يمكن أن يتداخل الانحناء المفرط مع ثني الأنبوب تلقائيًا، والقطع، واللحام، والنحاس، والتجميع. تعمل عملية التقويم التي يتم التحكم فيها على تحسين اتساق التغذية وتقليل التصحيح اليدوي.
مشاكل في تركيب الأنبوب
بالنسبة لأنظمة التدفئة والتهوية وتكييف الهواء (HVAC)، والتبريد، والسباكة، وإنتاج المبادلات الحرارية، يمكن أن يؤثر الانحناء المفرط أو الشكل البيضاوي على وضع الأنبوب وتركيب المفاصل. الاستقامة المتسقة تجعل تشكيل المصب والانضمام أكثر قابلية للتكرار.
يتطلب النحاس تحكمًا دقيقًا في ملامسة الأسطوانة لقطعة العمل. تتوفر أسطح بكرات أرضية دقيقة ومواد اختيارية لحماية الأسطح للتطبيقات التي لا يمكن قبول الخدوش فيها.
دعم FR-76 والأجهزة الأكبر حجمًا0-60 م/دقيقةعملية متغيرة السرعة. تتوفر نماذج FR-50 والنماذج الأصغر9/18/27/45 م/دقيقةسرعات قابلة للتحديد. وهذا يسمح بتعديل الخط وفقًا لمزاج المادة ومتطلبات المنتج بدلاً من فرض كل مواصفات النحاس من خلال نفس الإعداد.
سلسلة FR متوفرة مع14، 15، 16، 17، أو 20 بكرة. يوفر عدد البكرات الأعلى نقاط تصحيح إضافية ويتم أخذها في الاعتبار عادةً عندما يتطلب خط الإنتاج استقامة أكثر إحكامًا. على سبيل المثال، تم تحديد تكوين FR-50 ذو 20 بكرة.10.1 مم/ماستقامة.
تغطي السلسلة أنابيب النحاس منφ4 مم إلى φ180 مموالقضبان الصلبة منمن φ10 ملم إلى φ90 ملم. وهذا يسمح لنفس مجموعة المنتجات بتغطية الأنابيب الدقيقة الصغيرة بالإضافة إلى منتجات النحاس الصناعية الأكبر حجمًا.
يمكن تكوين آلات استقامة النحاس الأفقية للنحاس النقي مثلC11000 وC12200وكذلك النحاس والبرونز والنيكل وسبائك النحاس الأخرى. يمكن معالجة كل من الأنابيب الملحومة وغير الملحومة عندما تقع أبعادها ضمن نطاق عمل الماكينة المحددة.
تسمح ليونة النحاس بسرعات استقامة عالية نسبيًا، لكن السرعة القصوى لا ينبغي أن تكون معيار الاختيار الوحيد. بالنسبة للإنتاج بكميات كبيرة، يعد الجمع الصحيح بين تكوين الأسطوانة والسرعة والضغط وحالة قطعة العمل أكثر أهمية من مجرد زيادة سرعة الخط.
لفرد النحاس، قم باختيار الماكينة وفقًا لـقطر الأنبوب أو القضيب، سمك الجدار، سبائك النحاس والمزاج، الانحناء الأولي، الاستقامة المطلوبة، متطلبات تشطيب السطح، وسرعة الإنتاج. إذا كانت نفس الآلة ستقوم بمعالجة أحجام متعددة، فيجب مراعاة نطاق الحجم الكامل بدلاً من الاختيار فقط وفقًا للقطر الأكبر.
| نموذج | ماكس أنبوب Ø (مم) | الحد الأدنى للأنبوب Ø (مم) | ماكس بار Ø (مم) | الاستقامة (مم / م) | مجموعات الأسطوانة | السرعة (م/دقيقة) | إجمالي الطاقة (كيلوواط) | الوزن (كجم) | الأبعاد الطول×العرض×الارتفاع (مم) |
| FR-180 (17 بكرات) | φ180 | φ60 | φ90 | .30.3 | 17 | - | 55 | 25000 | 4200×1800×1500 |
| FR-150 (17 بكرات) | φ150 | φ58 | φ70 | .30.3 | 17 | - | 30/37 | 12000 | 4100×2280×1700 |
| FR-120 (14 بكرات) | φ120×T3.0 | φ38 | φ50 | .30.3 | 14 | - | 30 | 9000 | 3250×1450×1250 |
| FR-100 (14 بكرات) | φ89×T3.0 | φ28 | φ32 | .30.3 | 14 | 0-60 | 15 | 5000 | 2350×1560×1160 |
| FR-100 (17 بكرة) | φ89×T3.0 | φ28 | φ32 | .20.2 | 17 | 0-60 | 18 | 5000 | 2700×1560×1160 |
| FR-76 (14 بكرة) | φ60×T3.0 | φ16 | φ22 | .30.3 | 14 | 0-60 | 11 | 2500 | 2250×1560×1160 |
| FR-76 (17 بكرة) | φ76×T3.0 | φ18 | φ25 | .20.2 | 17 | 0-60 | 15 | 3500 | 2560×1560×1160 |
| FR-76 (20 بكرة) | φ76×T3.0 | φ18 | φ25 | .20.2 | 20 | 0-60 | 15 | 5400 | 3250×1500×1250 |
| FR-50 (14 بكرة) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | .30.3 | 14 | 18/9/27/45 | 7.5 | 1500 | 1750×1120×1040 |
| FR-50 (20 بكرة) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | .10.1 | 20 | 18/9/27/45 | 7.5 | 2000 | 2200×1120×1040 |
| FR-25 (14 بكرة) | φ25 | φ6 | φ12 | .30.3 | 14 | 18/9/27/45 | 4 | 1000 | 1300×900×950 |
| FR-25 (16 بكرة) | φ25 | φ6 | φ12 | .20.2 | 16 | 18/9/27/45 | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15 بكرة) | φ16×T2.0 | φ4 | φ10 | .30.3 | 15 | 18/9/27/45 | 3 | 700 | 1100×1050×950 |
ملاحظات فنية:يشير T إلى سمك جدار الأنبوب، على سبيل المثال T3.0 يعني سمك جدار يبلغ 3.0 مم. تستخدم طرازات FR-50 والطرازات الأصغر سرعات قابلة للتحديد تبلغ 9/18/27/45 م/دقيقة. توفر الموديلات FR-76 والنماذج الأكبر سرعة متغيرة تتراوح من 0 إلى 60 م/دقيقة من خلال عاكس التردد. يمكن تحديد مواد سطح الأسطوانة وفقًا لمنتج النحاس ومتطلبات جودة السطح.
غالبًا ما تتطلب الأنابيب النحاسية الخاصة بملفات تكييف الهواء وأنظمة التبريد والمبخرات والمكثفات والمبادلات الحرارية استقامة قبل الثني التلقائي على شكل حرف U أو التجميع من الأنبوب إلى الأنبوب. يساعد الاستقامة المتسقة المعدات النهائية على الحفاظ على التغذية وتحديد المواقع بشكل متكرر.
إن آلة استقامة النحاس الأفقية مناسبة لقضبان التوصيل النحاسية، والموصلات، والقضبان المستديرة المستخدمة في المفاتيح الكهربائية، والمحولات، ومعدات التوزيع الكهربائية، وأنظمة الطاقة. تعد حماية السطح ذات أهمية خاصة حيث يجب أن يحافظ النحاس النهائي على سطح ملامس نظيف.
يمكن أن تتطلب الأنابيب النحاسية المستخدمة في أنظمة تكييف هواء السيارات ودوائر تبريد المركبات الكهربائية استقامة بعد الرسم أو التشكيل. يمكن لتكوين الأسطوانة المناسب إعداد الأنبوب لعمليات الثني والتجميع اللاحقة.
يمكن تقويم أنابيب المياه النحاسية وأنابيب الغاز وأنابيب خدمات البناء الأخرى بعد الإنتاج أو المعالجة لتحسين اتساق الأبعاد قبل القطع والربط والتركيب.
تتطلب الأنابيب النحاسية ذات القطر الصغير المستخدمة في الأجهزة وأنظمة السوائل تحكمًا دقيقًا في الاستقامة وحالة السطح. تم تصميم FR-20 لأقطار الأنبوب بدءًا منφ4 ملم، وفقًا لسمك جدار الأنبوب المحدد وحالة المادة.
يمكن تطبيق نفس مبدأ الاستقامة على أنابيب سبائك النحاس والقضبان الصلبة، بما في ذلك منتجات النحاس والبرونز والنيكل. يجب تحديد إعدادات الأسطوانة النهائية من السبيكة والصلابة والأبعاد والانحناء الأولي والاستقامة المطلوبة.
أكثر من 26 عامًا من هندسة الاستقامة
تأسست FangRong في عام 1998 وبدأت كمشروع مشترك مع شركة تصنيع تايوانية متخصصة في معدات السحب والتقويم. أصبحت الشركة مملوكة بالكامل في عام 2013 وواصلت تطوير آلات التسوية والسحب لمعالجة الأنابيب المعدنية والقضبان.
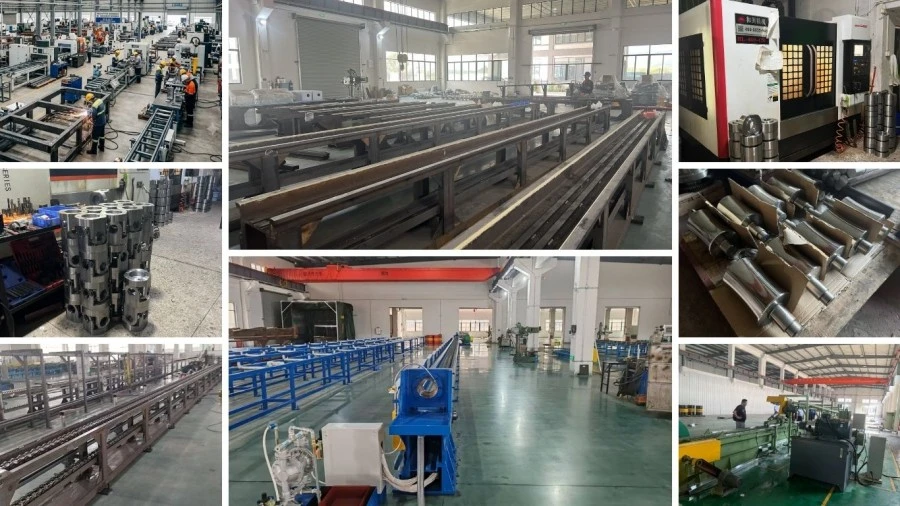
منشأتين للتصنيع
توفر مرافق الإنتاج دونغقوان ويانغجيانغ قدرة سنوية مجمعة تزيد عن650 ماكينة. يدعم إعداد التصنيع المكون من موقعين الإنتاج المتزامن لمشاريع متعددة وطلبات أكبر.
الخبرة عبر معالجة المعادن
تقارير FangRong عن المعدات الموردة للعملاء فيأكثر من 70 دولة، مع أكثر من10.000 عميلعبر معالجة الفولاذ والفولاذ المقاوم للصدأ والنحاس والنحاس والألومنيوم والسبائك المتخصصة.
اختبار المصنع قبل الشحن
تخضع كل آلة للتشغيل الخامل واختبار التحميل الكامل. عندما تتوفر عينات العملاء، يمكن استخدام الأنابيب أو القضبان النحاسية الفعلية للاختبار. يتم فحص الاستقامة والاستدارة ومحاذاة الأسطوانة والاهتزاز وتيار المحرك وحالة السطح وتسرب الزيت والوظائف الكهربائية قبل الشحن.
الدعم الهندسي الخاص بالنحاس
قبل الإنتاج، يمكن لشركة FangRong تقييم سبائك النحاس، والمزاج، والقطر، وسمك الجدار، وهدف الاستقامة، ومتطلبات السطح، ومتطلبات الإخراج لتحديد تكوين الأسطوانة المناسب، ونطاق السرعة، ومعالجة سطح الأسطوانة.
التثبيت ودعم ما بعد البيع
يشمل الدعم الإشراف على التركيب، والتشغيل، وتدريب المشغلين، وتوريد قطع الغيار، واستكشاف الأخطاء وإصلاحها عن بعد، والمساعدة الفنية. يتم توفير الرسومات الأساسية وتخطيطات مسامير التثبيت لتركيب الماكينة.
1. المراجعة الهندسية— يتم تحديد تكوين الأسطوانة، ونطاق السرعة، وحماية السطح، وتصميم الماكينة من مواصفات النحاس الخاصة بالعميل ومتطلبات الإنتاج.
2. فحص المواد- يتم فحص الألواح الفولاذية، والأعمدة، والبكرات، والتروس، والمكونات الرئيسية الأخرى قبل التشغيل الآلي.
3. الآلات الدقيقة— يتم تشكيل الأسطح الدوارة وإطارات الماكينة وفقًا للهندسة والمحاذاة المطلوبة.
4. التجميع الميكانيكي- يتم تجميع وفحص مجموعات الأسطوانة ومكونات ناقل الحركة وعلبة التروس ونظام القيادة.
5. التكامل الكهربائي— تم دمج واختبار المحرك والعاكس وPLC وHMI وأجهزة الاستشعار وعناصر التحكم في السلامة.
6. اختبار الآلة- يتم تشغيل الجهاز بالكامل قبل الشحن. يمكن استخدام عينات النحاس الخاصة بالعملاء للتحقق من الأداء عند تقديمها.
7. الفحص النهائي— يتم فحص الاستقامة والاستدارة وحالة السطح والسلامة الكهربائية والاهتزاز وتسرب الزيت قبل التعبئة.
8. تغليف الصادرات— الآلات محمية ضد الرطوبة والتآكل وأضرار التعامل أثناء النقل الدولي.
الأيزو 9001:2015— نظام إدارة الجودة يغطي أنشطة التصميم والتصنيع والتركيب والخدمات الخاصة بالشركة. رقم الشهادة UQ231211R1.
علامة CE— يتم تزويد آلات FR القياسية بتوافق CE مع متطلبات سلامة الآلات المعمول بها، بما في ذلك وظائف التوقف والحماية في حالات الطوارئ ذات الصلة.
فحص اس جي اس— تتوفر خدمات فحص مستقلة لأداء الماكينة والتحقق من السلامة وفقًا لمتطلبات المشروع.
تكنولوجيا براءة اختراع— تمتلك FangRong براءات اختراع وطنية ونماذج منفعة تغطي مكونات المعدات وتقنياتها، بما في ذلك شد السلسلة، وإمساك القالب متعدد الخيوط، وأنظمة شياق التغيير السريع.
قبل الشحن، يتم فحص الماكينة وحمايتها من التآكل وتعبئتها للنقل الدولي. يتم تحديد ترتيبات التعبئة والتغليف والشحن وفقًا لأبعاد الماكينة ووزنها وطريقة النقل والوجهة.
تم تصميم الماكينة لأنابيب النحاس وسبائك النحاس والأنابيب والقضبان المستديرة الصلبة والملامح. تشمل المواد النموذجية C11000 وC12200 والنحاس والبرونز والنيكل. يمكن معالجة كل من الأنابيب الملحومة وغير الملحومة، بشرط أن تتوافق أبعاد المنتج وحالة المواد مع النموذج المحدد.
يعتمد اختيار النموذج بشكل أساسي على الحد الأقصى والحد الأدنى لقطر المنتج، وسمك الجدار، وحالة المادة، والاستقامة المطلوبة وسرعة الإنتاج. على سبيل المثال، تناسب FR-20 وFR-25 الأنابيب والقضبان الأصغر حجمًا، بينما تغطي FR-76 وFR-100 وFR-120 وFR-150 وFR-180 المنتجات الأكبر حجمًا. يمكن أيضًا تحديد تكوين 14، 17، 20 بكرة عند الحاجة إلى استقامة أكثر إحكامًا أو تصحيحًا أكثر تحكمًا.
يتم تحديد التكوينات القياسية عند .30.3 مم/م، في حين يمكن أن تصل التكوينات المحددة متعددة الأسطوانات إلى .20.2 مم/م أو .10.1 مم/م. تعتمد النتيجة الفعلية على قطر الأنبوب، سمك الجدار، درجة حرارة المادة، التشوه الأولي وتعديل الأسطوانة. بالنسبة للتطبيقات الصعبة، يجب تأكيد المواصفات النهائية باستخدام العينات الفعلية للعميل.
نعم. ومع ذلك، فإن النحاس الملدن والنحاس المسحوب بقوة يتطلبان ضغطًا مختلفًا للأسطوانة وإعدادات الماكينة. تكون المواد الأكثر ليونة أكثر عرضة للمسافة البادئة ووضع علامات على السطح، بينما تتطلب المواد الأكثر صلابة بشكل عام قوة تصحيح أكبر. ولذلك ينبغي تعديل معاملات الاستقامة وفقًا لأبعاد سبائك النحاس والمزاج والأنبوب بدلاً من استخدام إعداد ثابت واحد لجميع المنتجات.
النحاس أكثر ليونة من الفولاذ ويمكن خدشه أو وضع علامة عليه إذا كان ضغط الأسطوانة أو المحاذاة أو حالة السطح غير مناسبة. يمكن تكوين الماكينة بمواد أسطوانية ومعالجات سطحية مناسبة لمعالجة النحاس. بالنسبة للمنتجات ذات المظهر الحرج مثل أنابيب التدفئة والتهوية وتكييف الهواء (HVAC)، أو الأنابيب النحاسية المزخرفة أو المكونات النحاسية المكشوفة، يجب تحديد متطلبات السطح قبل الإنتاج.
يمكن أن تساعد عملية التقويم متعددة الأسطوانات في تقليل الشكل البيضاوي البسيط أثناء تصحيح الانحناء، ولكنها ليست بديلاً لعملية تحديد حجم الأنبوب أو المعايرة المخصصة. إذا كان التطبيق يحتوي على متطلبات صارمة للقطر الخارجي أو سمك الجدار أو الاستدارة، فيجب تقييم هذه التفاوتات بشكل منفصل أثناء اختيار الماكينة.
نعم. يمكن إجراء اختبار المصنع باستخدام الأنابيب أو القضبان أو التشكيلات النحاسية التي يوفرها العميل. يمكن للاختبار تقييم الاستقامة، وحالة السطح، وتعديل الأسطوانة، واستقرار الماكينة ومعلمات التشغيل في ظل ظروف المواد الفعلية. يوصى بهذا عند معالجة سبيكة نحاس جديدة أو أنبوب رقيق الجدار أو منتج بمتطلبات استقامة صارمة.
عنوان
رقم 163، طريق شاتونج، المنطقة الصناعية الثانية شابو، مدينة دالانج، مدينة دونغقوان، قوانغدونغ، الصين
هاتف
بريد إلكتروني