Whatsapp
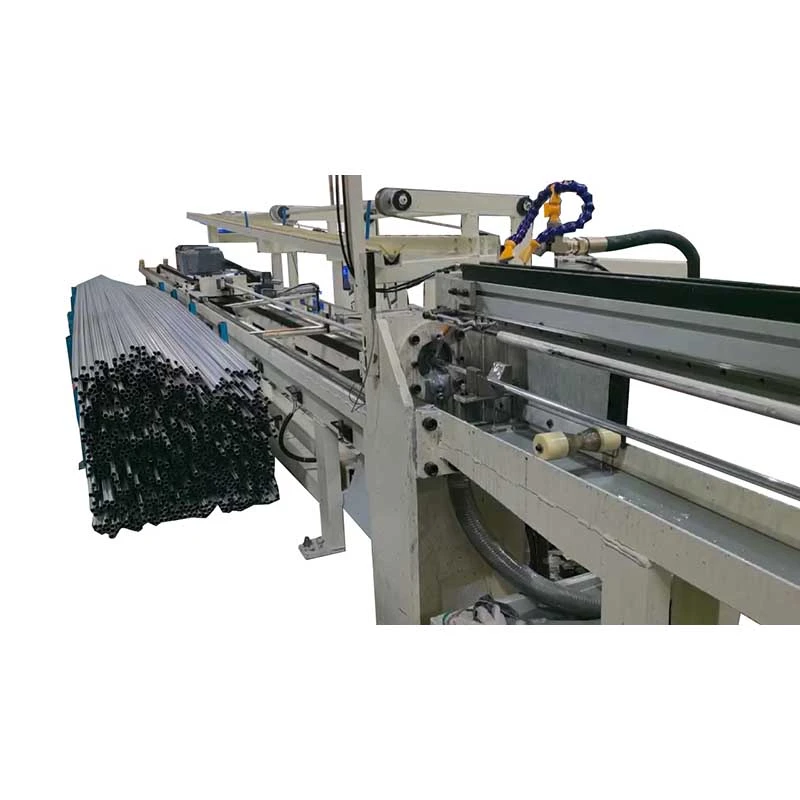
نحن نقدم مجموعة شاملة من معدات معالجة المعادن الدقيقة، بما في ذلك التسوية، والسحب على البارد، والإشارة، والشطب، والقطع، وآلات لف الخيوط، وقوالب السحب، المصممة خصيصًا لمواد الأنابيب والقضبان والأسلاك عبر الصناعات المتنوعة.
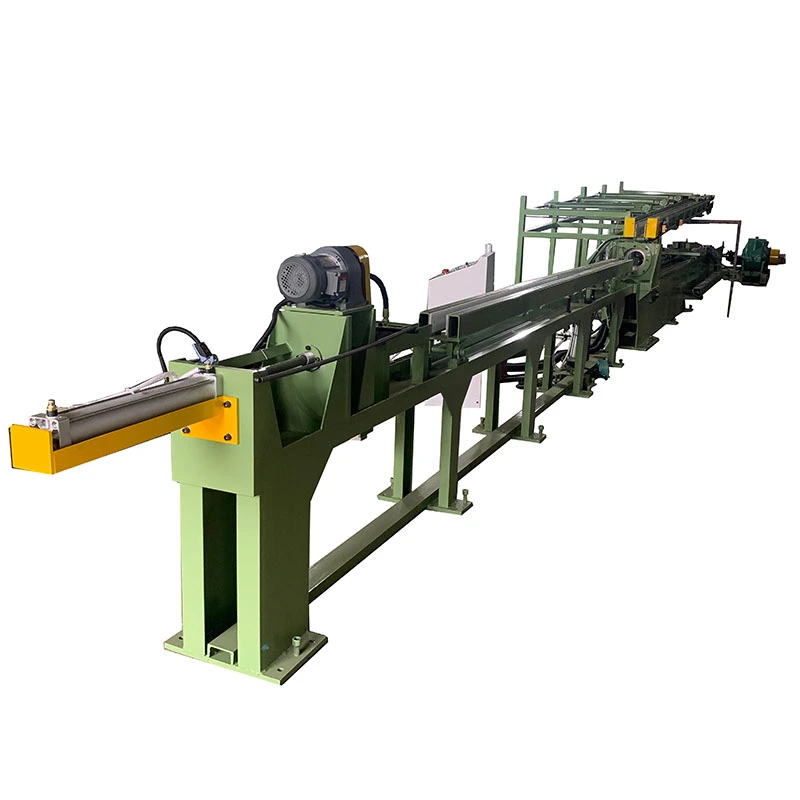
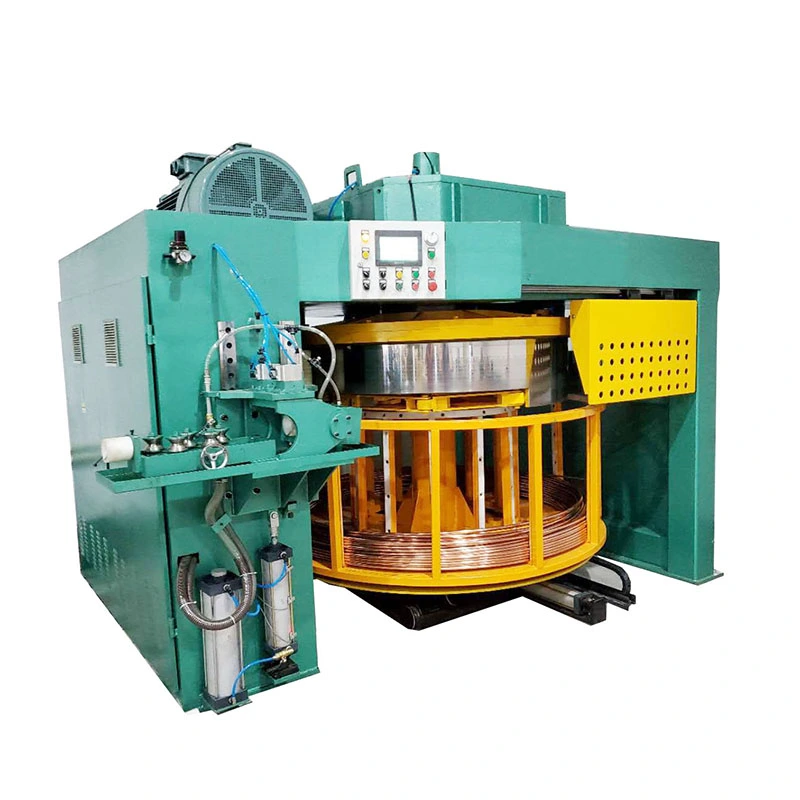
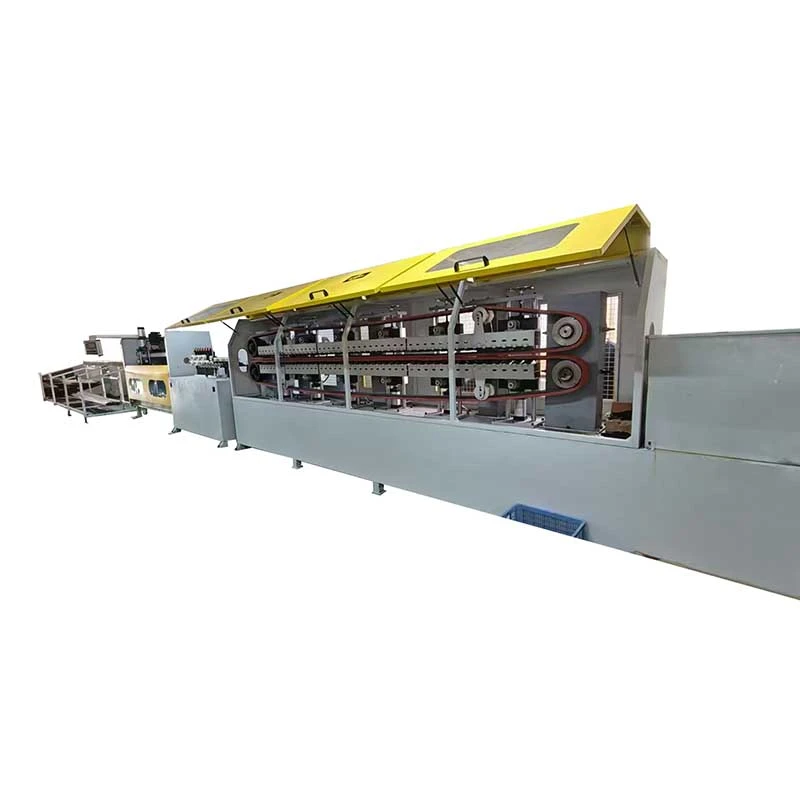
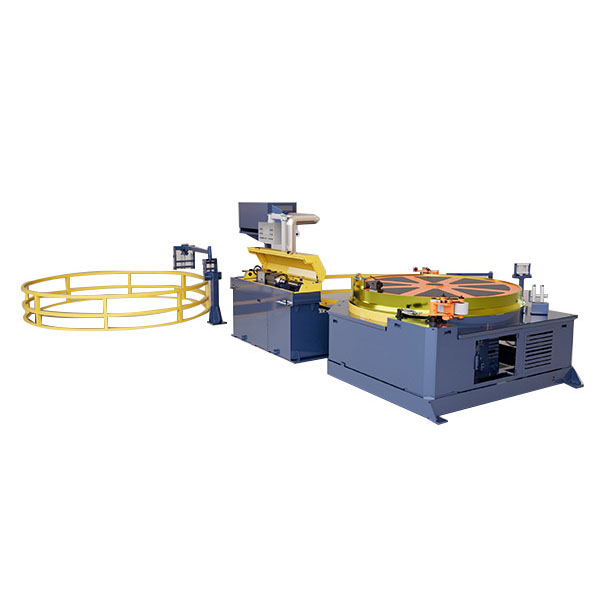
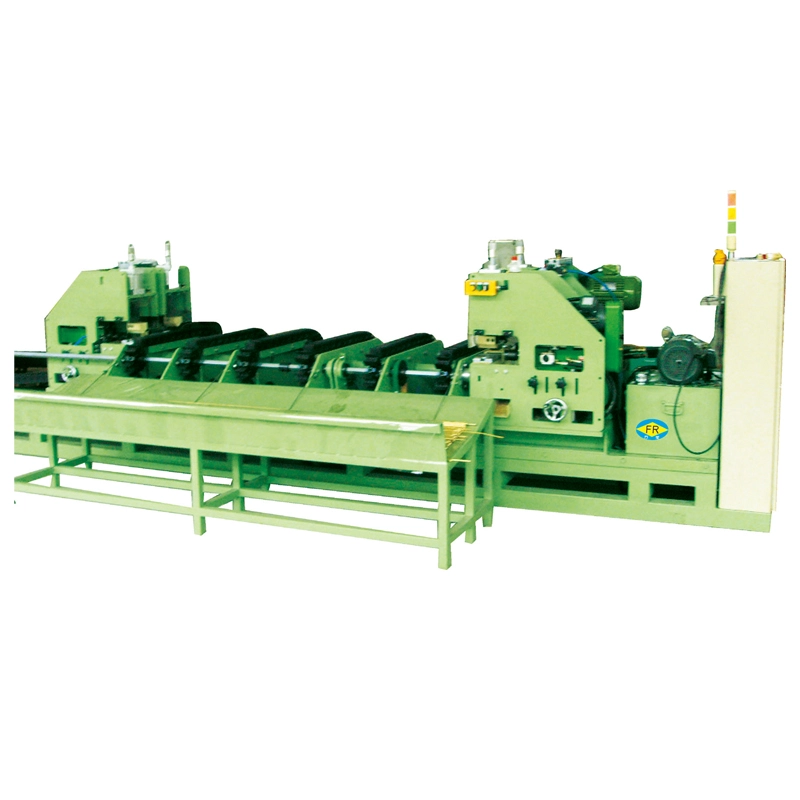
الآلة السحب البارد الأوتوماتيكية من النوع الزاحف مع اللفتم تصميمه للرسم المستمر واللفأنابيب معدنية ذات قطر صغير. مع قوى السحب10-50 كيلو نيوتنوسرعات تصل إلى100 م/دقيقة، يوفر محرك المسار الزاحف سحبًا مستقرًا وتشغيلًا مستمرًا. يتعامل مع أقطار الأنبوبφ5-40 ملمويغذي المواد المسحوبة مباشرة إلى آلة اللف، مما يقللالقطع والتعامل والتخزين. مناسبة لأنابيب النحاس والألومنيوم والفولاذ المقاوم للصدأ والفولاذ الكربوني المستخدمة فيالتدفئة والتهوية وتكييف الهواء والسيارات والكهرباء والهندسة العامة.
الآلة السحب البارد الأوتوماتيكية من النوع الزاحف مع اللفتم تصميمه للمصنعين الذين يحتاجون إلى سحب الأنابيب المعدنية ذات القطر الصغير بشكل مستمر واستلام المنتج النهائي في ملفات بدلاً من الأطوال المستقيمة. فهو يجمع بين أنظام رسم من النوع الزاحف، حامل القالب الدقيق، التحكم PLC ومحطة اللف الأوتوماتيكيةفي خط إنتاج واحد، مما يلغي التوقف المتكرر والتفريغ والقطع والنقل اليدوي بين عمليات السحب واللف.
يعد هذا التكوين مفيدًا بشكل خاص عندما يتم توفير المنتج بأطوال طويلة ومتواصلة لثني الأنابيب أو القطع أو تصنيع المبادلات الحرارية أو المزيد من السحب. تغطي سلسلة FR أقطار الأنبوب منمن φ5 إلى φ40 ملم، مع سحب القوات من10 إلى 50 كيلو نيوتن and maximum drawing speeds of 80-100 م/دقيقة، اعتمادا على النموذج وظروف العملية.


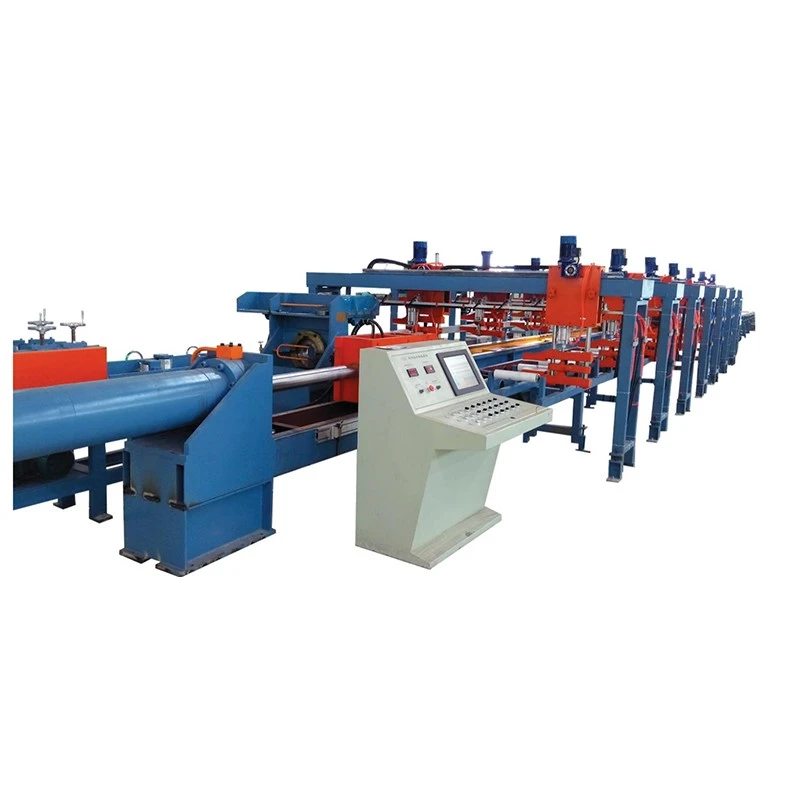
تقوم السلسلة التقليدية أو مقاعد السحب الهيدروليكية بسحب الأنبوب بضربات فردية. يجب أن تتوقف آلة السحب على البارد الأوتوماتيكية من النوع الزاحف المزودة بآلة اللف بعد كل شوط حتى يتمكن المشغل من إعادة ضبط قطعة العمل أو تفريغها أو نقلها. طريقة التشغيل هذه مقبولة للأنابيب القصيرة المستقيمة، ولكنها تصبح غير فعالة عندما يحتاج العميلمئات أو آلاف الأمتار من الأنابيب المستمرة ذات القطر الصغير.
يقوم نظام الزاحف بتغيير طريقة السحب من حركة السكتة الدماغية المتقطعة إلىسحب الاحتكاك المستمر. المسارات الزاحفة العلوية والسفلية تمسك الأنبوب فوق منطقة اتصال طويلة وتغذيه باستمرار من خلال قالب السحب. ثم يدخل الأنبوب النهائي إلى آلة اللف مباشرة.
والنتيجة ليست مجرد سرعة رسم أعلى. وتتمثل مزايا الإنتاج الرئيسية في عدد أقل من خطوات المعالجة، وتخزين وسيط أقل، وتقليل تدخل المشغل، وتنسيق المنتج النهائي الذي يمكن نقله مباشرة إلى العملية التالية.
عندما يكون الرسم المستمر مهمًا:إنه الأكثر قيمة بالنسبة لأنابيب النحاس والألمنيوم والفولاذ طويلة الطول حيث يكون حجم الإنتاج وتسليم الملف أكثر أهمية من إنتاج قضبان مستقيمة فردية.
عندما يكون الأمر أقل أهمية:إذا تم توفير منتجك دائمًا كأطوال قصيرة مستقيمة ويتطلب تغييرات متكررة بين أحجام الأنابيب المختلفة جدًا، فقد تكون طاولة السحب التقليدية أكثر ملاءمة. لذلك يجب أن يعتمد اختيار الماكينة على المادة، والتقليل لكل تمريرة، والقطر النهائي، والطول المطلوب، وتنسيق التسليم بدلاً من السرعة وحدها.
1. التغذية بالأنبوب:يتم تزويد الأنبوب الوارد من جهاز فك اللفافة أو نظام التغذية ذو الطول المستقيم ويدخل إلى الماكينة من خلال دليل الإدخال.
2. رسم القالب:يمر الأنبوب من خلال قالب رسم دقيق، مما يقلل من القطر الخارجي ويتحكم في المظهر الجانبي للأبعاد النهائية. يؤثر تصميم القالب والتشحيم بشكل مباشر على قوة السحب وحالة السطح وعمر الأداة.
3. السحب الزاحف المستمر:يمسك مساران متوازيان متوازيان الأنبوب قبل أو حول عملية الرسم. تطبق أزواج متعددة من الأسطوانات الهوائية ضغطًا متحكمًا فيه للحفاظ على الاحتكاك بين المسارات والأنبوب. على عكس منضدة السحب المتسلسلة، لا يحتاج الزاحف إلى التحرير وإعادة التعيين بعد كل حركة.
4. الرسم متغير السرعة:سرعة الرسم قابلة للتعديل بشكل مستمر ضمن النطاق المقدر. يجب اختيار سرعة الإنتاج الفعلية وفقًا لقوة المادة، حجم الأنبوب، نسبة التخفيض، التشحيم والسطح المطلوب بدلاً من مجرد التشغيل بالسرعة القصوى.
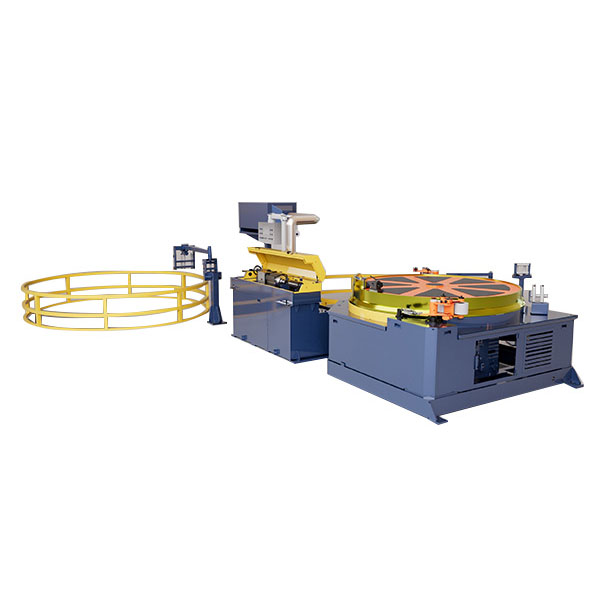
5. اللف المتزامن:يدخل الأنبوب المسحوب إلى محطة اللف مباشرة بعد مغادرة قسم السحب. تتبع سرعة اللف سرعة الرسم للتحكم في شد الخط وإنتاج ملف مستقر.
6. تغيير الملف:عندما يتم الوصول إلى طول الملف المحدد مسبقًا أو كمية الإنتاج، يقوم نظام التحكم بإيقاف الخط لاستبدال الملف ويمكن وضع البكرة أو الأسطوانة التالية للإنتاج.
7. التحكم PLC وHMI:يقوم نظام التحكم بإدارة سرعة الرسم، عد الطول، عملية اللف وتسلسل تغيير الملف، مما يسمح للمشغل بمراقبة العملية الكاملة من محطة تحكم واحدة.
يوفر محرك الزاحف عملية سحب مستمرة بدلاً من دورات إيقاف السحب المتكررة. توفر FR-16 وFR-25 سرعات رسم تصل إلى80 م/دقيقةبينما يصل FR-38 إلى100 م/دقيقة.
بالنسبة إلى منتجي الأنابيب النحاسية ذات الحجم الكبير الذين يقومون بتوريد ملفات طويلة لمصنعي أنظمة التدفئة والتهوية وتكييف الهواء (HVAC)، فإن مبدأ التشغيل هذا يمكن أن يزيل وقت التوقف عن العمل المرتبط بضربات منضدة السحب المتكررة. ومع ذلك، فإن السرعة القصوى لا تعتبر تلقائيًا أفضل سرعة إنتاج. بالنسبة لدرجات الفولاذ المقاوم للصدأ الصعبة أو نسب التخفيض العالية، قد توفر السرعة المنخفضة مع التشحيم المناسب عمرًا أفضل للأداة وجودة السطح.
يتراوح طول اتصال الزاحف من1800 إلى 3500 ملم. تسمح منطقة الاتصال الأطول بتوزيع قوة السحب على طول أنبوب أكبر، مما يقلل من خطر انزلاق الزاحف عند الحاجة إلى قوة سحب أعلى.
تصبح هذه المعلمة ذات أهمية خاصة عند معالجة المواد الأكثر صلابة، أو أقطار الأنابيب الأكبر أو التخفيضات الأعلى. بالنسبة للأنابيب النحاسية الناعمة ذات التخفيض المتواضع، لا يلزم بالضرورة استخدام الزاحف الأطول.
تستخدم سلسلة FR أزواجًا متعددة من أسطوانات الهواء للتحكم في ضغط التثبيت الزاحف. يستخدم FR-16 8 أزواج، ويستخدم FR-25 10 أزواج، ويستخدم FR-38 12 زوجًا.
والغرض من ذلك هو الحفاظ على قبضة احتكاك كافية على طول منطقة الرسم دون الاعتماد على الضغط الزائد عند نقطة واحدة. يعد ضبط الضغط بشكل صحيح أمرًا مهمًا لأن الضغط غير الكافي يمكن أن يسبب الانزلاق، في حين أن الضغط الزائد يمكن أن يضع علامة على سطح الأنبوب أو يشوهه.
يتم لف الأنبوب النهائي مباشرة على بكرة أو أسطوانة بعد السحب. يعد هذا مفيدًا لأنظمة التدفئة والتهوية وتكييف الهواء والتبريد وأنابيب السيارات حيث تتطلب العمليات النهائية غالبًا مواد مستمرة طويلة.
وبالتالي، يستطيع منتج الأنابيب النحاسية الذي يستخدم FR-38 لأنابيب تكييف الهواء نقل الملف النهائي مباشرةً إلى عملية القطع أو الثني أو إنتاج المبادل الحراري اللاحقة بدلاً من قطع المادة أولاً إلى أطوال مستقيمة، وتجميعها ثم إدخالها في عملية أخرى.
تغطي النماذج الثلاثة القياسية متطلبات القطر وقوة السحب المختلفة. إن اختيار نموذج أكبر لمجرد أنه يوفر سرعة قصوى أعلى يمكن أن يزيد من تكاليف المعدات والطاقة دون تحسين الإنتاج إذا كان حجم الأنبوب المطلوب وتخفيضه صغيرين.
| نموذج | فر-16 | فر-25 | فر-38 |
| نطاق قطر الأنبوب | φ5-φ16 ملم | φ10-φ25 ملم | φ10-φ40 ملم |
| قوة الرسم | 10 كيلو نيوتن | 30 كيلو نيوتن | 50 كيلو نيوتن |
| قوة المحرك الرئيسي | 15 كيلو واط | 22 كيلو واط | 37 كيلوواط |
| سرعة الرسم | 0-80 م/دقيقة | 0-80 م/دقيقة | 0-100 م/دقيقة |
| أزواج اسطوانات الهواء | 8 أزواج | 10 أزواج | 12 زوجا |
| عرض الزاحف | 80 ملم | 100 ملم | 120 ملم |
| طول الاتصال الزاحف | 1800 ملم | 2500 ملم | 3500 ملم |
| محطة اللف | مدمج | مدمج | مدمج |
اختيار النموذج:فر-16 مناسب لأحجام الأنابيب الأصغر التي تصل إلى φ16 مم؛ يوفر FR-25 قوة سحب أعلى لتطبيقات φ10-φ25 مم؛ تم تصميم FR-38 لأحجام الأنابيب الأكبر التي تصل إلى φ40 مم والتطبيقات التي تتطلب قوة سحب تصل إلى 50 كيلو نيوتن. يجب تأكيد الاختيار النهائي من قطر البداية، القطر النهائي، درجة المادة، التخفيض لكل تمريرة، طريقة التشحيم ومخرجات الإنتاج المطلوبة.
المواد النموذجية:مواسير نحاس وألومنيوم لملفات التكييف وأنظمة التبريد والمكثفات والمبخرات.
سيناريو العميل:تستخدم إحدى الشركات المصنعة للأنابيب النحاسية طاولة سحب مجنزرة FR-38 مع ملف مدمج لإنتاج أنابيب تكييف الهواء الطويلة. تسمح عملية السحب المستمرة للأنبوب المسحوب بالدخول إلى آلة اللف مباشرة، مما يقلل الحاجة إلى القطع المتوسط والنقل اليدوي قبل عملية الإنتاج التالية.
بالنسبة لهذا التطبيق، عادة ما تكون سرعة السحب واستقرار الملف أكثر أهمية من قوة السحب القصوى وحدها. ينبغي تقييم التشحيم وحالة القالب والتسامح النهائي للأبعاد مع متطلبات الإخراج.
المواد النموذجية:أنابيب من الفولاذ الكربوني والفولاذ المقاوم للصدأ والنحاس والألومنيوم لخطوط الفرامل وأنظمة الوقود وأنظمة تكييف الهواء في المركبات.
سيناريو العميل:يستخدم مورد أنابيب السيارات FR-25 للإنتاج المستمر للأنابيب الملتفة ذات القطر الصغير. نظام السحب المجنزر يتجنب التسارع والتباطؤ المتكرر المرتبط بالسحب المتقطع، مما يساعد المنتج على الحفاظ على عملية مستمرة أكثر استقرارًا قبل القطع والتشكيل.
بالنسبة لأنابيب السيارات، قد تكون حالة السطح واتساق الأبعاد أكثر أهمية من تحقيق أعلى سرعة ممكنة للخط لأن العيوب يمكن أن تصبح مكلفة بعد الثني أو الحرق أو التجميع.
المواد النموذجية:الفولاذ المقاوم للصدأ والسبائك الدقيقة الأخرى المستخدمة في الأنابيب ذات القطر الصغير ومكونات الأجهزة.
سيناريو العميل:تستخدم إحدى الشركات المصنعة للأجهزة الطبية FR-16 لسحب أنابيب من الفولاذ المقاوم للصدأ ذات قطر صغير لقطعها وتجميعها لاحقًا. تعتبر العملية المستمرة مناسبة عندما تكون هناك حاجة إلى أطوال أنابيب طويلة ومتسقة قبل تقطيع المادة إلى مكونات فردية.
بالنسبة للتطبيقات الطبية وتطبيقات الأجهزة، عادة ما تكون السرعة القصوى أقل أهمية من التحكم في الأبعاد وحالة السطح واستقرار الأدوات وفحص الجودة الذي يمكن تتبعه.
يمكن سحب الأنابيب الصغيرة من النحاس والألومنيوم والفولاذ ولفها للمكونات الكهربائية والأجهزة ومكونات نقل الحرارة وغيرها من المنتجات الهندسية. يعد تكوين اللف المتكامل مفيدًا للغاية حيث يمكن للعملية التالية قبول مادة الملف المستمر.
تتضمن حزمة الماكينة القياسيةنظام السحب المجنزر، المحرك الرئيسي، علبة التروس، حامل القالب، نظام التثبيت الهوائي، محطة اللف المتكاملة، خزانة التحكم PLC مع HMI ومكونات الماكينة القياسية.
عادةً ما يتم تحديد قوالب السحب لأحجام الأنابيب المحددة وفقًا لمواد العميل وجدول النجاح ويمكن عرضها بشكل منفصل. يمكن تكوين آلات فك اللفائف، ومعدات التغذية الإضافية، وبراميل اللف الخاصة، والأتمتة المخصصة وغيرها من المعدات الأولية أو النهائية وفقًا لخط الإنتاج.
| موك | 1 مجموعة آلة كاملة |
| التسعير على أساس الكمية | 1 مجموعة / 2-4 مجموعات / 5+ مجموعات؛ يتم تحديد سعر الوحدة النهائي وفقًا للنموذج والتكوين وكمية الطلب |
| مصطلح التجارة | فوب ميناء شنتشن، الصين؛ شروط التجارة الدولية الأخرى المتاحة بالاتفاق |
| مصطلح الدفع | إيداع 30% بعد تأكيد الطلب؛ رصيد 70% قبل الشحن بعد اختبار قبول المصنع |
| مهلة الطلب القياسية | فر-16 / FR-25: حوالي 30-60 يومًا؛ FR-38 والتكوينات المخصصة: حوالي 60-90 يومًا |
| أمر مستعجل | يمكن ترتيب الإنتاج ذو الأولوية وفقًا لقدرة المصنع وتكوينه. يجب تأكيد تاريخ التسليم السريع في عرض الأسعار التجاري قبل تقديم الطلب. |
| ضمان | 12 شهرا من التكليف |
مهم:تبدأ المهلة الزمنية بعد تأكيد المواصفات الفنية ومتطلبات الرسم والشروط التجارية. قد تؤثر القوالب المخصصة والأتمتة الخاصة والمكونات الكهربائية المستوردة ومتطلبات الاختبار الخاصة بالعميل على جدول التسليم النهائي.
تم تصميم آلة السحب البارد الأوتوماتيكية من النوع الزاحف المزودة بآلة اللف وفقًا لعملية سحب الأنبوب الفعلية للعميل بدلاً من اختيارها فقط من خلال قطر الأنبوب الاسمي. قبل الإنتاج، يمكن للفريق الفني تقييمدرجة المواد، حجم البداية، الحجم النهائي، نسبة التخفيض، قوة السحب المطلوبة، سرعة الإنتاج ومتطلبات اللف.
1. هندسة العمليات:تأكد من مادة الأنبوب والأبعاد وترتيب القالب وتكوين الزاحف ومتطلبات اللف.
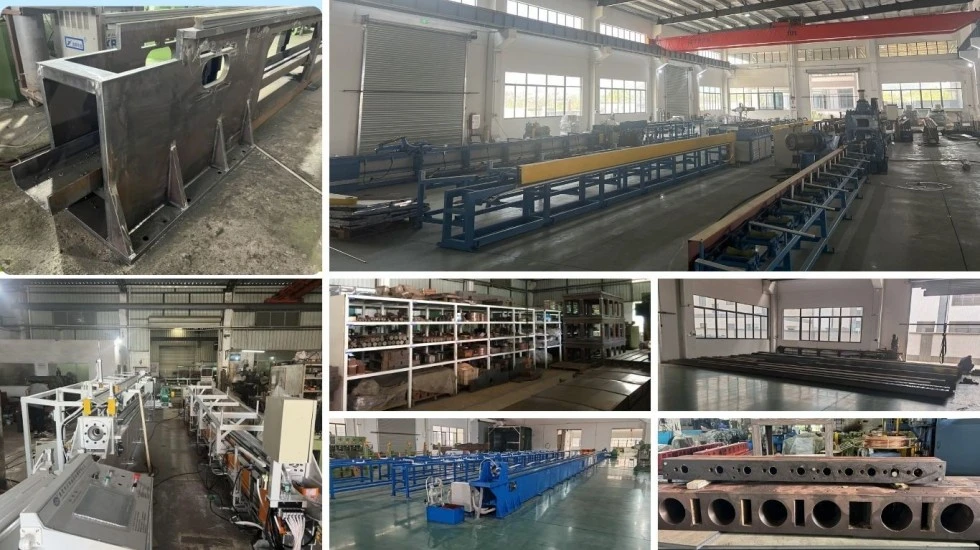
2. فحص المواد:افحص الفولاذ الرئيسي والأعمدة والتروس ومكونات الزاحف والأجزاء الحاملة الأخرى قبل التشغيل الآلي.
3. الآلات الدقيقة:إطارات زاحفة الآلة والمكونات الميكانيكية الرئيسية طبقاً للرسومات الهندسية والتفاوتات المطلوبة.
4. التجميع الميكانيكي:قم بتجميع محرك الزاحف، وعلبة التروس، ونظام التثبيت الهوائي، وحامل القالب ونظام اللف.
5. التكامل الكهربائي:قم بتثبيت PLC وHMI وأجهزة الاستشعار والمحركات ومكونات التحكم وأسلاك الماكينة الكاملة.
6. تشغيل PLC:التحقق من التحكم في سرعة الرسم، وحساب الطول، وتزامن اللف، وتسلسل تغيير الملف.
7. اختبار المصنع:تخضع الآلة للتشغيل الخامل واختبار التحميل. عندما تتوفر عينات الأنابيب الخاصة بالعميل، يمكن فحص أداء السحب واللف باستخدام المادة الفعلية.
8. التفتيش النهائي:التحقق من أبعاد الماكينة، والوظائف الكهربائية، والتشغيل الهوائي، والتشحيم، وأجهزة السلامة، وحالة الملف النهائية.
9. تغليف الصادرات:يتم تعبئة الماكينة وفقًا لمتطلبات النقل الخارجي، مع الحماية ضد الرطوبة والتآكل وتلف التعامل.
هندسة منضدة السحب منذ عام 1998.لقد ركزت شركة FangRong على معدات السحب على البارد ومعدات تشكيل المعادن ذات الصلة لأكثر من عقدين من الزمن. تشتمل الخلفية الهندسية للشركة على شراكة تايوانية في مجال معدات الرسم وتطوير التصنيع المستقل اللاحق.
اثنين من مرافق التصنيع.تدعم مرافق الإنتاج في Dongguan وYangjiang التصنيع الميكانيكي والتجميع والاختبار وتسليم المعدات لأحجام الطلبات المختلفة.
تجربة التثبيت الدولية.تم توريد معدات FangRong للعملاء في أكثر من 70 دولة، مما يوفر الخبرة العملية بمواد الأنابيب المختلفة ومتطلبات الإنتاج وظروف المصنع.
اختبار قبول المصنع.يتم فحص وظائف التشغيل الرئيسية قبل الشحن. بالنسبة للمشاريع التي يتم فيها توفير عينات العملاء مسبقًا، يمكن اختبار عملية السحب واللف مقابل مواد الإنتاج الفعلية.
الدعم الهندسي القائم على التطبيق.يمكن للفريق الفني المساعدة في اختيار القالب، وحساب قوة السحب، وتخطيط جدول المرور، وتكوين الزاحف، وتخطيط الماكينة ومتطلبات اللف. وهذا مهم بشكل خاص عند استبدال منضدة السحب المتقطعة بخط رسم مستمر.
الأيزو 9001:2015- نظام إدارة الجودة يشمل التصميم والإنتاج والتركيب والخدمة. رقم الشهادة UQ231211R1.
علامة CE— يتم تزويد ماكينات FR القياسية بوثائق مطابقة CE المطبقة على تكوين الماكينة ومتطلبات الاتحاد الأوروبي ذات الصلة. يعتمد تقييم سلامة الآلات على المتطلبات المعمول بهاالتوجيه 2006/42/ECوالمعايير المنسقة المرتبطة بها.
فحص اس جي اس— يمكن ترتيب فحص طرف ثالث وفقًا لمواصفات الماكينة ومتطلبات الأداء والسلامة المتفق عليها.
محفظة براءات الاختراع— قامت شركة FangRong بتطوير تقنيات حاصلة على براءة اختراع تتعلق بمعدات السحب وحاملات القوالب وآليات الشد ومكونات تشكيل المعادن الأخرى.
ملحوظة:توافق CE خاص بالتكوين. إذا كان سيتم استيراد الجهاز إلى الاتحاد الأوروبي، فيجب تأكيد الملف الفني النهائي وإعلان المطابقة وأجهزة السلامة والتكوين الكهربائي للجهاز الذي تم توفيره بالضبط. يمكن مناقشة وثائق UKCA والمتطلبات الأخرى الخاصة بالسوق قبل الإنتاج.
تم تجهيز آلة السحب على البارد من النوع الزاحف الأوتوماتيكية للشحن الدولي مع تعبئة موجهة للتصدير وحماية للمكونات الميكانيكية والكهربائية والهوائية. تعتمد طريقة التعبئة النهائية على أبعاد الماكينة وطريق الشحن وما إذا كان يتم شحن المعدات كآلة كاملة أو في أقسام منفصلة.
بالنسبة للمشاريع الخارجية، يتم تأكيد قائمة التعبئة وأبعاد الماكينة والوزن الإجمالي وترتيب التحميل قبل الشحن حتى يتمكن المشتري من إعداد معدات التخليص الجمركي والنقل الداخلي وتفريغ المصنع مسبقًا.
ابدأ بقطر الأنبوب الفعلي وقوة السحب بدلاً من السرعة القصوى. يغطي FR-16 φ5-φ16 مم ويوفر 10 كيلو نيوتن؛ يغطي FR-25 φ10-φ25 مم ويوفر 30 كيلو نيوتن؛ يغطي FR-38 φ10-φ40 مم ويوفر 50 كيلو نيوتن. وينبغي أيضًا مراعاة قوة المادة وقطر البداية والقطر النهائي والتخفيض لكل تمريرة.
نعم، يمكن تكوين سلسلة FR للنحاس والألمنيوم والفولاذ المقاوم للصدأ والفولاذ الكربوني وسبائك متخصصة مختارة. ومع ذلك، لا ينبغي افتراض أن نفس الآلة تستخدم نفس القالب أو التشحيم أو معلمات الرسم لكل مادة. تتطلب المواد الأكثر صلابة بشكل عام قوة سحب أكبر وتحكمًا وثيقًا في التخفيض والتشحيم.
رقم 100 م/دقيقة هو الحد الأقصى للسرعة المقدرة لـ FR-38 في ظل ظروف المعالجة المناسبة. تعتمد سرعة الإنتاج الفعلية على المواد وأبعاد الأنبوب والتخفيض وتصميم القالب والتشحيم ومتطلبات السطح وظروف اللف. يكون التشغيل بالسرعة القصوى مفيدًا فقط عندما تتمكن العملية الكاملة من الحفاظ على جودة مستقرة بهذه السرعة.
والفرق الرئيسي هو طريقة السحب. يقوم منضدة السحب التقليدية بسحب الضربات، بينما يوفر نظام الزاحف سحبًا مستمرًا قائمًا على الاحتكاك. يعد هذا مفيدًا للأنابيب الطويلة المستمرة لأنه يقلل من دورات التوقف والتشغيل ويسمح للمنتج المسحوب بالدخول إلى وحدة اللف مباشرة.
يعد ضغط الزاحف المناسب وحالة الجنزير والمحاذاة وتزييت العملية أمرًا مهمًا. قد يؤدي الضغط المفرط إلى إتلاف الأسطح الحساسة، بينما قد يؤدي الضغط غير الكافي إلى الانزلاق. لذلك يحتاج نظام التثبيت إلى التعديل وفقًا لمواد الأنبوب ومتطلبات السطح بدلاً من مجرد تطبيق أقصى قدر من الضغط.
يرجى تقديمدرجة المادة، قطر أنبوب البدء، القطر النهائي، سمك جدار الأنبوب إن أمكن، سرعة الرسم المطلوبة، مخرجات الإنتاج المستهدفة، أبعاد الملف وإمدادات الطاقة المتاحة. تعتبر عينة الرسم أو جدول النجاح الحالي مفيدًا أيضًا. تسمح هذه المعلمات بفحص قوة الرسم المطلوبة ونموذج الماكينة قبل عرض الأسعار.
تشتمل الآلة القياسية على نظام الرسم وحامل القالب. يتم اختيار القوالب الخاصة بأحجام الأنابيب المحددة وفقًا للمواد والأبعاد الخاصة بالعميل ويتم تحديدها عادةً وفقًا لعملية الرسم المطلوبة.
نعم. يتضمن تكوين سلسلة FR محطة لف متكاملة. تتبع آلة اللف سرعة خط الرسم وتقوم بلف الأنبوب النهائي على البكرة أو الأسطوانة المحددة. ينبغي تأكيد متطلبات طول الملف والتوتر والتغيير أثناء المواصفات الفنية.
موك القياسي هو1 مجموعة آلة كاملة. يمكن إعداد عروض الأسعار على أساس الكميةمجموعة واحدة، 2-4 مجموعات وأكثر من 5 مجموعات. لا يعتمد سعر الوحدة النهائي على الكمية فحسب، بل يعتمد أيضًا على النموذج المحدد والأدوات وتكوين اللف والأتمتة والمتطلبات الخاصة بالعميل.
ويستند الاقتباس فوب القياسية علىميناء شنتشن، الصين. إذا كانت الترتيبات اللوجستية الخاصة بك تتطلب ميناء صينيًا آخر، فيمكن إعادة حساب مدة الشحن وتكلفة النقل الداخلي في عرض الأسعار.
تتطلب أوامر FR-16 وFR-25 القياسية بشكل عام30-60 يوما. تتطلب FR-38 والأجهزة ذات التكوينات المخصصة بشكل عام60-90 يوما. تبدأ المهلة المؤكدة بعد الانتهاء من المواصفات الفنية وتفاصيل الطلب.
يمكن مناقشة الإنتاج ذو الأولوية للمشاريع العاجلة. يخضع الطلب المعجل لقدرة المصنع الحالية وتوافر المكونات وتكوين الماكينة. يجب تأكيد تاريخ التسليم المتسارع كتابيًا في عرض الأسعار التجاري قبل تقديم الطلب.
ترتيب الدفع القياسي هو30% إيداع بعد تأكيد الطلب ورصيد 70% قبل الشحن بعد اختبار قبول المصنع. يمكن مناقشة المصطلحات البديلة للمشاريع المؤهلة.
يتم فحص الآلة للتأكد من التشغيل الميكانيكي، والوظائف الكهربائية، والتثبيت الهوائي، والتحكم في سرعة الرسم، وتزامن اللف، ووظائف السلامة، والتجميع الشامل. عندما يتم توفير عينات الأنابيب للعملاء، يمكن ترتيب اختبارات السحب واللف الفعلية قبل الشحن.
نعم. يمكن لـ FangRong توفير إرشادات التثبيت ودعم التشغيل وتدريب المشغلين. يمكن أن يغطي التدريب تشغيل الماكينة، وتغيير القالب، والصيانة الروتينية، وضبط الزاحف، وتشخيص الأخطاء الأساسية. يتم تأكيد ترتيب الخدمة الدقيق وفقًا للمشروع والوجهة.
فترة الضمان القياسية هي12 شهرا من التكليف. يمكن توفير قطع الغيار الشائعة مثل مكونات الزاحف، والتروس، والأختام، وأجهزة الاستشعار وفقًا لتكوين الماكينة. يتوفر أيضًا الدعم الفني عن بعد لقضايا التشغيل والصيانة.
نعم، حيث يمكن للعميل تقديم مادة الأنبوب التمثيلية ومعلومات الرسم المطلوبة مسبقًا. يعد الاختبار باستخدام المادة الفعلية مفيدًا بشكل خاص للتطبيقات الجديدة لأنه يسمح بتقييم قوة السحب والسرعة والتشحيم وحالة السطح وأداء اللف قبل التسليم.
يجب على المشتري إعداد الأساس المطلوب، ومواقع التثبيت، وإمدادات الطاقة الكهربائية، والهواء المضغوط، ونظام التشحيم، ومعدات مناولة المواد وفقًا للتخطيط النهائي للآلة. يمكن لشركة FangRong توفير الرسومات الأساسية ومعلومات مسمار التثبيت ومتطلبات التثبيت قبل الشحن.
عنوان
رقم 163، طريق شاتونج، المنطقة الصناعية الثانية شابو، مدينة دالانج، مدينة دونغقوان، قوانغدونغ، الصين
هاتف
بريد إلكتروني