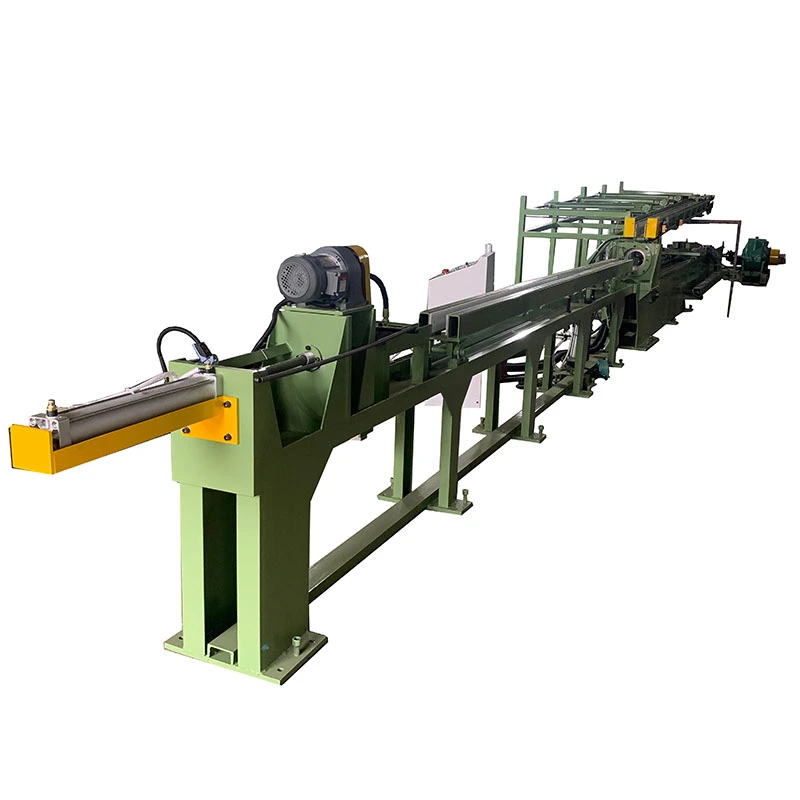
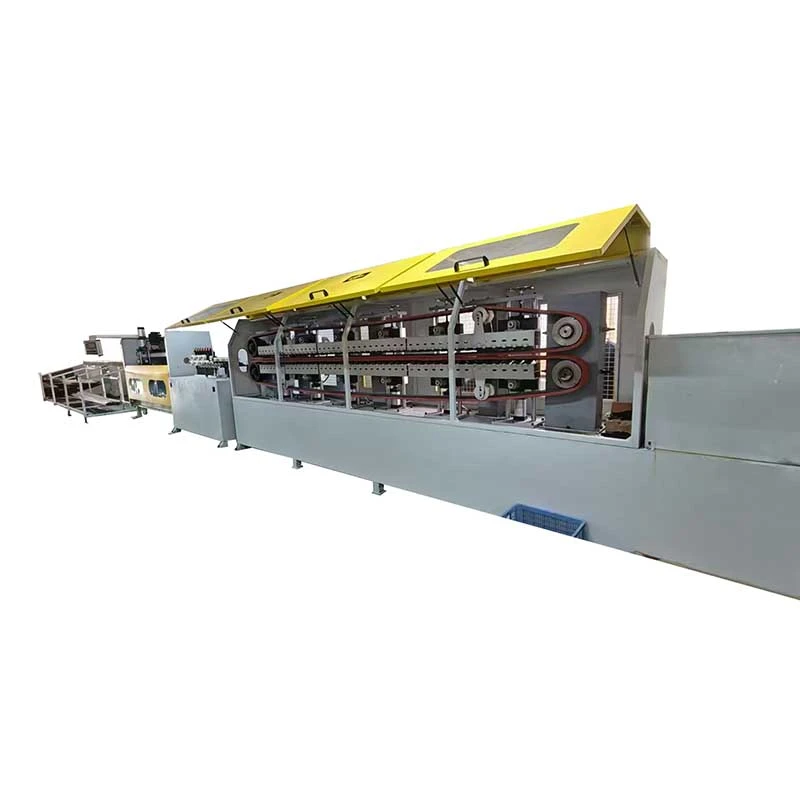
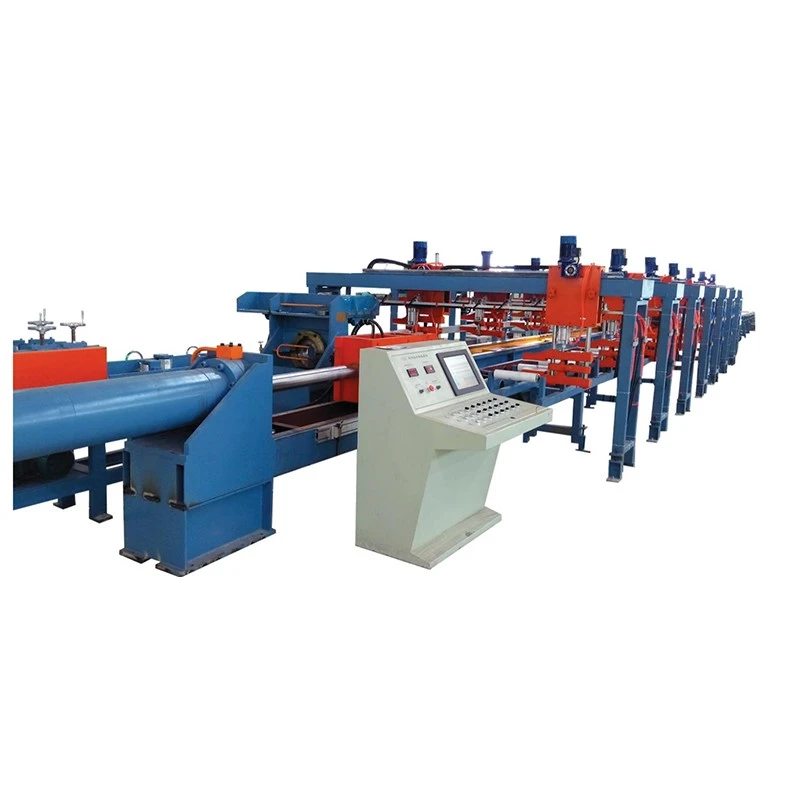
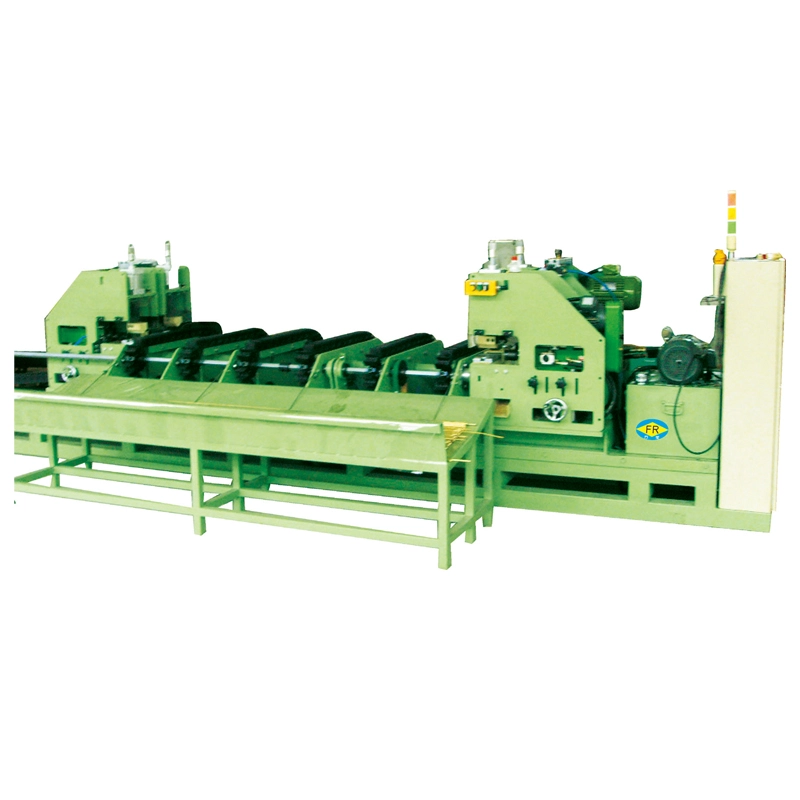
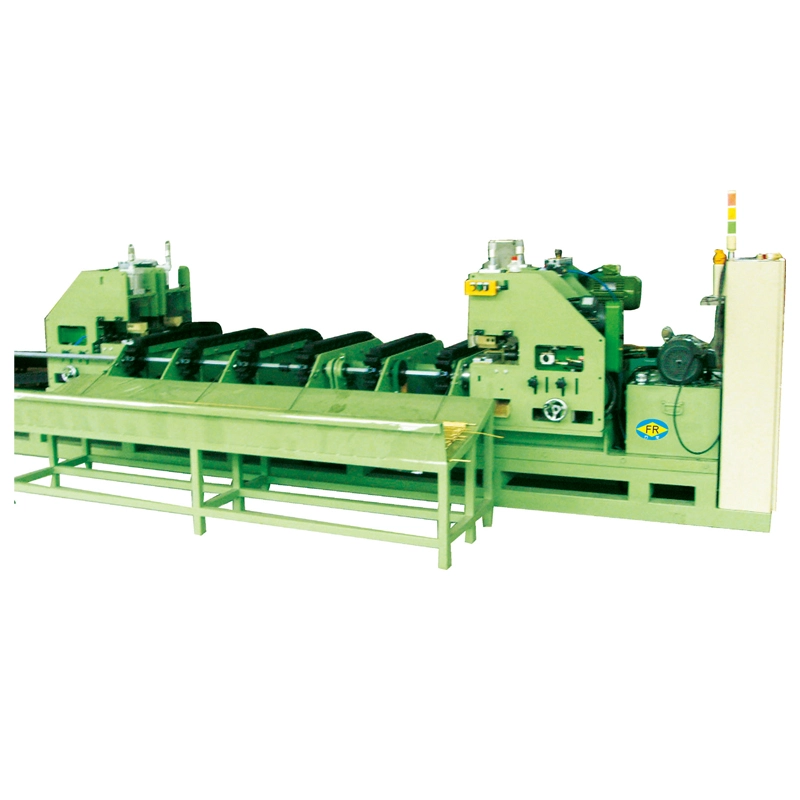
فانغ رونغآلة الرسم البارد من النوع الزاحفيستخدم مسارًا لا نهاية له للإمساك بالمواد وسحبها بشكل مستمر. على عكس منضدة السحب التقليدية التي تعتمد على عربة تتحرك ذهابًا وإيابًا، يحافظ نظام الزاحف على الاتصال بقطعة العمل في جميع أنحاء منطقة السحب. وهذا يجعلها مناسبة بشكل خاص لملفات طويلة ومواد مستمرة وسرعات رسم أعلى.
قبضة مستمرة للمواد الطويلة
لا يحتاج الزاحف إلى تحرير المادة وإعادة الحامل بعد كل ضربة رسم. تقوم أزواج متعددة من الأسطوانات بالضغط على وسادات مطاطية مقاومة للتآكل على قطعة العمل، مما يخلق منطقة اتصال طويلة للسحب. يحافظ شد المسار الهيدروليكي على ضغط الإمساك مستقرًا نسبيًا أثناء مرور المواد عبر الماكينة، مما يساعد على تقليل الانزلاق والتغذية غير المتساوية.
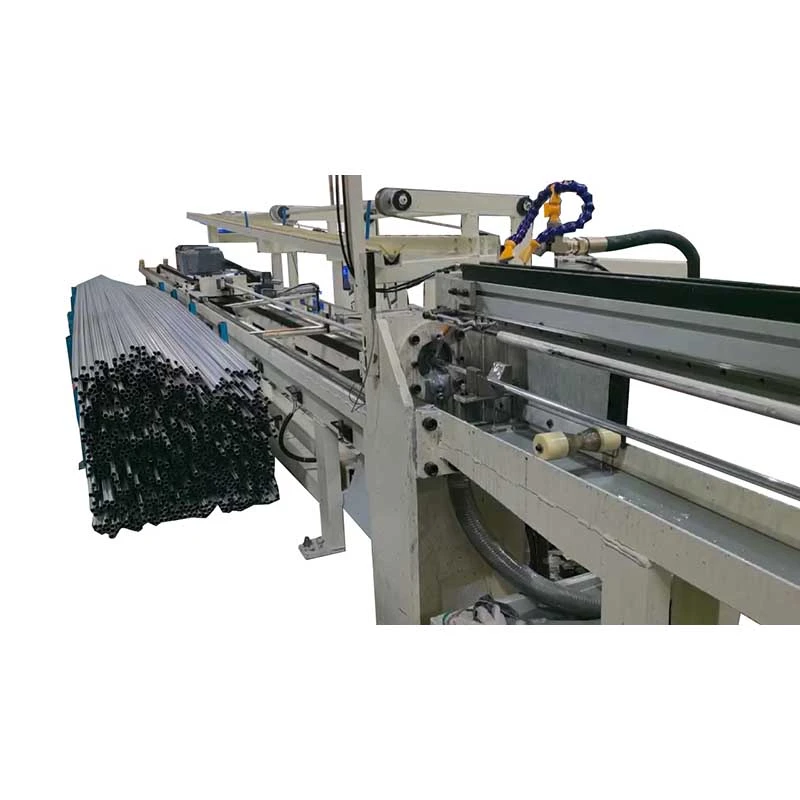
يكون هذا الترتيب مفيدًا عندما يتضمن الإنتاج أطوالًا طويلة من الأسلاك أو الأنابيب أو الأشرطة، ويكون انقطاع منضدة السحب الترددية التقليدية من شأنه أن يحد من الإنتاج. إنها ذات صلة بشكل خاص بـالأسلاك الكهربائية وأسلاك اللحام وأنابيب حماية الكابلاتحيث تكون التغذية المستمرة أكثر قيمة من مرونة معالجة الأشرطة القصيرة الفردية.
الرسم المستمر هو الميزة الرئيسية.يكون نظام الزاحف مفيدًا للغاية عندما يمكن تغذية المواد الواردة بشكل مستمر ويمكن أيضًا أن تواكب عملية المصب سرعة الرسم. بالنسبة للقضبان القصيرة أو التغييرات المتكررة في الحجم، قد تكون السلسلة التقليدية أو منضدة السحب الهيدروليكية أكثر عملية.
فر-16 و FR-25 و فر-38
تغطي نماذج الزاحف الثلاثة أقطار المواد من حوالي φ5 إلى φ40 مم، مع قوى سحب تبلغ10-50 كيلو نيوتنوأقصى سرعة سحب تبلغ حوالي 80-100 م/دقيقة. تتراوح قوة المحرك الرئيسي من 15 كيلو واط إلى 37 كيلو واط.
فر-16مادة φ5–16 مم
قوة سحب 10 كيلو نيوتن
محرك 15 كيلو وات
فر-25مادة φ10–25 مم
قوة سحب 30 كيلو نيوتن
محرك 22 كيلو وات
فر-38مادة φ10–40 مم
قوة سحب 50 كيلو نيوتن
محرك 37 كيلو وات
الفر-16يستخدم 8 أزواج من الأسطوانات، بعرض زاحف 80 مم وطول تلامس 1800 مم. الفر-25يستخدم 10 أزواج من الأسطوانات، وعرض مسار 100 مم وطول تلامس 2500 مم. بالنسبة للمواد الأكبر حجمًا،فر-38يستخدم 12 زوجًا من الأسطوانات، بعرض زاحف 120 مم وطول تلامس 3500 مم.
| نموذج |
قطر المادة |
قوة السحب |
المحرك الرئيسي |
أزواج الاسطوانة |
طول الاتصال |
| فر-16 |
φ5-16 ملم |
10 كيلو نيوتن |
15 كيلو واط |
8 أزواج |
1800 ملم |
| فر-25 |
φ10-25 ملم |
30 كيلو نيوتن |
22 كيلو واط |
10 أزواج |
2500 ملم |
| فر-38 |
φ10-40 ملم |
50 كيلو نيوتن |
37 كيلو واط |
12 زوجا |
3500 ملم |
الزاحف مقابل رسم السلسلة
| غرض |
رسم من النوع الزاحف |
منضدة سلسلة |
| تغذية المواد |
مستمر |
متقطع |
| طريقة السحب |
قبضة المسار المستمر |
عربة متحركة وسلسلة |
| مادة مناسبة |
لفائف طويلة، سلك، أنبوب مستمر |
القضبان والأنابيب وأطوال القطع |
| سرعة الرسم |
تصل إلى حوالي 80-100 م/دقيقة |
يعتمد على الآلة والعملية |
| طابع الإنتاج |
إنتاج مستمر عالي السرعة |
إنتاج دفعة مرنة |
| أفضل استخدام عندما |
مطلوب تغذية مستمرة وإنتاجية عالية |
يتم استخدام أحجام مختلفة أو أشرطة قصيرة أو قوى سحب أعلى |
لا يعد الزاحف بديلاً تلقائيًا لطاولة السحب المتسلسلة. إذا تم توفير المنتج كقضبان فردية قصيرة أو يتطلب قوة سحب عالية جدًا، فقد تكون سلسلة أو منضدة السحب الهيدروليكية هي الخيار الأكثر عملية. تتمتع المعدات الزاحفة بميزة واضحة عندماالمواد المستمرة وسرعة الدورةهي قيود الإنتاج الرئيسية.
يجب أن يظل ضغط القبضة ثابتًا
عند سرعات الخط العالية، يمكن أن يؤثر الانزلاق بين المسار والمادة بسرعة على جودة السطح واتساق الأبعاد. يستخدم FangRong أنظام الشد الهيدروليكيللحفاظ على ضغط الجنزير ومنصات مطاطية مقاومة للاهتراء لتوفير اتصال موزع. كما يقلل قسم الإمساك الطويل من الحاجة إلى الاعتماد على الضغط المحلي المفرط عند نقطة واحدة.
يجب أخذ سطح المادة وقوة القبضة في الاعتبار معًا.تؤثر حالة الوسادة والضغط الهيدروليكي وحالة المواد الواردة على الجر. بالنسبة للنحاس أو الألومنيوم الأكثر ليونة، يجب التحكم في قوة الإمساك بعناية حتى يتم تحقيق الجر الكافي دون وضع علامات على المادة.
لمعالجة الأسلاك والأنابيب المستمرة
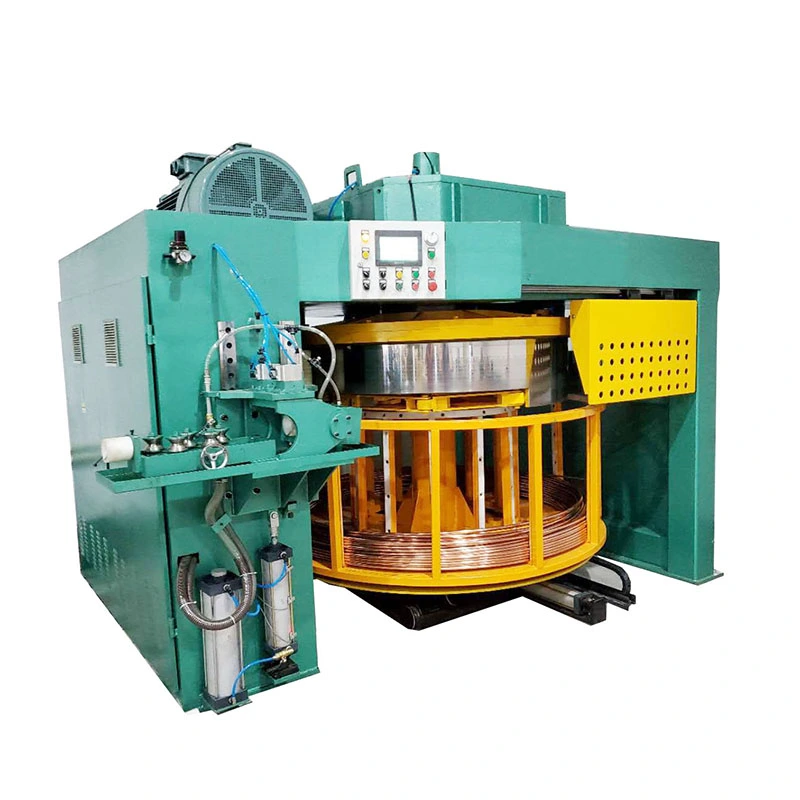
يُنظر إلى الرسم الزاحف بشكل شائعسحب الأسلاك الكهربائية، وإنتاج أسلاك اللحام، وأنابيب حماية الكابلات. حيثما يلزم جمع المواد المرسومة بشكل مستمر، أآلة اللفيمكن وضعها بعد وحدة الرسم لتشكيل عملية رسم وتخزين كاملة.
بالنسبة للمصانع التي تنتقل من السحب المتقطع إلى الإنتاج المستمر، فإن السؤال الرئيسي ليس مجرد مقدار قوة السحب التي توفرها الآلة. الاعتبار الأكثر أهمية هو ما إذا كانت المواد الواردة، والتخفيض المطلوب، والسرعة المستهدفة، وعملية اللف النهائية يمكن أن تعمل جميعها بشكل مستمر. هذا هو المكان الذي يمكن أن يوفر فيه الخط من النوع الزاحف ميزة عملية مقارنة بطاولة السحب الترددية التقليدية.


 Whatsapp