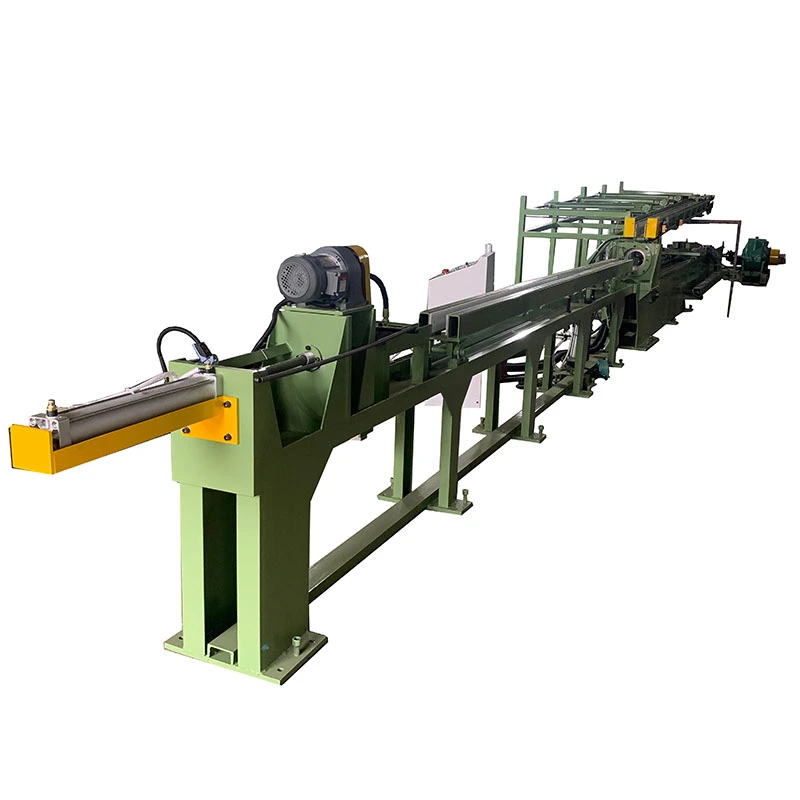
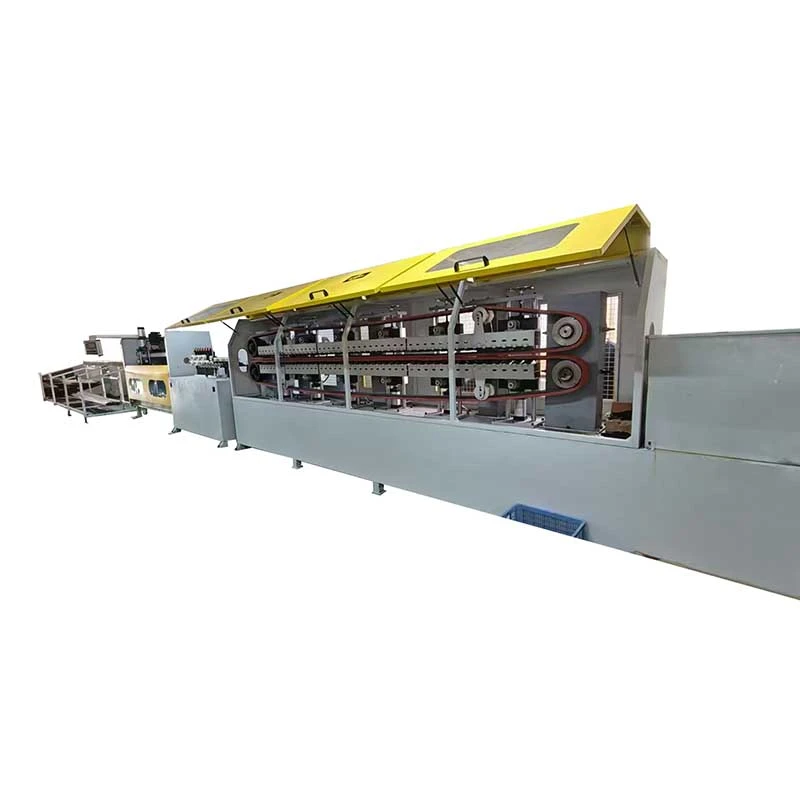
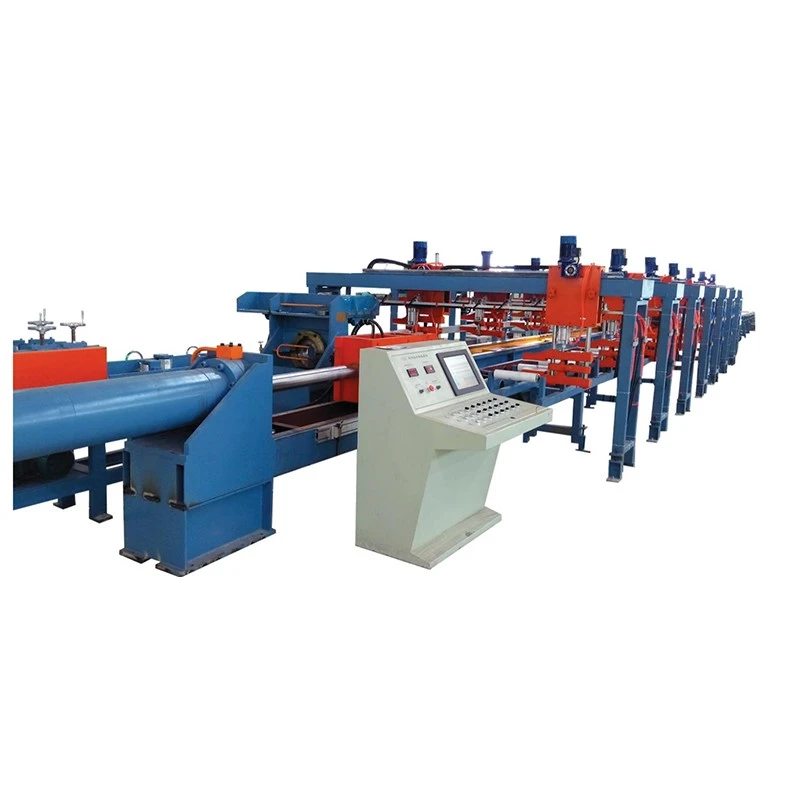
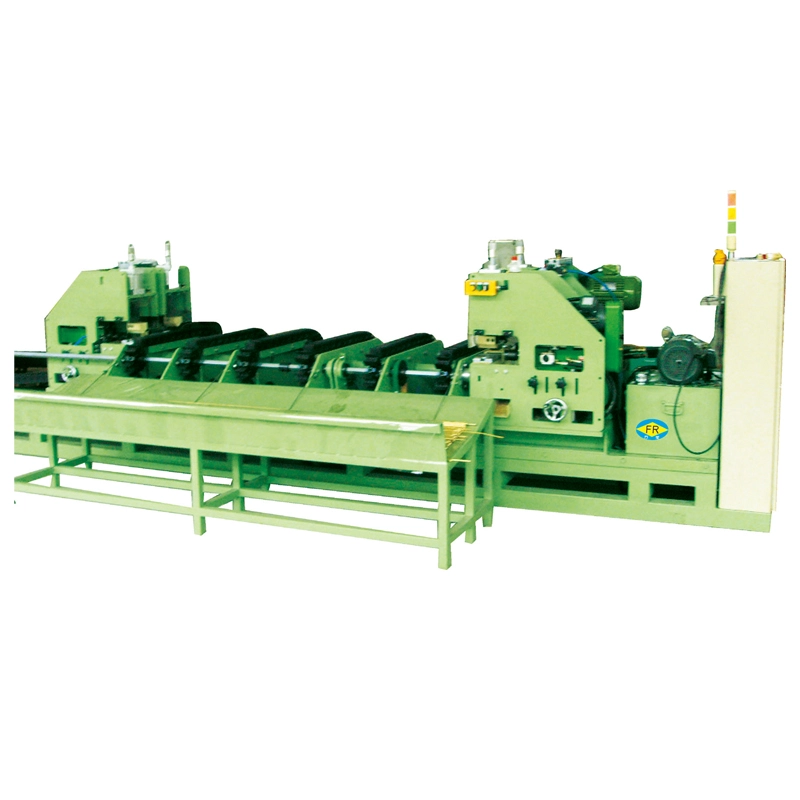
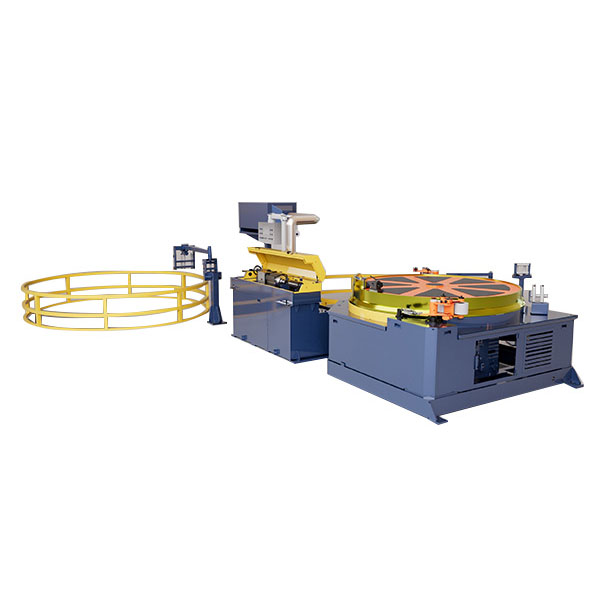
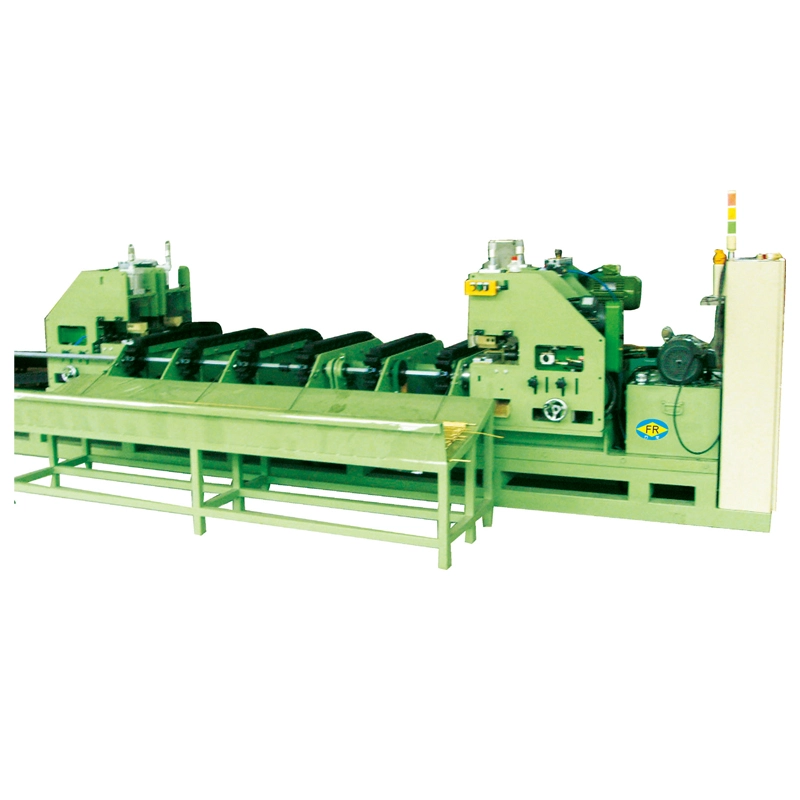
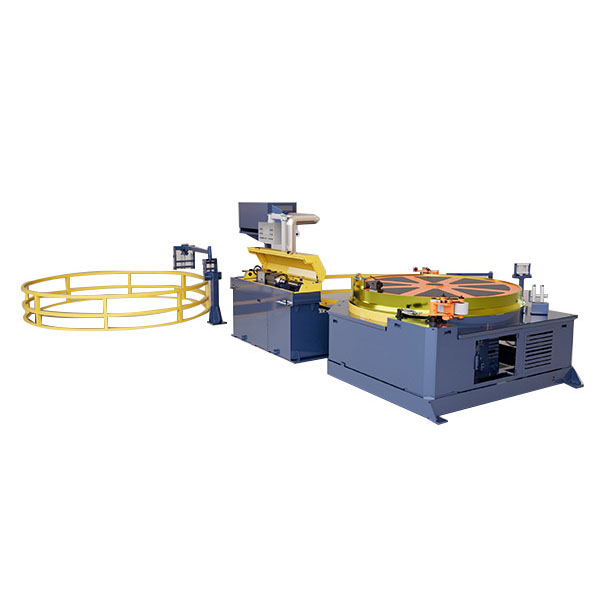
فانغ رونغخط أوتوماتيكي بالكامليجمع بين التأشير والرسم على البارد والتسوية والقطع والشطب في خط إنتاج واحد متصل. بدلاً من نقل القضبان شبه الجاهزة بين آلات منفصلة، تدخل المادة عند طرف التغذية وتمر عبر العمليات المطلوبة بالتسلسل. يعد هذا التكوين مفيدًا بشكل خاص للمصانع التي تنتج كميات كبيرة من القضبان أو الأنابيب ذات الطول الثابت حيث أصبح النقل اليدوي وتحديد المواقع المتكرر بمثابة عنق الزجاجة.
سطر واحد، من الشريط الخام إلى الطول النهائي
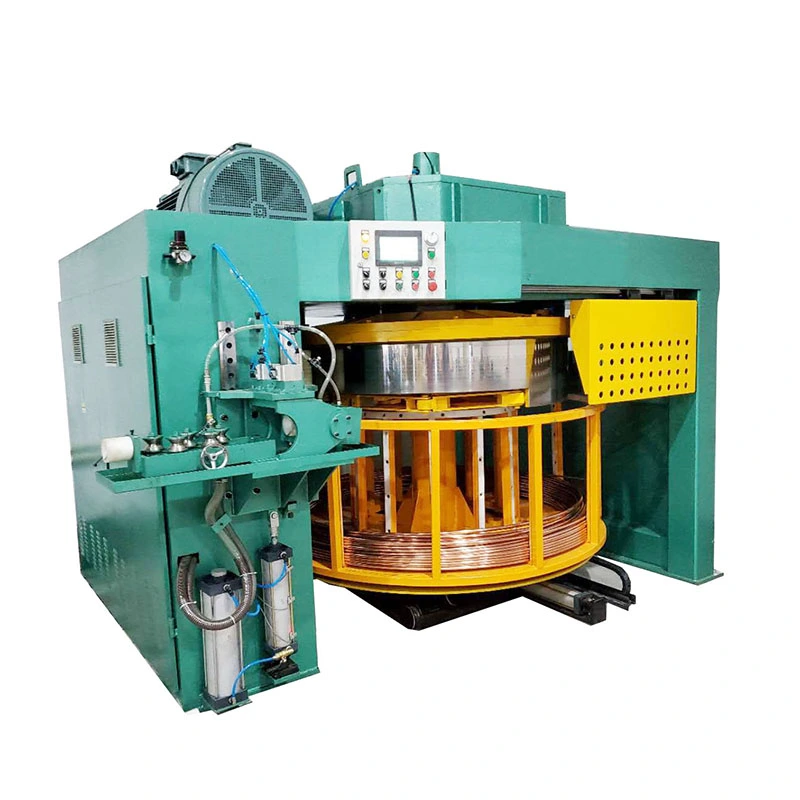
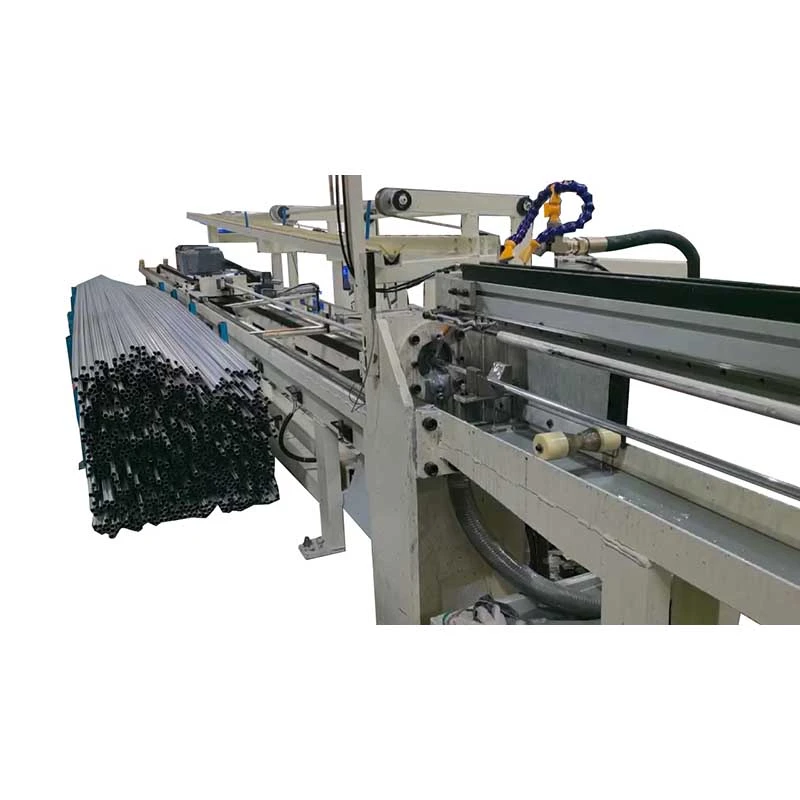
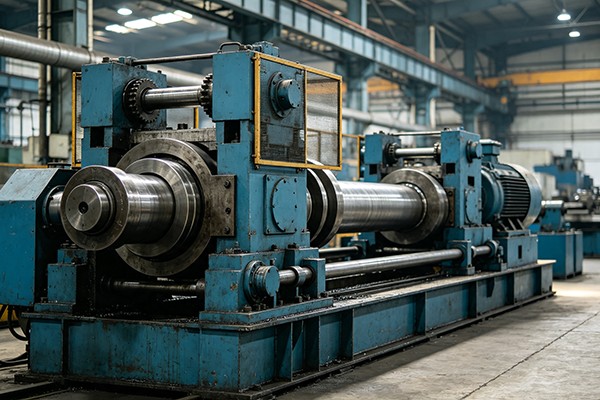
تبدأ العملية برأس دفع هيدروليكي يقوم بتحضير المادة للسحب، تليها وحدة الرسم الرئيسية، وأداة فرد متعددة الأسطوانات، ومقص طائر، ومحطة شطب أوتوماتيكية. كل مرحلة لها وظيفة محددة: يقوم رأس الدفع بإدخال المادة عبر القالب، ويقلل الرسم القسم، ويصحح الاستقامة الانحناء المتبقي، ويحدد القطع الطول النهائي، وتقوم عملية الشطب بإعداد الأطراف للتجميع أو عملية التصنيع التالية.
الإشارة ← الرسم البارد ← الاستقامة ← القطع ← الشطب
إن إبقاء هذه العمليات متصلة يمكن أن يقللالمعالجة الوسيطة والمحاذاة اليدوية وتخزين العمل أثناء العملية. يصبح هذا أكثر وضوحًا عندما يتم إنتاج منتج واحد بشكل متكرر بنفس المواصفات، وإلا فإن المشغلين سيقضون قدرًا كبيرًا من الوقت في نقل المواد وإعادة ضبطها بين الآلات.
ولا تتمثل الفائدة في وجود عدد أقل من الآلات في ورشة العمل فحسب. يمكن أن يؤدي مسار الإنتاج المتصل أيضًا إلى تقليل كمية معالجة المواد بين العمليات وتسهيل إدارة سير العمل الإجمالي.
بنيت حول تحميل الرسم
نطاق الخط التلقائي:من FR-5T إلى FR-200T
قوة الدفع الهيدروليكية:10 طن إلى 300 طن
اسطوانة دفع الرأس:φ63×200mm إلى φ300×300mm
قوة محرك الرسم الرئيسي:22 كيلو واط إلى 400 كيلو واط
قوة مضخة الزيت الهيدروليكي:5.5 كيلو واط إلى 160 كيلو واط
قطر الشريط المطبق:حوالي 13-100 ملم، حسب التكوين
هذه الأرقام ليست خيارات مستقلة. يحدد قطر البداية ودرجة المادة وتقليل الرسم والحجم النهائي ودورة الإنتاج قوة السحب المطلوبة والقدرة الهيدروليكية وقوة المحرك. على سبيل المثال، لا يحتاج الخط المصمم للقضبان الدقيقة الأصغر إلى نفس التكوين مثل الخط الذي يرسم مقاطع فولاذية أكبر عالية القوة.
ولذلك تقوم FangRong ببناء الخط حول عملية الرسم الفعلية بدلاً من تحديد كل وحدة بشكل منفصل حسب سعة الماكينة الاسمية. ويساعد ذلك على مطابقة المعدات مع متطلبات المواد والإنتاج دون إضافة سعة غير مطلوبة.
المزامنة مهمة أكثر من مجرد إضافة المزيد من الأتمتة
بمجرد توصيل عدة أجهزة، فإن الجزء الصعب هو جعلها تعمل كعملية واحدة. لا يمكن لوحدة الرسم ووحدة التمليس والقطع ومحطة الشطب أن تعمل بشكل مستقل إذا كان يجب أن تصل المادة إلى كل محطة في الوقت والموضع الصحيحين.
يستخدم FangRong مركزيًانظام التحكم ميتسوبيشي PLCلتنسيق محركات المؤازرة والوحدات الهيدروليكية والتعامل الآلي. يقوم نظام التحكم بإدارة تسلسل التشغيل بين المحطات، بينما يتم تنسيق السرعة والتوتر لتقليل التوقفات غير الضرورية وتراكم المواد والحركات غير المتطابقة.
بالنسبة للإنتاج الذي يتضمن تغييرات متكررة في المنتج، يمكن أن تؤدي إعدادات العملية المخزنة أيضًا إلى تقليل مقدار التعديل المتكرر الذي يطلبه المشغلون. وهذا مفيد بشكل خاص عندما يتعامل نفس الخط مع العديد من مواصفات الإنتاج المحددة.
حيث يكون الخط التلقائي بالكامل منطقيًا
يكون هذا النوع من الخطوط مناسبًا أكثر عندما يكون مسار الإنتاج متكررًا ويتطلب المنتج النهائي عدة عمليات متتالية. وتشمل التطبيقات النموذجيةأعمدة قيادة السيارات، وأنابيب إطار الدراجة، وأرجل الأثاث، والقنوات الكهربائية.
بالنسبة للإنتاج بكميات صغيرة وبأحجام عديدة ومختلفة، فإن الخط المتكامل بالكامل ليس هو الخيار الأفضل دائمًا. قد توفر الأجهزة المنفصلة مرونة أكبر عندما تتغير المنتجات بشكل متكرر. يصبح الخط الأوتوماتيكي أكثر جاذبية عندما تكون المواصفات المستقرة والإنتاجية العالية والتعامل اليدوي المنخفض أكثر أهمية من الحد الأقصى لمرونة العملية.
لماذا تختار FangRong للخط الكامل
لا تقوم FangRong بتوريد الآلات الفردية في الخط فحسب. تجربتنا تغطي التسلسل الكامل لالإشارة والرسم والاستقامة والقطع والشطب، مما يسمح بالنظر في تخطيط المعدات ومنطق التحكم معًا من البداية.
بالنسبة للعميل، يمكن أن يغطي مشروع خط أوتوماتيكي كامل اختيار المعدات، وتخطيط الخط، والتنسيق الكهربائي والهيدروليكي، والتركيب، والتشغيل، وتدريب المشغلين. إذا تغيرت متطلبات الإنتاج لاحقًا، فيمكن أيضًا تقييم المحطات الفردية كجزء من العملية الحالية بدلاً من معاملتها كمعدات غير ذات صلة.
مع أكثر من 30 عامًا من الخبرة في مجال معدات تشكيل المعادن والمصانع في Guangdong، تركز FangRong على بناء خطوط الرسم والتشطيب حول المواد والأبعاد والإنتاج والمتطلبات النهائية للعميل.
الهدف واضح ومباشر:معالجة أقل بين العمليات وطريق أكثر اتساقًا من المواد الواردة إلى الأجزاء النهائية.


 Whatsapp