منتجات
منتجات

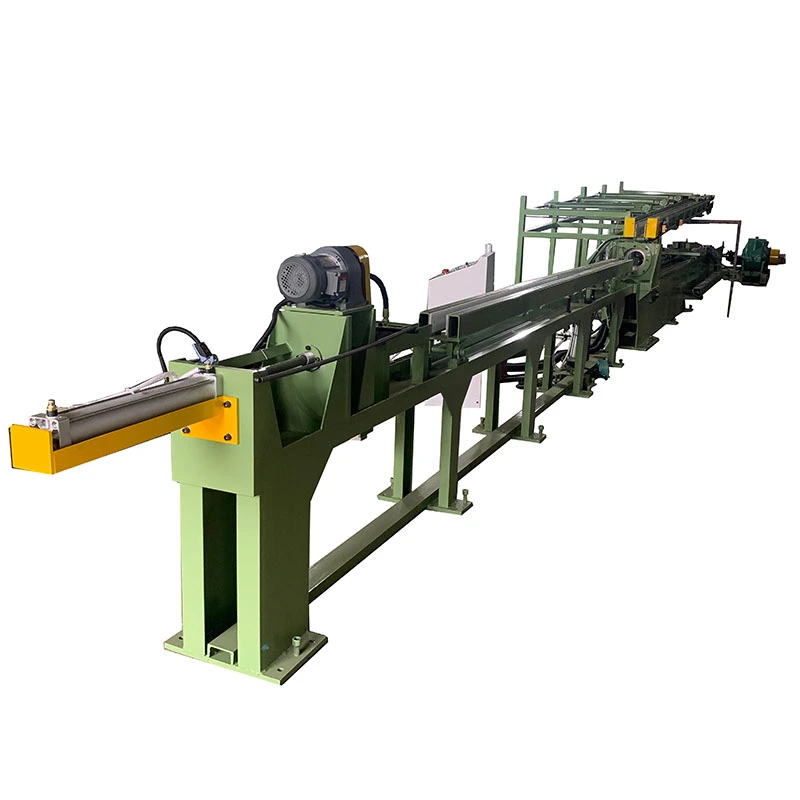
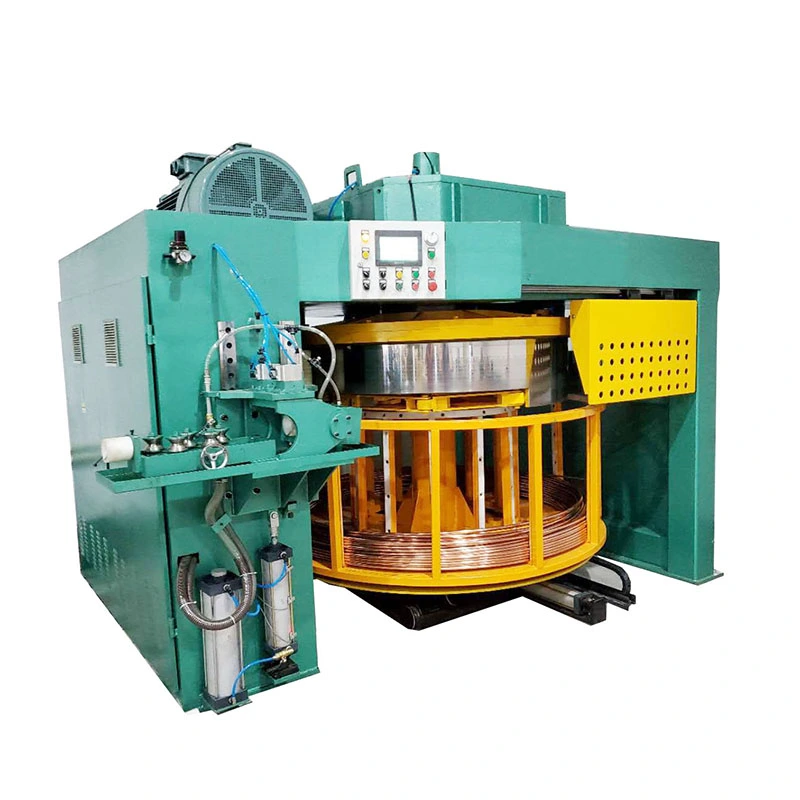
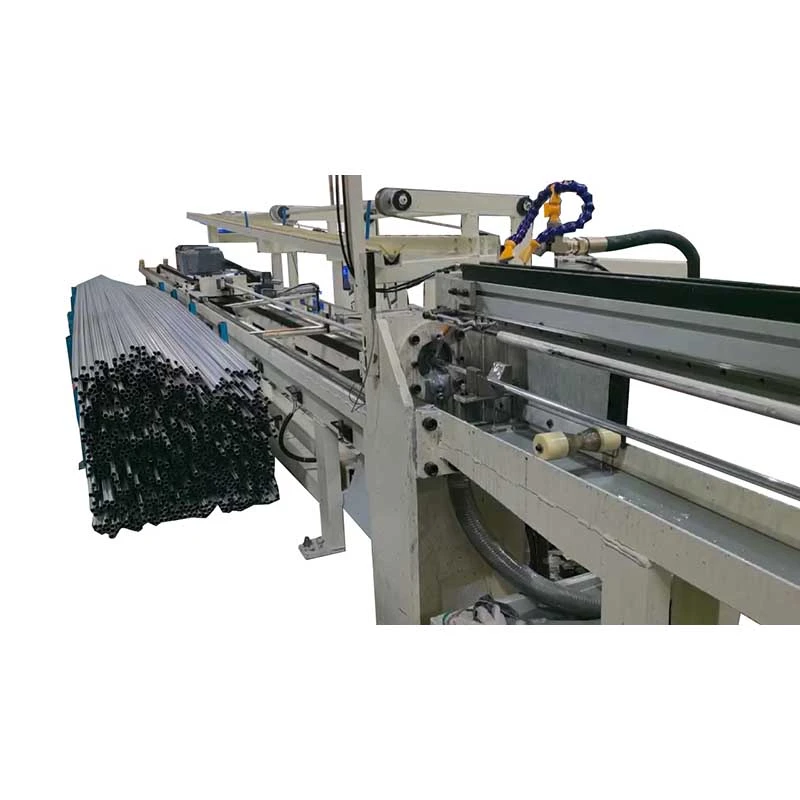
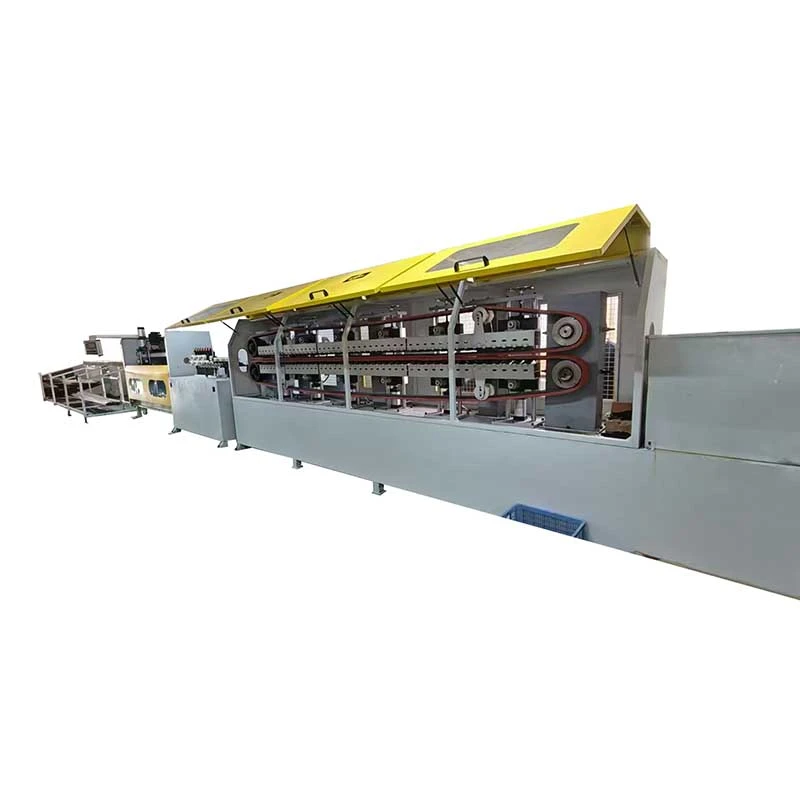
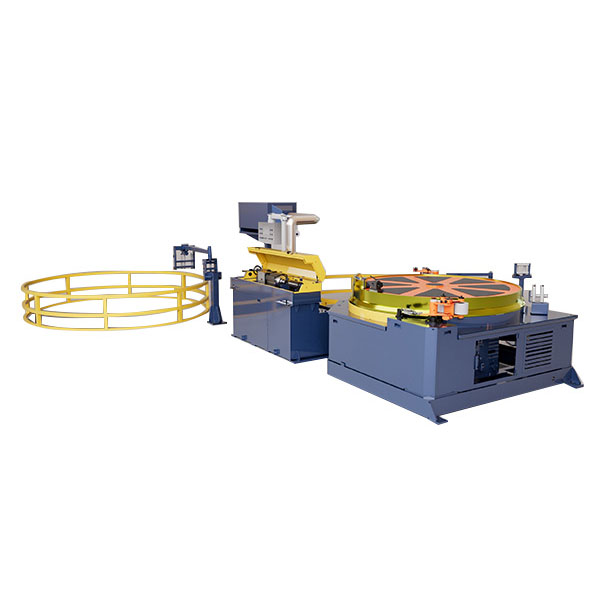
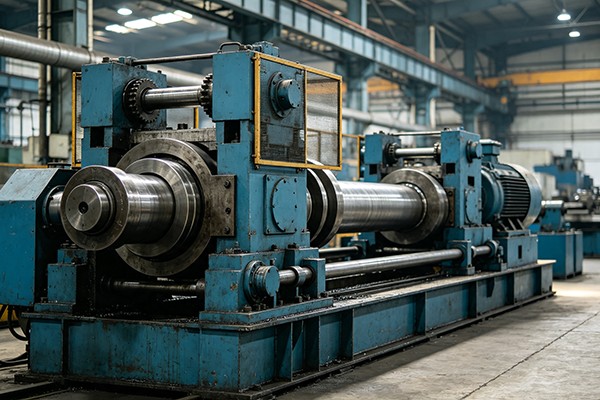
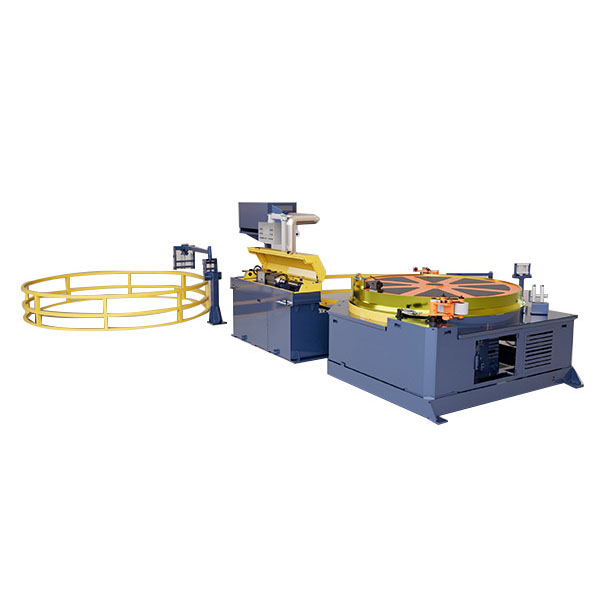
نحن نقدم مجموعة شاملة من معدات معالجة المعادن الدقيقة، بما في ذلك التسوية، والسحب على البارد، والإشارة، والشطب، والقطع، وآلات لف الخيوط، وقوالب السحب، المصممة خصيصًا لمواد الأنابيب والقضبان والأسلاك عبر الصناعات المتنوعة.

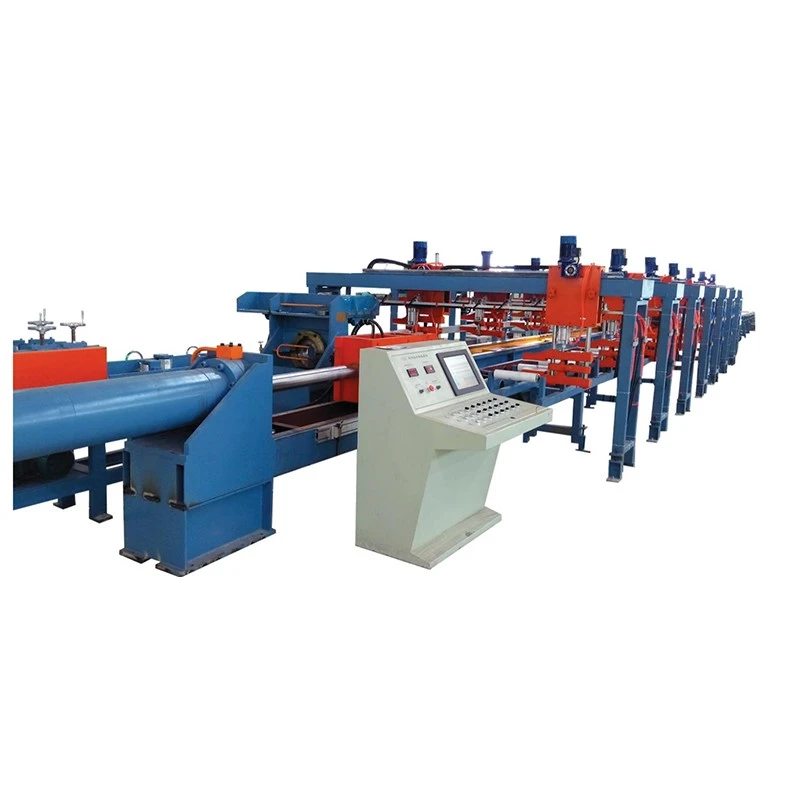
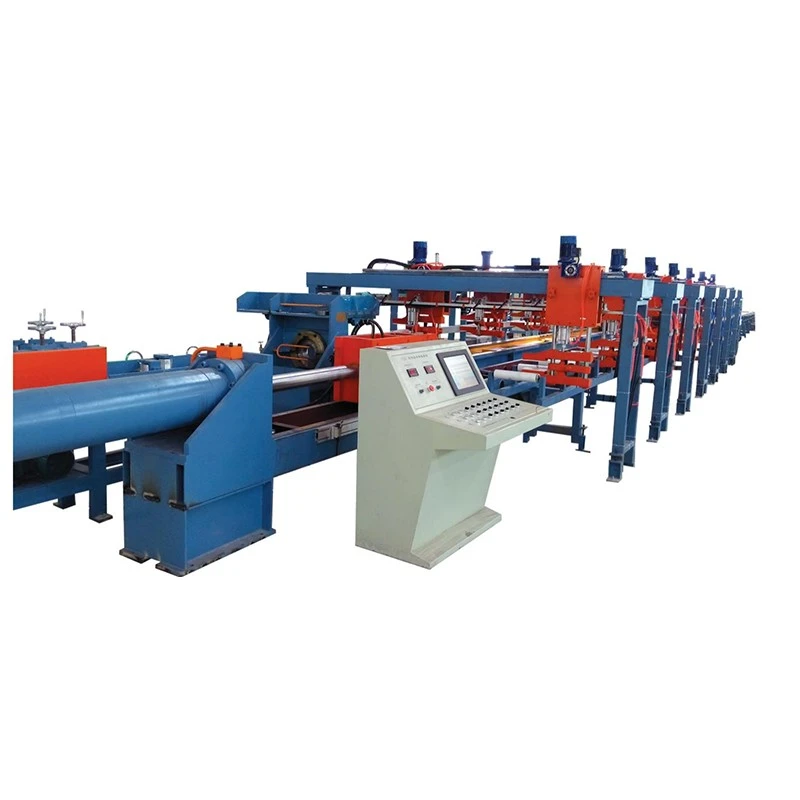
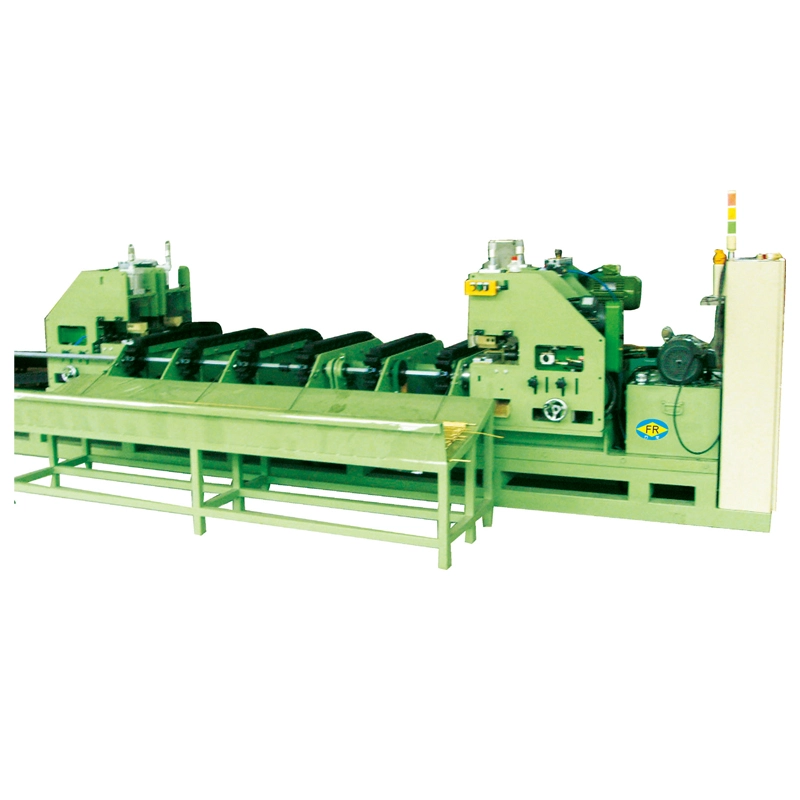
آلة الرسم الهيدروليكية بسبار
  • آلة الرسم الهيدروليكية بسبارآلة الرسم الهيدروليكية بسبار
  • آلة الرسم الهيدروليكية بسبارآلة الرسم الهيدروليكية بسبار

آلة الرسم الهيدروليكية بسبار

الآلة الرسم الهيدروليكية بسبارتم تصميمه للرسم الباردقضبان النحاس والألومنيوموتحسين دقة الأبعاد والانتهاء من السطح والصلابة. تتراوح قوى السحب من10-100 طن، مع أطوال الرسم6-12 موسرعات2-12 م/دقيقة. يتعامل مع قضبان النحاس من40×2 مم إلى 400×30 مم. يوفر التحكم في القوة الهيدروليكية والسرعة المتغيرة رسمًا مستقرًا مع تقليل عيوب السطح. مناسبة لتوزيع الطاقة والمحولات والمفاتيح الكهربائية والمعدات الكهربائية.

تصنيف: 5.0
(عدد التقييمات: 1)

الآلة الرسم الهيدروليكية بسبار، وتسمى أيضًا منضدة سحب قضبان التوصيل النحاسية أو آلة سحب قضبان التوصيل الهيدروليكية، وهي مصممة لسحب قضبان النحاس والألومنيوم المسطحة على البارد بعد البثق أو الصب. تقوم الأسطوانة الهيدروليكية بسحب قطعة العمل من خلال قالب دقيق لتقليل العرض والسمك، وتحسين تناسق الأبعاد، وصقل السطح، وزيادة القوة من خلال العمل البارد.

تتضمن سلسلة FR من FangRongFR-10T، FR-20T، FR-30T، FR-50T وFR-100Tتغطي قوى السحب من 10 إلى 100 طن. اعتمادًا على الطراز، تتعامل الآلة مع قضبان التوصيل منعرض من 15 إلى 400 ملم، وسمك من 2 إلى 30 ملم، وطول سحب فعال من 6 إلى 12 مترًا. يتم استخدامه بشكل أساسي لقضبان التوصيل النحاسية والألومنيوم للمفاتيح الكهربائية ومعدات التوزيع والمحولات والموصلات الكهربائية وتطبيقات الطاقة الأخرى.

Busbar Hydraulic Drawing Machine Copper Busbar Hydraulic Drawing Machine

كيف تعمل عملية رسم Busbar

تستخدم آلة الرسم الهيدروليكي بسبار عملية السحب الهيدروليكي. يجب تحديد تصميم القالب الفعلي وتقليل كل تمريرة وقوة السحب من قسم البداية والقسم المستهدف وحالة المادة والخصائص المطلوبة بدلاً من حجم قضيب التوصيل وحده.

1. تحميل الشغل
يتم وضع قضيب التوصيل المصنوع من النحاس أو الألومنيوم المبثوق أو المصبوب على رف التغذية. يتم توجيه الطرف الأمامي أو تصغيره بحيث يمكنه الدخول إلى قالب الرسم.

2. دخول القالب
تمر النهاية المعدة من خلال قالب مصمم للمقطع العرضي النهائي المطلوب. بالنسبة لملفات شريط التوصيل غير القياسية، يمكن تكوين حامل القالب والأدوات لتتناسب مع القسم.

3. الرسم الهيدروليكي
تقوم الأسطوانة الهيدروليكية بسحب قضيب التوصيل عبر القالب بقوة يتم التحكم فيها. تتراوح أحجام تجويف الأسطوانات عبر سلسلة FR من125 إلى 280 ملم، بأقطار قضيب المكبس من70 إلى 140 ملم.

4. التحكم في سرعة الرسم
سرعة الرسم قابلة للتعديل من2 إلى 12 م/دقيقة. قد تكون السرعة المنخفضة مفضلة لعمليات التخفيض الكبيرة أو الأقسام الصعبة أو ظروف العملية التي تتطلب تحكمًا وثيقًا، بينما يمكن لخطوط الإنتاج المستقرة استخدام إعداد أعلى حيث يسمح نظام الأدوات والتشحيم بذلك.

5. عودة السكتة الدماغية
بعد عملية الرسم، يعود الحامل للدورة التالية بسرعة تصل إلى 20 م/دقيقة في الموديلات الأصغر وما يصل إلى 15 م/دقيقة في FR-100T.

6. استقامة عند الحاجة
يمكن إضافة وحدة تقويم اختيارية عندما تتطلب العملية النهائية تحكمًا أكثر إحكامًا في القوس أو الالتواء.

يمكن لـ PLC التحكم في تسلسلات الرسم والإرجاع، بينما يسمح HMI للمشغلين بتعيين ومراقبة معلمات التشغيل مثل سرعة الرسم وطول الشوط.

ما هي المشاكل التي يحلها؟

التسامح الأبعاد فضفاضة بعد البثق
قد لا يوفر البثق وحده العرض والسمك المطلوب للمكونات الكهربائية الدقيقة. يوفر الرسم من خلال قالب معاير تقليلًا متحكمًا في المقطع العرضي ويحسن اتساق الأبعاد على طول الشريط.

عيوب السطح من العملية السابقة
يمكن أن تحتوي الأسطح المبثوقة على علامات أو مخالفات تصبح غير مقبولة لأشرطة التوصيل المكشوفة أو مكونات الاتصال الدقيقة. يمكن لأدوات الرسم والتشحيم المختارة بشكل صحيح تحسين السطح النهائي.

صلابة منخفضة أو قوة غير كافية
الرسم البارد يقدم تصلب العمل. يمكن أن يؤدي ذلك إلى زيادة الصلابة وقوة الشد ومساعدة قضيب التوصيل في الحفاظ على شكله أثناء الثني أو التجميع أو اللف اللاحق. يعتمد التغيير الدقيق للخاصية الميكانيكية على التخفيض وحالة المادة.

اختلاف المقطع العرضي
يتحكم قالب الرسم الدقيق في القسم النهائي بشكل أكثر اتساقًا من الاعتماد على البثق وحده، وهو أمر مهم عندما يجب أن تتناسب قضبان التوصيل مع الخلوصات الثابتة أو المحطات الطرفية أو العوازل أو التجميعات الكهربائية.

عمليات الرسم اليدوية المتكررة
يوفر التشغيل الهيدروليكي دورات سحب وإرجاع قابلة للبرمجة، مما يقلل من التدخل اليدوي مقارنة بالمعدات التي يتم التحكم فيها يدويًا أو التي يتم تشغيلها ميكانيكيًا.

الميزات الرئيسية ومكان أهميتها

التحكم الدقيق في المقطع العرضي
القيمة الأساسية لعملية الرسم هي تصحيح الأبعاد وليس مجرد زيادة قوة السحب. يكون ذلك مفيدًا للغاية عندما يكون القسم المبثوق قريبًا من الحجم النهائي المطلوب ولكنه لا يلبي دائمًا التسامح المطلوب للتجميع أو المكونات الكهربائية.

2-12 م/دقيقة سرعة رسم قابلة للتعديل
تسمح السرعة المتغيرة للمشغل بمطابقة العملية مع المادة، وهندسة القسم، وحالة التخفيض والأدوات. السرعة القصوى ليست تلقائيًا أفضل إعدادات الإنتاج؛ تؤثر أيضًا جودة السطح ودرجة حرارة القالب والتشحيم على السرعة القابلة للاستخدام.

قوة سحب 10-100 طن
تعتمد الحمولة المطلوبة على قوة المادة وتقليلها وظروف التلامس وهندسة القسم. لا يتطلب شريط التوصيل الأوسع بالضرورة نفس القوة التي يتطلبها شريط أضيق ذو مساحة مقطع عرضي متساوية، لذلك يجب أن يعتمد اختيار النموذج على حساب قوة السحب الفعلي.

6-12 م طول الرسم الفعال
يغطي هذا النطاق العديد من تطبيقات إنتاج قضبان التوصيل المستقيمة. يمكن أخذ ضربات أطول بعين الاعتبار عندما يتطلبها طول المنتج النهائي أو تخطيط الإنتاج.

التحكم في القوة الهيدروليكية
يوفر النظام الهيدروليكي قوة سحب يمكن التحكم فيها طوال الشوط. يعد هذا مفيدًا بشكل خاص للمقاطع والعمليات النحاسية الكبيرة حيث يمكن أن تؤثر التغيرات المفاجئة في قوة السحب على جودة السطح أو عمر الأدوات.

التحكم PLC وHMI
يمكن للتحكم القابل للبرمجة إدارة خط الرسم وشكل العودة وتسلسل الدورة. إنه مفيد لتكرار الإنتاج لأن المشغلين يمكنهم العمل بإعدادات عملية محددة بدلاً من التحكم يدويًا في كل ضربة.

استقامة اختيارية وتكامل الخط
بالنسبة لمصانع معالجة قضبان التوصيل من خلال العديد من العمليات النهائية، يمكن تكوين آلة السحب بمعدات التغذية أو التقويم أو معدات المناولة الأخرى لتقليل المعالجة المتوسطة.

المواصفات الفنية

يجب أن يبدأ اختيار النموذج بـعرض البداية وسمكها، وعرض الهدف وسمكه، ودرجة النحاس أو الألومنيوم، والتخفيض لكل تمريرة، وطول الرسم المطلوب، ومخرجات الإنتاج المتوقعة. وينبغي بعد ذلك فحص الحمولة المقدرة مقابل قوة السحب المحسوبة.

نموذج FR-10T FR-20T FR-30T FR-50T FR-100T
قوة السحب (طن) 10 20 30 50 100
عرض بسبار (مم) 40 15-60 20-120 30-180 30-400
سمك بسبار (مم) 2-5 2-10 2-20 2-30 3-30
طول الرسم الفعال (م) 6-12 6-12 6-12 6-12 6-12
قطر تتحمل الاسطوانة (مم) 125 150 180 200 280
قطر قضيب المكبس (مم) 70 80 90 100 140
سرعة الرسم (م/دقيقة) 2-12 2-12 2-12 2-12 2-12
سرعة العودة (م/دقيقة) 5-20 5-20 5-20 5-20 5-15
قوة المحرك الرئيسي (كيلوواط) 22 45 55 75 75 × 2
ضغط النظام (كجم/سم²) 140 170 230 210 250

تم تصميم جميع موديلات سلسلة FR بشكل أساسي لقضبان التوصيل المصنوعة من النحاس والألومنيوم. يمكن أخذ حاملات القوالب المخصصة، وخطوط الرسم الأطول، ونطاقات العرض/السمك الخاصة، وأنظمة التغذية ومعدات التقويم في الاعتبار وفقًا لخط الإنتاج.

كيفية اختيار قوة الرسم

لا تقم باختيار منضدة السحب الهيدروليكية إلا وفقًا لأبعاد قضيب التوصيل القصوى المدرجة في الكتالوج. للحصول على توصية هندسية، قم بتوفيردرجة المادة، قسم البداية، القسم النهائي، طول الرسم، عدد التمريرات والمخرجات المستهدفة. تسمح هذه المعلمات بتقييم قوة السحب المطلوبة وجدول التخفيض المناسب قبل تحديد الماكينة.

قد تؤدي آلة السحب الهيدروليكية ذات الحمولة الزائدة إلى زيادة تكلفة المعدات دون تحسين العملية إذا كانت قوة السحب المطلوبة أقل بكثير. وعلى العكس من ذلك، فإن التشغيل المستمر عند الحد الأقصى لقوة الماكينة يترك هامشًا أقل للتغييرات في حالة المادة أو التشحيم أو الأدوات. ولذلك ينبغي تحديد نطاق العمل المناسب من العملية الفعلية وليس من الحمولة وحدها.

التطبيقات

المفاتيح الكهربائية وتوزيع الطاقة

تتطلب قضبان التوصيل النحاسية للمفاتيح الكهربائية ولوحات التوزيع وقنوات الناقلات عرضًا وسمكًا ثابتًا لأن القسم النهائي يجب أن يتناسب مع أنظمة العزل والمحطات والدعامات الميكانيكية. يمكن اعتبار الماكينات من فئة FR-30T إلى FR-50T مناسبة لتطبيقات القسم المتوسط ​​بعد حساب القوة.

مشكلة الإنتاج النموذجية:يكون الشريط المبثوق قريبًا من الهدف من حيث الأبعاد ولكنه يتطلب معالجة إضافية قبل التجميع. يمكن للرسم أن يجعل القسم أقرب إلى الأبعاد المحددة مع تحسين اتساق السطح.

تصنيع المحولات

قد تتطلب الموصلات النحاسية المسطحة المستخدمة في تجميعات المحولات أبعادًا يمكن التحكم فيها وخصائص ميكانيكية مناسبة للتشكيل أو اللف. يمكن أن يوفر الرسم البارد تصلب العمل بالإضافة إلى تقليل الأبعاد.

مشكلة الإنتاج النموذجية:يمكن للموصل الناعم جدًا أو غير المتناسق الأبعاد أن يتشوه أثناء اللف. يمكن اختيار جدول الرسم لتحقيق القسم النهائي المطلوب وحالة المادة قبل عملية اللف.

الموصلات الكهربائية والمحطات الطرفية

تستفيد المقاطع النحاسية الصغيرة المستخدمة للمحطات الطرفية والموصلات ومكونات التأريض من أبعاد المقطع العرضي المتسقة لأن الاختلافات يمكن أن تؤثر على ملاءمة التجميع والاتصال الكهربائي.

مشكلة الإنتاج النموذجية:يؤدي الاختلاف في سمك الشريط إلى إنشاء بدل تصنيع غير متناسق أو ملاءمة التجميع. يوفر قالب الرسم المعاير قسمًا نهائيًا قابلاً للتكرار.

التحليل الكهربائي والمعدات عالية التيار

تتطلب الموصلات النحاسية الكبيرة وقضبان التوصيل الكهربائية المستخدمة في التحليل الكهربائي وأنظمة التيار العالي الأخرى سعة مقطعية كبيرة. الFR-100Tيوفر ما يصل إلى 100 طن من قوة السحب المقدرة ويدعم قضبان التوصيل التي يصل عرضها إلى 400 مم وسمكها 30 مم ضمن نطاق الطراز المذكور.

معدات الطاقة المتجددة

تُستخدم قضبان التوصيل النحاسية في خزانات عاكس الطاقة الشمسية وأنظمة تخزين الطاقة ومعدات تحويل الطاقة. يكون الرسم مفيدًا حيث يجب أن يفي الموصل بالأبعاد الخاضعة للرقابة قبل التثقيب أو الثني أو الطلاء أو التجميع النهائي.

الأنظمة الكهربائية للسيارات والمركبات الكهربائية

تُستخدم الموصلات النحاسية المسطحة في أنظمة البطاريات والموصلات عالية التيار ومجموعات توزيع الطاقة. بالنسبة لهذه التطبيقات، يعد اتساق الأبعاد مهمًا لأن قضبان التوصيل غالبًا ما تمر عبر الثني أو العزل أو التثقيب أو التجميع الطرفي بعد الرسم.

الخبرة الهندسية والتصنيعية

FangRong Hydraulic Drawing Machine Manufacturing

هندسة منضدة السحب الهيدروليكية منذ عام 1998
شاركت شركة FangRong في تصنيع معدات السحب على البارد منذ عام 1998. وتغطي خبرتها الهندسية طاولات السحب الهيدروليكية، وتصميم القوالب، وحساب قوة السحب، وجداول التخفيض وأتمتة العمليات للمنتجات غير الحديدية والمعادن الأخرى.

اثنين من مرافق التصنيع
تدير FangRong مرافق التصنيع في Dongguan وYangjiang. يوفر ترتيب الإنتاج في موقعين قدرة تصنيع إضافية لمعدات الرسم القياسية والمخصصة.

المنشآت الدولية
تم توريد معدات FangRong للعملاء في أكثر من 70 دولة واستخدامها في تطبيقات النحاس والألمنيوم والفولاذ والفولاذ المقاوم للصدأ وغيرها من تطبيقات معالجة المعادن.

الهندسة الخاصة بالعملية
بالنسبة لمشروع بسبار، لا يقتصر العمل الهندسي المهم على اختيار الأسطوانة الهيدروليكية. يمكن أن تساعد FangRong في حسابات قوة السحب، وتكوين القالب، وجداول التخفيض، والمعلمات الهيدروليكية، ورسومات التخطيط والأتمتة الاختيارية بناءً على أبعاد قضيب التوصيل الفعلية للعميل.

اختبار قبول المصنع
قبل الشحن، يمكن أن تخضع الآلات لعملية خاملة متبوعة باختبار الحمل المقدر. عندما تتوفر عينات العملاء، يمكن استخدام المواد الفعلية للتحقق من عملية الرسم، والاستقرار الهيدروليكي، وحركة الماكينة ومتطلبات المنتج النهائي قبل التسليم.

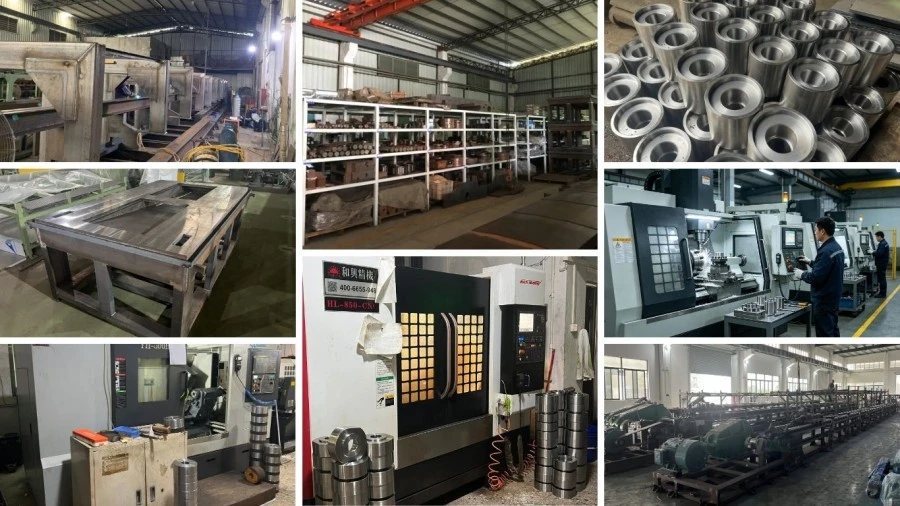
ورشة عمل ومراقبة الجودة

Hydraulic Drawing Machine Workshop

عملية التصنيع

Hydraulic Drawing Machine Production Process

1. هندسة الطلب— تتم مراجعة أبعاد قضيب التوصيل والمواد وقوة السحب وتكوين القالب والمعلمات الهيدروليكية ومتطلبات التشغيل الآلي قبل الإنتاج.

2. فحص المكونات- يتم فحص المكونات الرئيسية بما في ذلك أنابيب الأسطوانات وقضبان المكبس والأختام والفولاذ الهيكلي قبل التجميع.

3. الآلات الدقيقة- يتم تصنيع فتحات الأسطوانات وقضبان المكبس ومكونات التوجيه وتشطيبها وفقًا لتفاوتات الأبعاد المطلوبة.

4. التجميع الهيدروليكي— يتم تجميع وحدات الطاقة الهيدروليكية والصمامات والأنابيب ومكونات التحكم وفحصها للتأكد من استقرار الضغط والتسرب.

5. المحاذاة الميكانيكية- يتم تجميع ومحاذاة الأسطوانة الرئيسية وعربة السحب ونظام التوجيه للحفاظ على حركة مستقرة أثناء الرسم.

6. التكامل الكهربائي وPLC- يتم برمجة نظام التحكم حسب تكوين الماكينة ودورة الرسم المطلوبة.

7. اختبار الحمل— يتم فحص تشغيل الماكينة في ظل ظروف تحميل محددة، مع اختبار المواد الخاصة بالعميل حيث يتم توفير العينات.

8. الفحص النهائي— يتم فحص الضغط الهيدروليكي والحركة والوظائف الكهربائية وأجهزة السلامة والأبعاد والحالة العامة للآلة قبل الشحن.

9. تغليف الصادرات— تتم حماية المكونات ضد الرطوبة والتآكل وأضرار النقل قبل التحميل.

الشهادات والامتثال

Hydraulic Drawing Machine Certifications

الأيزو 9001:2015— نظام إدارة الجودة يغطي أنشطة التصميم والتصنيع والتركيب والخدمة ذات الصلة. رقم الشهادةUQ231211R1.

م— يمكن تزويد التكوينات القياسية للماكينة بوثائق المطابقة CE لمتطلبات سلامة الماكينات المعمول بها. يجب تأكيد الإعلان الدقيق وتكوين السلامة للسوق المطلوبة والوجهة.

فحص اس جي اس- يمكن ترتيب فحص طرف ثالث للعملاء الذين يحتاجون إلى التحقق المستقل قبل الشحن.

براءات الاختراع— سجلت FangRong 32 براءة اختراع وأكثر من 100 براءة اختراع لنماذج المنفعة، بما في ذلك براءات الاختراع المتعلقة بمكونات معدات الرسم وأنظمة الأدوات.

الحزم والشحن

Hydraulic Drawing Machine Packaging and Shipping

تم تجهيز الماكينة لنقل التصدير مع الحماية من التآكل والرطوبة والتغليف الخشبي المناسب للمكونات الرئيسية. يمكن شحن المجموعات الهيدروليكية والميكانيكية الكبيرة بشكل منفصل وفقًا لتحميل الحاويات ومتطلبات التثبيت في الموقع.

بالنسبة لعرض الأسعار، يجب تأكيد طريقة الشحن النهائية وتكوين التعبئة وميناء المغادرة وIncoterm وفقًا للوجهة وأبعاد الماكينة وتكوين الطلب.

الأسئلة المتداولة

Q1: ما هي المواد التي يمكن لآلة الرسم الهيدروليكية بسبار معالجتها؟

التطبيق القياسي هوقضبان النحاس والألومنيوم. يمكن أيضًا أخذ سبائك النحاس وسبائك الألومنيوم والمواد غير الحديدية الأخرى في الاعتبار عندما تكون حالة المادة وقوة السحب والأدوات مناسبة. يجب توفير درجة المادة قبل اختيار النموذج.

س2: ما هي أحجام قضبان التوصيل التي يمكن لسلسلة FR معالجتها؟

يغطي نطاق الطراز المذكور العروض من15 إلى 400 ملموسمك من2 إلى 30 ملم، مع النطاق الدقيق حسب الطراز. يغطي FR-100T عرض 30-400 مم وسمك 3-30 مم.

س3: ما مقدار التخفيض الذي يمكن تحقيقه في تمريرة رسم واحدة؟

لا توجد قيمة تخفيض واحدة تنطبق على كل شريط من النحاس أو الألومنيوم. ويعتمد التخفيض العملي على درجة المادة وحالتها، والقسم الأولي والنهائي، وهندسة القالب، والتشحيم، والخواص الميكانيكية المطلوبة. للحصول على تخفيضات إجمالية أكبر، قد تكون هناك حاجة إلى تمريرات سحب متعددة وتليين متوسط.

س 4: هل يؤدي السحب على البارد إلى زيادة صلابة قضبان التوصيل النحاسية؟

نعم. يزيد التشوه البارد بشكل عام من الصلابة والقوة من خلال تصلب العمل. تعتمد درجة التغيير على التخفيض وحالة المادة الأولية. إذا كانت هناك حاجة إلى قوة شد أو صلابة أو استطالة محددة، فيجب تصميم جدول الرسم حول الخواص الميكانيكية المستهدفة.

س 5: هل الرسم سيجعل سطح قضيب التوصيل ساطعًا تلقائيًا؟

يمكن أن يؤدي الرسم إلى تحسين حالة السطح بشكل كبير، ولكن النتيجة النهائية تعتمد أيضًا على السطح الوارد وجودة القالب وهندسة القالب والتشحيم. لا تستطيع آلة الرسم إزالة العيوب العميقة الموجودة بالفعل تحت السطح الأصلي.

س6: كيف يمكنني الاختيار بين FR-30T، وFR-50T، وFR-100T؟

قارن قوة الرسم المطلوبة بدلاً من الاختيار من خلال عرض شريط التوصيل النهائي فقط. توفير أبعاد البداية والهدف ودرجة المادة وجدول التخفيض. يمكن لـ FangRong حساب قوة السحب المقدرة والتوصية بالنموذج المناسب.

س7: هل سرعة الرسم مضبوطة دائمًا على 12 م/دقيقة؟

رقم2-12 م/دقيقةالنطاق هو نطاق تشغيل قابل للتعديل، وليس سرعة إنتاج إلزامية. يعتمد الإعداد المناسب على هندسة القسم والتخفيض والمواد والتشحيم وحالة القالب وجودة السطح المطلوبة. تكون السرعة الأعلى مفيدة فقط عندما تتمكن العملية الكاملة من الحفاظ على ظروف رسم مستقرة.

س 8: هل يمكن توصيل آلة الرسم بآلة التقويم؟

نعم. يمكن دمج وحدة التسوية الاختيارية عندما يتطلب قضيب التوصيل النهائي تحكمًا إضافيًا في القوس أو الالتواء. يمكن أيضًا أخذ معدات التغذية وغيرها من معدات المناولة النهائية في الاعتبار وفقًا لتخطيط الإنتاج.

س9: ما الذي يتم تضمينه عادة مع الجهاز؟

يتضمن التكوين القياسي للماكينة نظام السحب الهيدروليكي، والأسطوانة الرئيسية، وعربة السحب، وحامل القالب، ووحدة الطاقة الهيدروليكية ونظام التحكم PLC/HMI. يجب تأكيد الأدوات الخاصة بحجم قضيب توصيل معين بشكل منفصل لأن أبعاد القالب تعتمد على أقسام البداية والنهاية الخاصة بالعميل.

س10: ما هي المعلومات المطلوبة لعرض الأسعار؟

توفيردرجة المادة، عرض البداية وسمكها، العرض والسمك النهائي، طول الرسم المطلوب، عدد التمريرات، الإخراج المستهدف وإمدادات الطاقة المتوفرة في المصنع. يعد الرسم أو الرسم التخطيطي المقطعي مفيدًا أيضًا لملفات التعريف غير القياسية.

س11: ما هو طول الرسم الفعال القياسي؟

تستخدم سلسلة FR طول رسم فعال يبلغ6-12 متر. يمكن تقييم أطوال الرسم الأطول أو الخاصة بالتطبيق أثناء التصميم الهندسي.

س12: ما هي المهلة النموذجية؟

تتطلب النماذج القياسية عمومًا ما يقرب من30-60 يوما، بينما قد تتطلب الأجهزة الأكبر حجمًا أو المخصصة60-90 يوما. يجب ذكر المهلة المؤكدة في عرض الأسعار لأن الأدوات والأتمتة وحجم الماكينة وعبء العمل في المصنع يمكن أن تؤثر على وقت الإنتاج. وينبغي تأكيد التسليم المعجل كل حالة على حدة وليس افتراضه.

س13: ما هي شروط الدفع القياسية؟

الترتيب التجاري القياسي هو30% إيداع عند تأكيد الطلب و 70% قبل الشحن بعد اختبار قبول المصنع. يمكن مناقشة المصطلحات البديلة لمشاريع محددة.

س14: ما هو الضمان المقدم؟

فترة الضمان القياسية هي12 شهرا من التكليف. يجب تأكيد تغطية الضمان والاستثناءات في عقد البيع النهائي.

س 15: هل تقدمون تدريبًا على التركيب والمشغل؟

نعم. توفر FangRong الإشراف على التركيب ودعم التشغيل وتدريب المشغلين. يغطي التدريب في الموقع عادةً تشغيل الماكينة وتغيير القالب والصيانة الروتينية وتشخيص الأخطاء الأساسية. يمكن توفير الرسومات الأساسية وتخطيطات مسامير التثبيت قبل التثبيت.

س 16: هل يمكنك اختبار قضبان التوصيل المصنوعة من النحاس أو الألومنيوم قبل الشراء؟

نعم. حيثما كان ذلك عمليًا، يمكن استخدام عينات العملاء لاختبارها في المصنع. يكون هذا مفيدًا بشكل خاص عندما يكون قسم قضيب التوصيل كبيرًا، أو غير قياسي، أو عندما يكون لدى العميل متطلبات محددة للأبعاد أو السطح أو الخصائص الميكانيكية.

س 17: هل شهادة CE متاحة؟

يمكن توفير وثائق CE لتكوينات الماكينة القياسية المعمول بها. نظرًا لأن مطابقة الماكينة تعتمد على التكوين الفعلي للماكينة وسوق الوجهة، فيجب تأكيد الإعلان المعمول به وأجهزة السلامة والوثائق قبل الطلب.

س 18: هل يمكن لـ FangRong حساب قوة السحب المطلوبة لقضيب التوصيل الخاص بنا؟

نعم. يتم توفير درجة النحاس أو الألومنيوم وقسم البداية والقسم المستهدف والعملية المطلوبة. يمكن لـ FangRong استخدام هذه المعلمات لتقييم قوة السحب، واختيار نموذج سلسلة FR المناسب والتوصية بتكوين مناسب للاختزال والأدوات.

إرسال استفسار
معلومات الاتصال
  • عنوان

    رقم 163، طريق شاتونج، المنطقة الصناعية الثانية شابو، مدينة دالانج، مدينة دونغقوان، قوانغدونغ، الصين

  • بريد إلكتروني

    frsale@dgfangrong.com

أخبرنا عن المواد ومواصفات المنتج وعملية الإنتاج ومتطلبات المعدات. يمكن لـ FangRong مناقشة آلة الرسم البارد المناسبة، وقوالب الرسم، وآلة التقويم، والحلول المخصصة لتطبيقك.
تصنيف:
5.0
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط. سياسة الخصوصية
يرفضيقبل