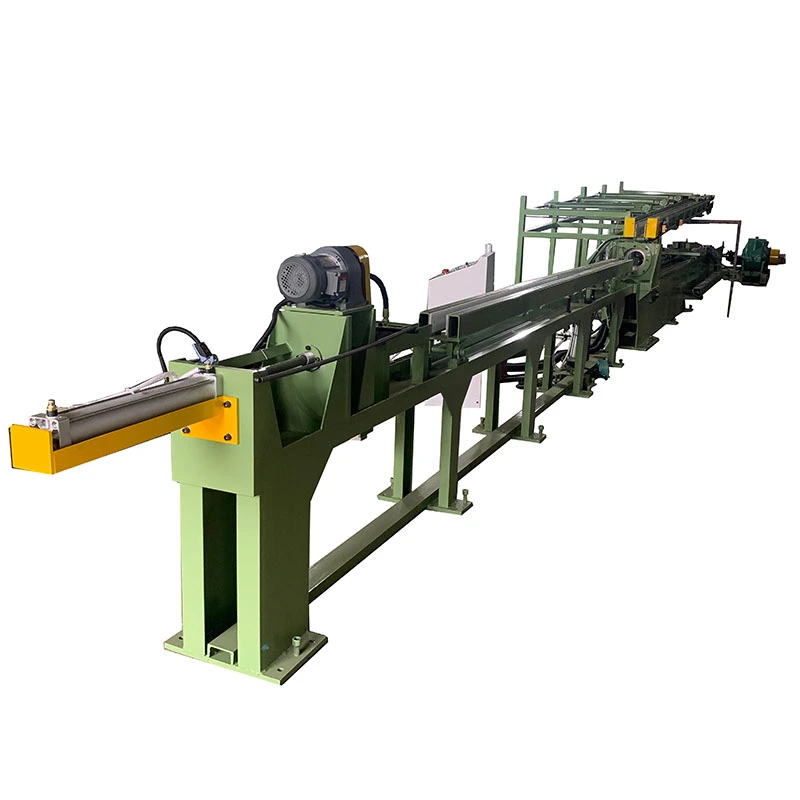
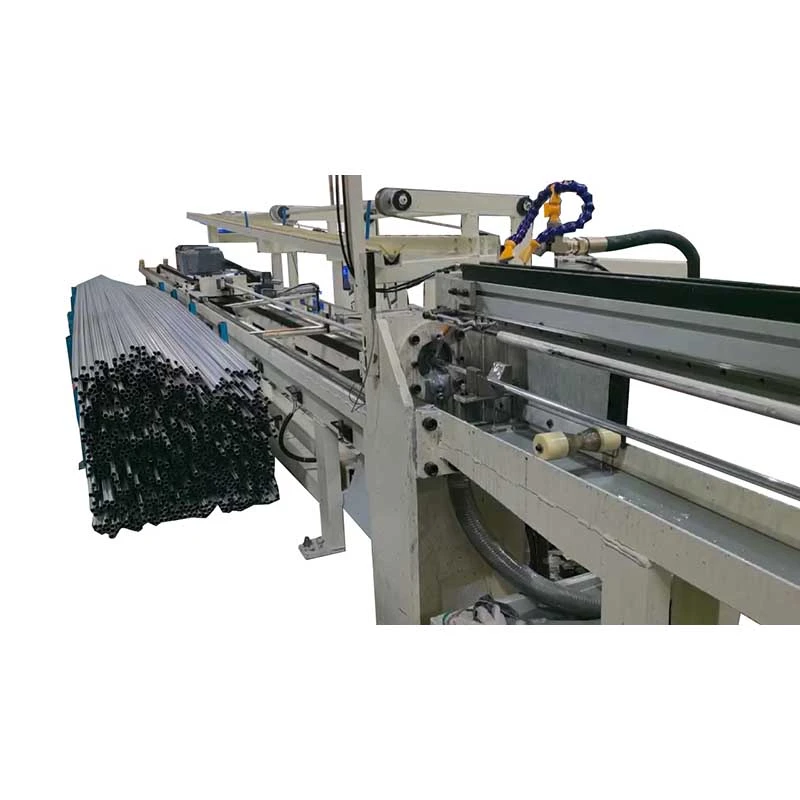
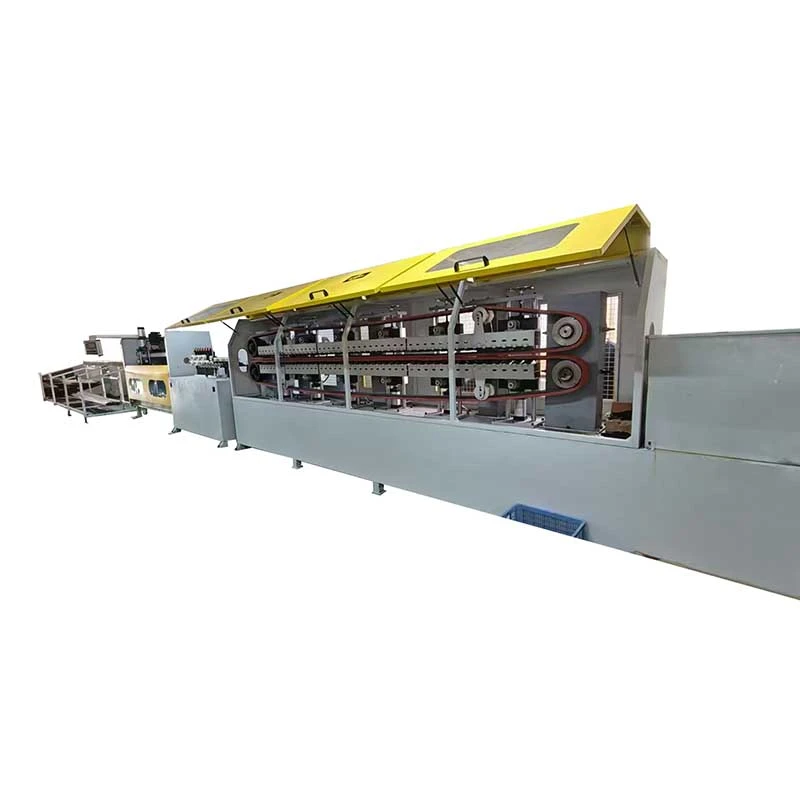
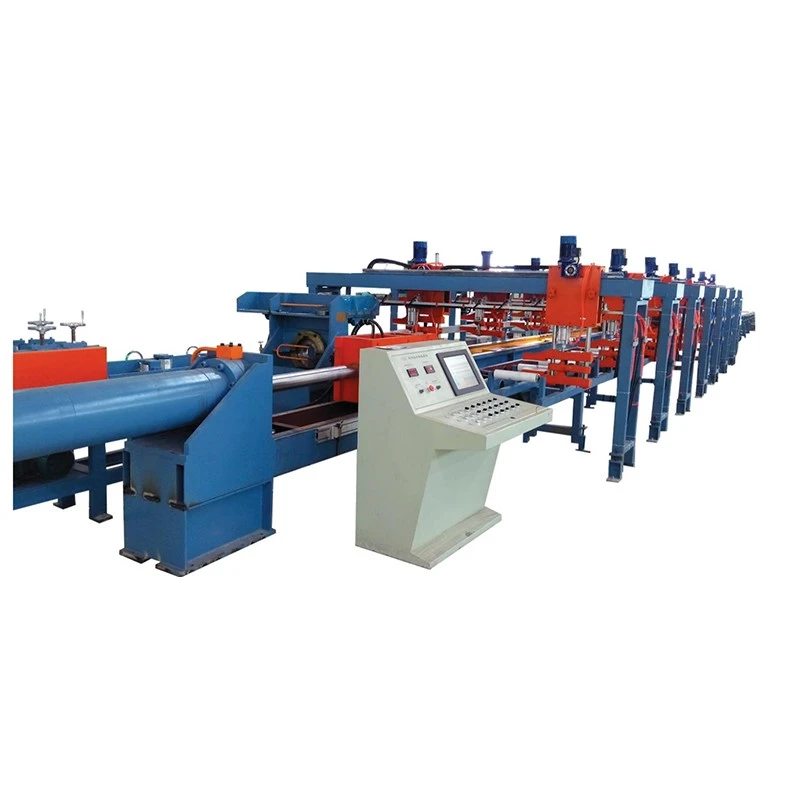
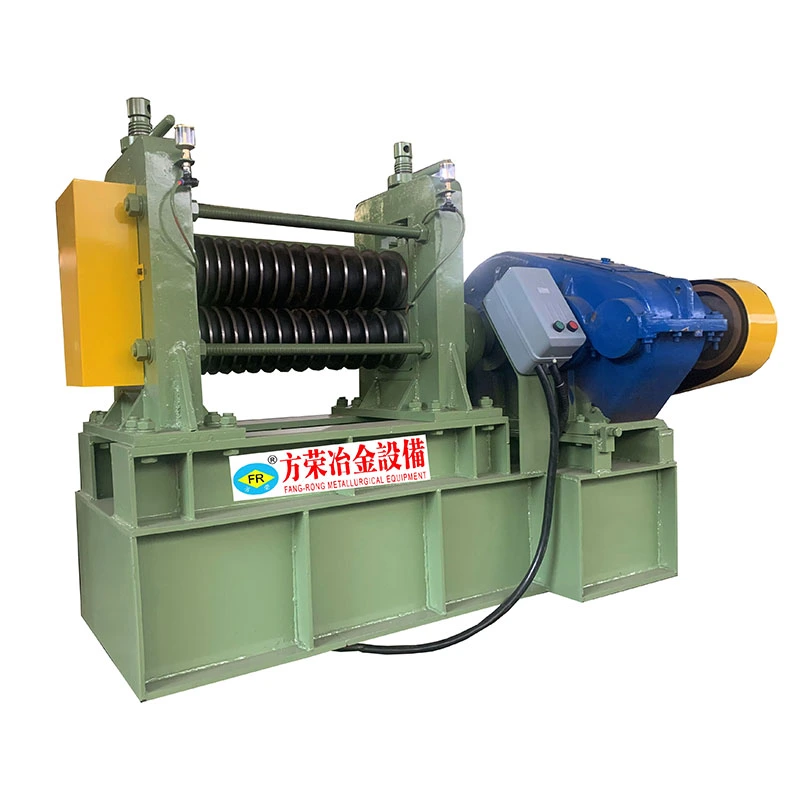
نحن نقدم مجموعة شاملة من معدات معالجة المعادن الدقيقة، بما في ذلك التسوية، والسحب على البارد، والإشارة، والشطب، والقطع، وآلات لف الخيوط، وقوالب السحب، المصممة خصيصًا لمواد الأنابيب والقضبان والأسلاك عبر الصناعات المتنوعة.
الشركة المصنعة لآلة سحب اللفائف لإنتاج الأسلاك الدقيقة
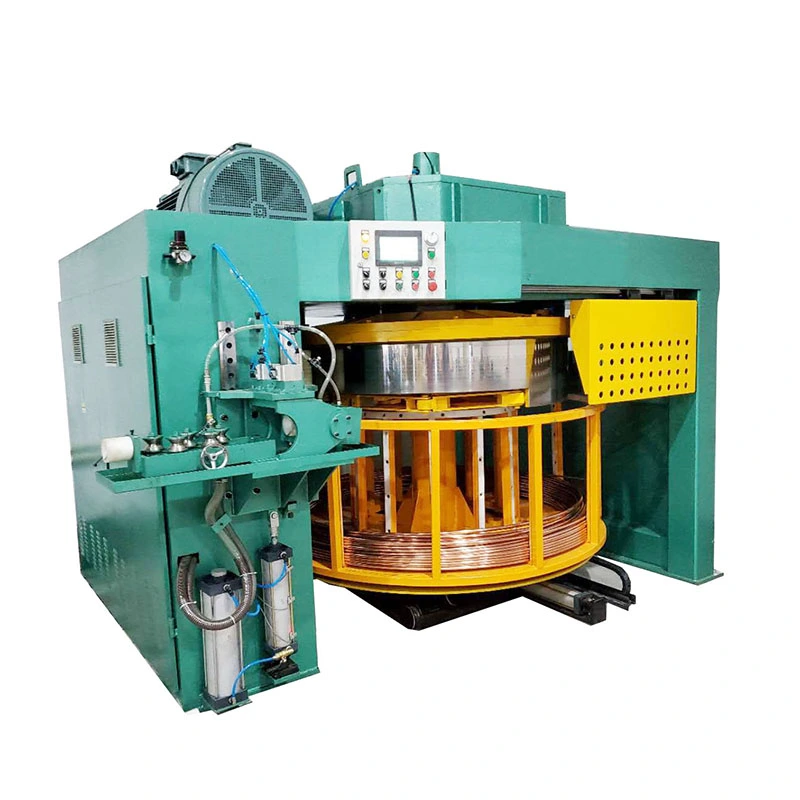
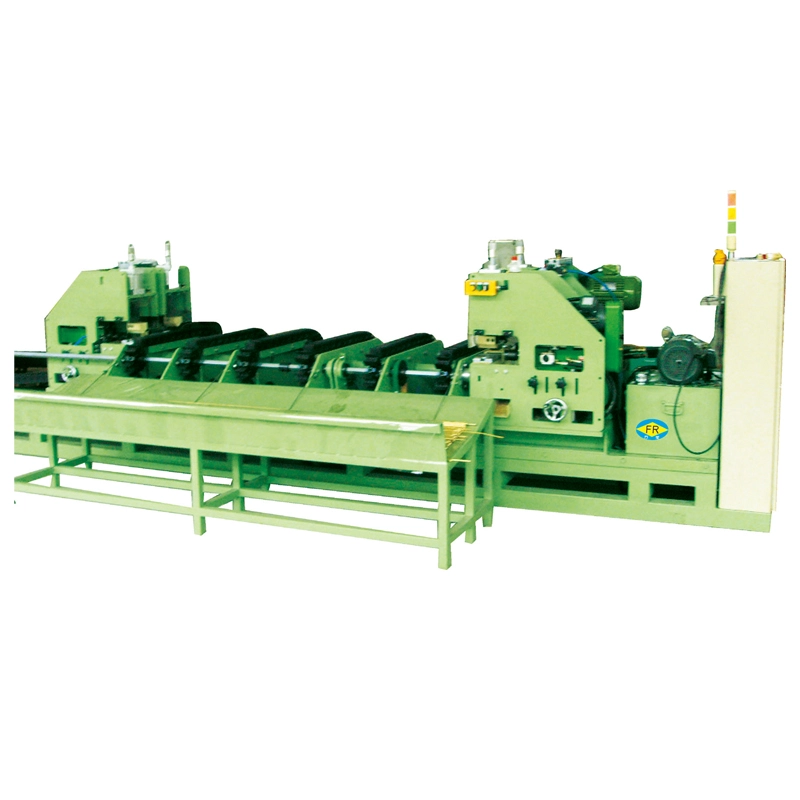
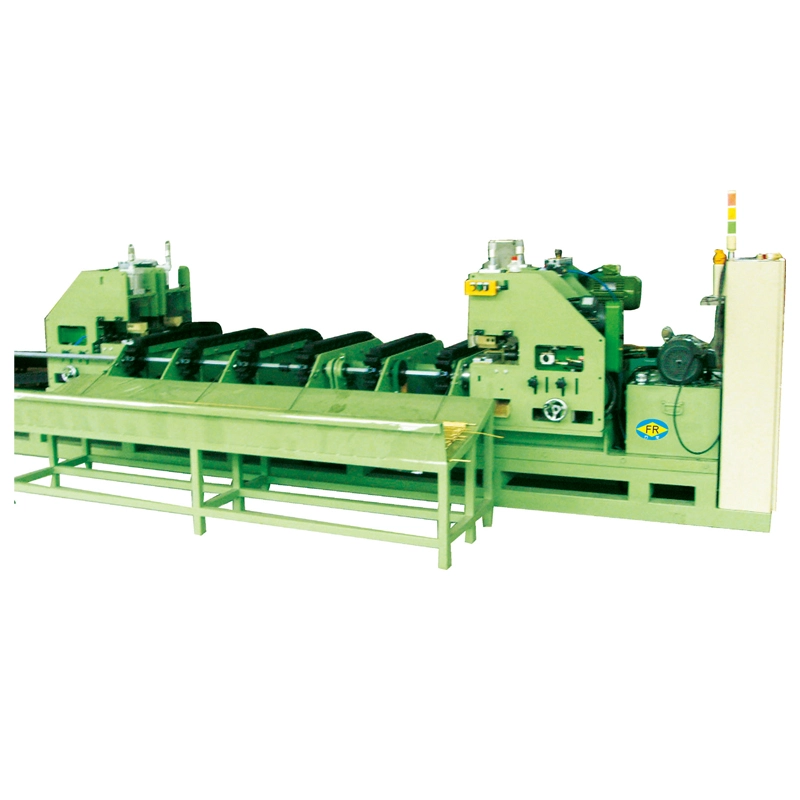
يتطلب رسم أطوال طويلة من الأنبوب أو الأسلاك أن تظل المادة مستمرة خلال عملية السحب واللف. على عكس منضدة السحب التقليدية للقضبان ذات الطول الثابت، يجب أن تتحكم ماكينة سحب الملفات في السحب والتوجيه والشد والرفع في نفس الوقت. فانغ رونغماكينة سحب لفائفمتوفر في التكوينات الرأسية والمقلوبة، بأقطار الكابستان منمن φ250 مم إلى φ2200 مموسرعات الرسم من80-400 م/دقيقة، اعتمادا على النموذج والمواد.
التحكم في التوتر بسرعة رسم عالية
عند سرعات الخط الأعلى، يمكن أن يؤدي التوتر غير المستقر إلى ملفات مفكوكة، أو تصغير، أو عدم انتظام درجة اللف أو تغذية غير منتظمة للمواد. مجرد زيادة سرعة المحرك لا يحل هذه المشاكل. يستخدم FangRong أذراع راقصة وتحكم في درجة الصوت قابل للبرمجةلتنسيق شد المادة مع سرعة اللف، مما يسمح لنظام السحب بمتابعة التغييرات في خط الرسم.
وهذا مهم بشكل خاص لمنتجات النحاس والألومنيوم الناعمة. يمكن أن يؤدي شد اللف المفرط إلى تشويه المادة ويجعل من الصعب فك الملف النهائي أثناء خطوة الإنتاج التالية.
يجب أن تكون مطابقة الرسم واللف.من أجل الإنتاج المستمر للملفات، فإن نظام السحب يحتاج إلى متابعة سرعة السحب الفعلية وحالة المواد. يمكن أن يؤثر تشغيل نظام اللف بسرعة كبيرة أو تطبيق شد مفرط على الملف النهائي.
ماكينات سحب اللفائف المقلوبة والعمودية
توفر FangRong تكوينات رسم الملف المقلوب والعمودي. نماذج معكوسة منمن FR-D250 إلى FR-D2200يمكنه التعامل مع أقطار الأنبوب حتى 25 مم. اعتمادًا على الطراز، تبلغ قوة محرك السحب 5.5-7.5 كيلووات، مع مخفضات سلسلة WPO، وضغط المواد بالهواء المضغوط و5-10 مجموعات من وحدات التسوية المسبقة للأسطوانة المتقاطعة.
يتم استخدام هذه الآلات للمعالجة المستمرة للأنابيب حيث تحتاج المواد إلى التوجيه والتحكم قبل دخول قسم اللف. تساعد وحدات التسوية المسبقة على تحضير المادة من أجل لف أكثر اتساقًا.
النماذج العمودية، بما في ذلكمن FR-250 إلى FR-1800النطاق، استخدم التروس الدودية WPO أو مخفضات التروس المقواة ويمكن أن تصل إلى سرعات رسم تصل إلى200 م/دقيقة. يعتمد التصميم على المادة الواردة وقطر الأنبوب أو السلك وأبعاد الملف المطلوبة ومساحة التثبيت المتاحة ومتطلبات المعالجة النهائية.
النوع المقلوبFR-D250 – FR-D2200 قطر الأنبوب يصل إلى 25 ملم محرك سحب بقدرة 5.5-7.5 كيلو وات
النوع العموديFR-250 – FR-1800 سرعة الرسم تصل إلى 200 م/دقيقة WPO أو مخفض التروس المتصلب
استقامة مسبقة5-10 مجموعات من وحدات الأسطوانة المتقاطعة متوفر في نماذج مختارة لتغذية الملف التي تسيطر عليها
قطر الكابستان واختيار الماكينة
تعتبر الكابستان جزءًا مهمًا من آلة سحب اللفائف لأن قطرها يؤثر على كيفية انحناء المادة أثناء مرورها عبر نظام السحب واللف. تتراوح تكوينات FangRong منمن φ250 مم إلى φ2200 مم، مع قوى المحرك تقريبًا5.5/7.5 كيلو واط إلى 90/110 كيلو واط.
قطر كابستانφ250-2200 ملم
سرعة الرسم80-400 م/دقيقة
قوة المحركتقريبا. 5.5/7.5-90/110 كيلو واط
الكابستان الأكبر ليس دائمًا هو الاختيار الصحيح. بالنسبة للمواد الرقيقة أو الصلبة، قد يكون نصف قطر الانحناء المطلوب وحالة السطح وحجم الملف النهائي أكثر أهمية من سرعة الخط القصوى. يجب أن يأخذ الاختيار في الاعتباردرجة المادة، قطر البدء، التخفيض لكل تمريرة، قطر الملف النهائي وسرعة الرسم المطلوبة.
عنصر التحديد
ما يؤثر
لماذا يهم؟
درجة المادة
رسم الحمل وسلوك الانحناء
يتطلب النحاس والألمنيوم الناعم تحكمًا دقيقًا في التوتر
قطر البداية
قوة السحب وقدرة الآلة
يحدد نطاق العمل المطلوب للآلة
تخفيض لكل تمريرة
رسم الحمل ودورة الإنتاج
يؤثر على متطلبات نظام المحرك والرسم
قطر الملف النهائي
ترتيب اللف واختيار الكابستان
يحتاج إلى مطابقة المناولة والتخزين
سرعة الخط المطلوبة
سرعة الرسم والأخذ
تتطلب السرعة الأعلى توترًا أكثر استقرارًا وتحكمًا في اللف
تطبيقات للأنابيب والأسلاك المستمرة
يعتبر سحب اللفائف مناسبًا للمنتجات الموردة والمستخدمة بأطوال متواصلة بدلاً من القطع المقطوعة الفردية. وتشمل التطبيقات النموذجيةملفات الأنابيب النحاسية لتكييف الهواء، وأسلاك الألمنيوم لإنتاج الكابلات، والأسلاك الفولاذية لتصنيع النوابض.
الآلة مناسبة أيضًا حيث تحتاج المواد المسحوبة إلى الانتقال مباشرة إلى عملية اللف أو التخزين. عندما يحتاج الملف النهائي إلى قطر مختلف، أو اتجاه اللف أو تنسيق التغليف، أآلة اللفيمكن تركيبها بعد آلة الرسم.
بالنسبة للمنتجات المستمرة، يجب مراعاة المعالجة النهائية أثناء اختيار الماكينة.لا تحتاج آلة الرسم إلى التعامل مع كل متطلبات اللف أو التغليف بنفسها. يمكن استخدام وحدة إعادة لف منفصلة عندما تختلف مواصفات الملف النهائية عن تنسيق السحب القياسي لآلة السحب.
ما قبل استقامة ولفائف
حالة المادة قبل اللف لها تأثير مباشر على الملف النهائي. التسوية المسبقة، ضغط المواد، درجة اللف والشد كلها تحتاج إلى تعديل وفقًا للمنتج. تقوم FangRong بتكوين هذه الوظائف وفقًا لنوع الماكينة والتطبيق بحيث تظل المادة مستقرة عند دخولها إلى قسم الاستلام.
بالنسبة لتطبيقات الأنابيب، تساعد وحدات التسوية المسبقة للأسطوانة المتقاطعة على التحكم في المادة قبل أن تصل إلى قسم اللف. يتم استخدام الضغط الهوائي في تكوينات مختارة للحفاظ على تشغيل المادة بشكل صحيح أثناء التشغيل المستمر.
للإنتاج المستمر، يجب اختيار الماكينة بناءً على حمل السحب الفعلي، وشد المواد وهندسة الملف المطلوبة. الحد الأقصى لسرعة الرسم هو جزء واحد فقط من المواصفات. يجب أيضًا مراعاة خصائص المواد والاختزال وقطر الكابستان ومتطلبات العملية التالية.
الآلة رسم لفائف مقلوبةيجمعالرسم المستمر واللفلأنابيب أو أسلاك النحاس والألومنيوم والفولاذ المقاوم للصدأ والفولاذ الكربوني. مع سرعات رسم تصل إلى400 م/دقيقةوأقطار الأنبوب3-25 ملم، فهو يقلل من القطع والمناولة والتخزين الوسيط. تتراوح براميل الملف من250-2200 ملم. يحافظ تنظيم السرعة الذي يتم التحكم فيه بالتردد على توتر السحب المستقر وجودة السطح. مناسبة لأنابيب التدفئة والتهوية وتكييف الهواء والتبريد والكهرباء والسيارات والأنابيب الطبيةإنتاج.
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط. سياسة الخصوصية


 Whatsapp