Whatsapp
نحن نقدم مجموعة شاملة من معدات معالجة المعادن الدقيقة، بما في ذلك التسوية، والسحب على البارد، والإشارة، والشطب، والقطع، وآلات لف الخيوط، وقوالب السحب، المصممة خصيصًا لمواد الأنابيب والقضبان والأسلاك عبر الصناعات المتنوعة.
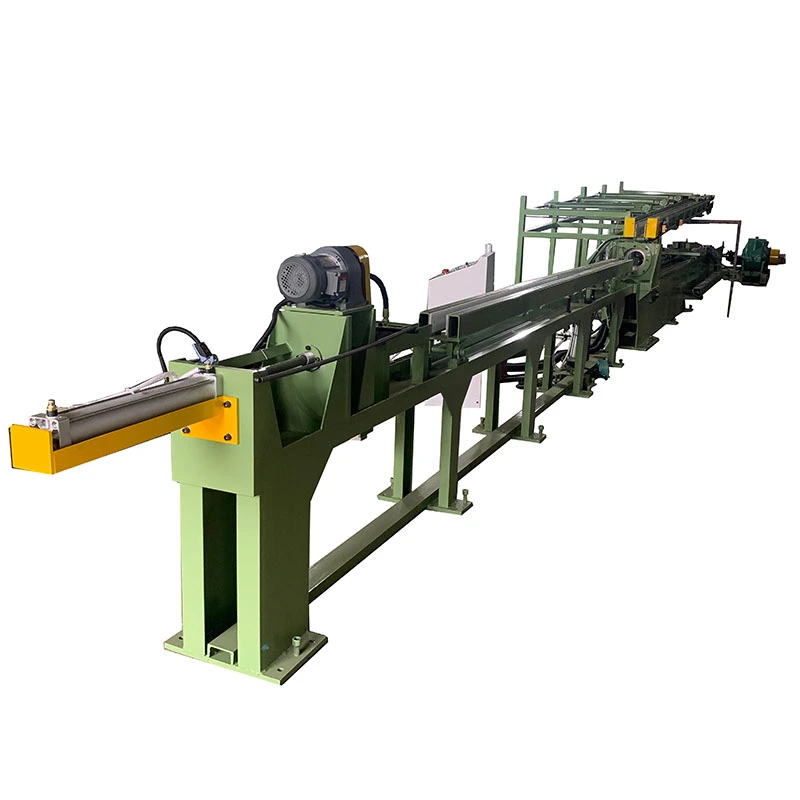
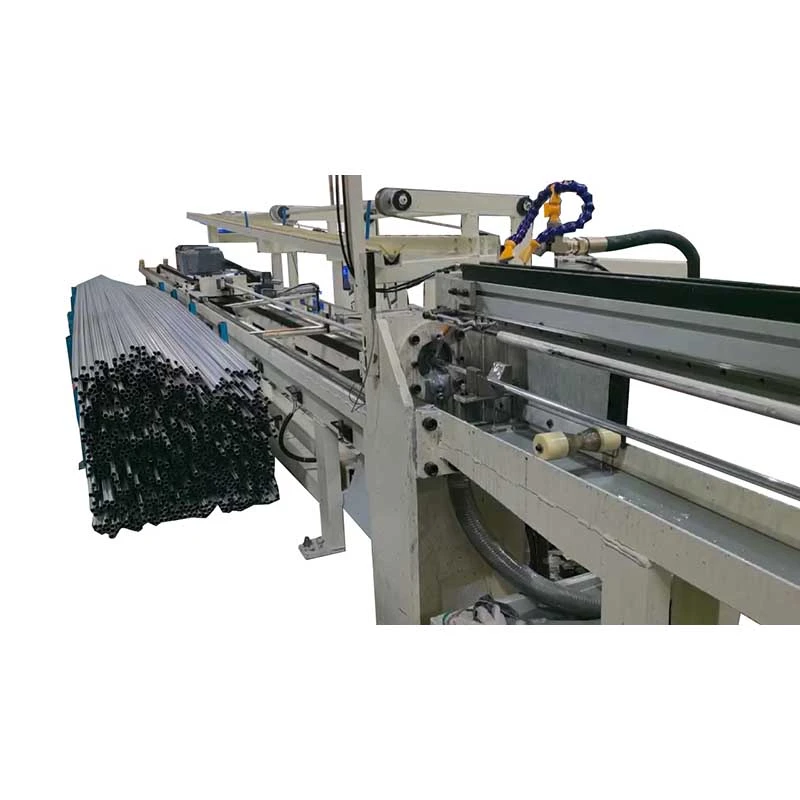
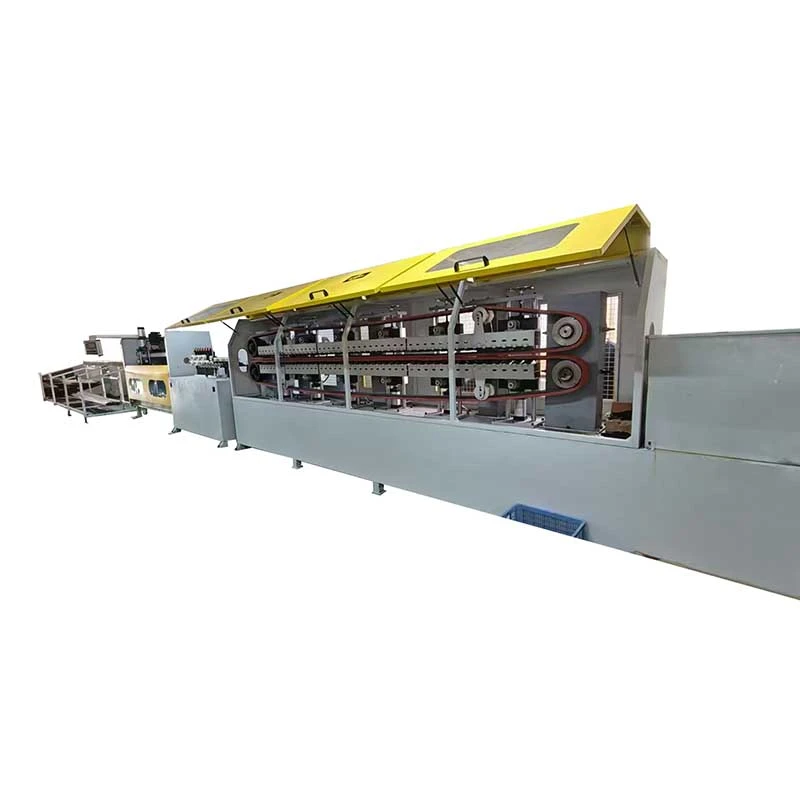
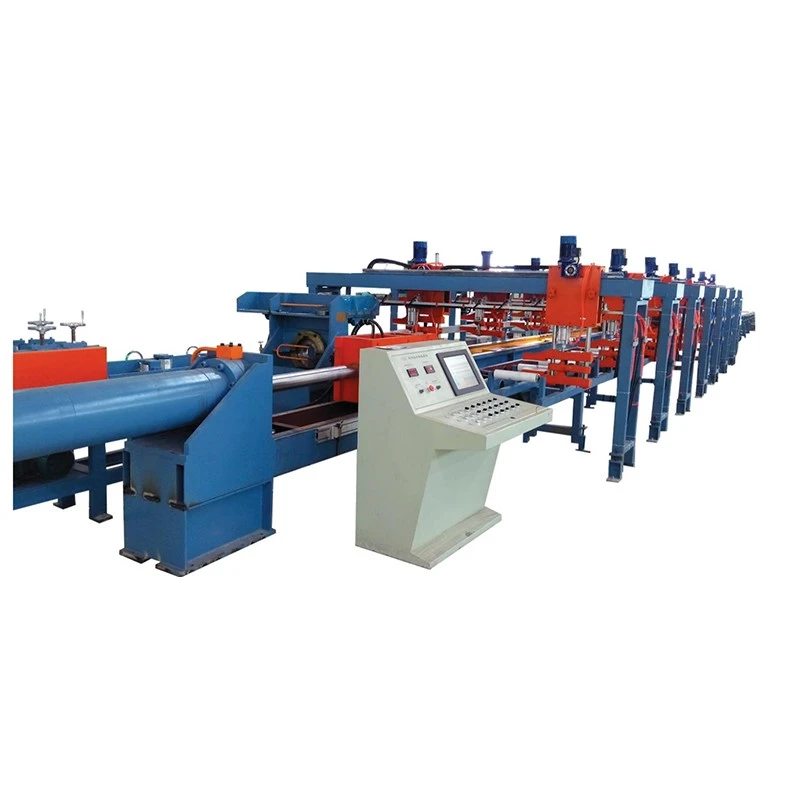
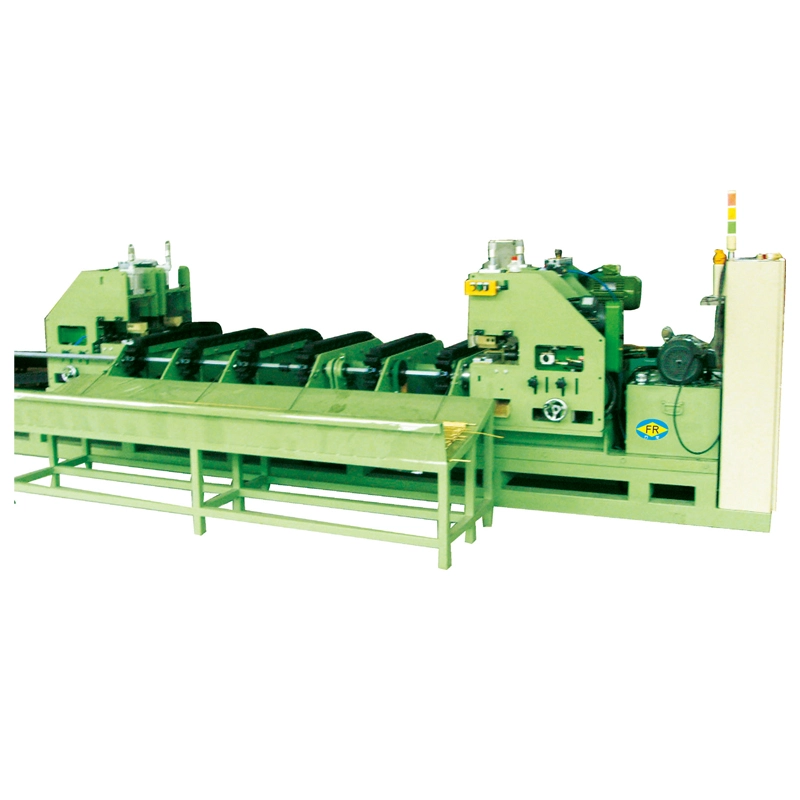
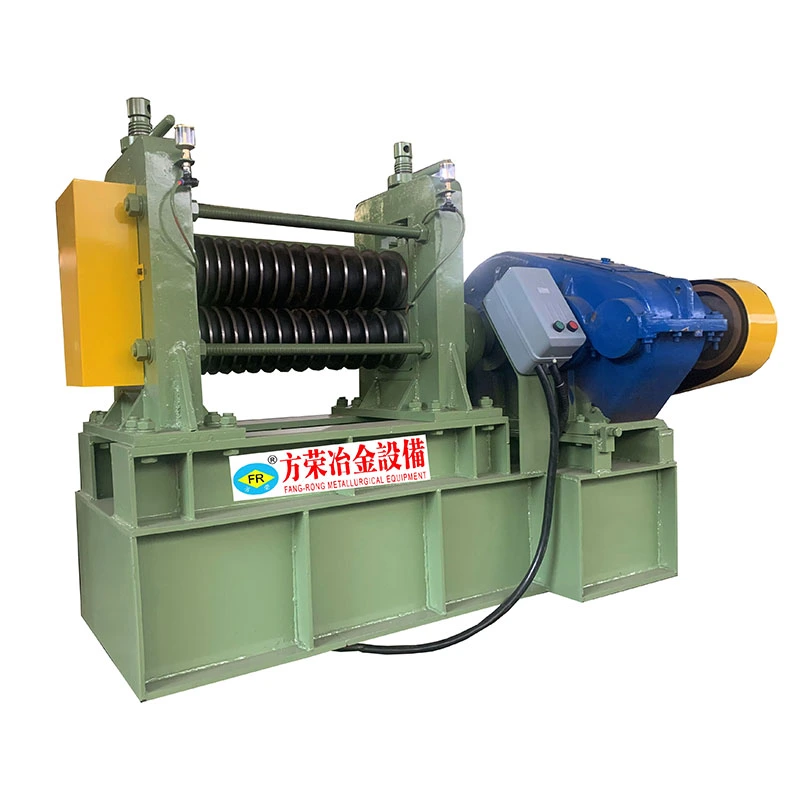
الماكينة فرد الألمنيوم الأفقيةهي آلة متعددة الأسطوانات لتصحيح الانحناء والانحناء في أنابيب الألومنيوم والأنابيب والقضبان الصلبة والمقاطع الجانبية بعد البثق أو الرسم أو المعالجة الحرارية أو القطع أو المناولة. على عكس الفولاذ، يتمتع الألومنيوم بقوة إنتاج أقل وسطح أكثر ليونة، لذلك يجب التحكم بعناية في قوة الاستقامة وضغط الأسطوانة وحالة سطح الأسطوانة وسرعة التغذية.
تشتمل سلسلة FangRong's FR على 13 تكوينًا قياسيًا من FR-20 إلى FR-180. اعتمادا على النموذج،آلة استقامة الألومنيوميغطي أقطار الأنبوب منφ4 to φ180 mmوالقضبان الصلبة منمن φ10 إلى φ90 ملم. تتراوح تكوينات الأسطوانة من 14 إلى 20 مجموعة، مع مواصفات الاستقامة القياسية من .30.3 مم/م وتكوينات مختارة تصل إلى .10.1 مم/م. يتراوح إجمالي الطاقة المركبة من 3 كيلو واط إلى 55 كيلو واط.
يعتمد تصميم الماكينة على خبرة FangRong الهندسية الطويلة الأمد في الاستقامة والسحب. تأسست الشركة في عام 1998 من خلال مشروع مشترك مع شركة تصنيع تايوانية ذات خبرة في معدات التقويم وأصبحت مملوكة بالكامل في عام 2013.


تستخدم سلسلة FR الانحناء العكسي المتحكم فيه من خلال مجموعات بكرات متعددة. بدلاً من تصحيح الانحناء بالكامل عند نقطة واحدة، يتم توجيه قطعة العمل عبر نقاط تصحيح متتالية بحيث يتم تقليل الانحناء المتبقي تدريجيًا.
بالنسبة لمنتجات الألومنيوم، فإن إعداد الأسطوانة مهم بشكل خاص. يمكن أن يترك الضغط الزائد علامات الأسطوانة أو يؤدي إلى انحناء عكسي، في حين أن الضغط غير الكافي قد يترك انحناءًا متبقيًا. يعتمد الإعداد المطلوب على السبيكة، والحالة المزاجية، والقطر، وسمك الجدار، والتشوه الأولي، والاستقامة المحددة.
تدخل قطعة العمل أولاً من خلال دليل محاذٍ، ثم تمر عبر بكرات الاستقامة. يطبق كل موضع للأسطوانة مقدارًا متحكمًا فيه من التشوه. يوفر عدد مجموعات البكرات نقاط تصحيح إضافية، وهذا هو السبب في اختيار تكوينات الأسطوانة الأعلى عادةً عند الحاجة إلى استقامة أكثر إحكامًا.
توفر الطرازات FR-76 والأكبر حجمًا تحكمًا متغيرًا في السرعة يصل إلى 60 م/دقيقة. تستخدم طرازات FR-50 والموديلات الأصغر سرعات قابلة للتحديد تبلغ 9، و18، و27، و45 م/دقيقة. يجب تحديد سرعة العمل المناسبة وفقًا لدرجة الألومنيوم، وهندسة المنتج، وهدف الاستقامة، ومتطلبات السطح بدلاً من مجرد التشغيل بأقصى سرعة متاحة.
يمكن لمنتجات الألمنيوم أن تترك خط بثق أو رسم مع القوس، أو انحناء موضعي، أو تشوه يحدث أثناء التبريد، أو المعالجة الحرارية، أو القطع، أو التخزين، أو النقل. تصبح هذه العيوب أكثر وضوحًا عندما تدخل المادة في التصنيع باستخدام الحاسب الآلي أو اللحام أو الثني أو الأكسدة أو التجميع.
بالنسبة لأنابيب الألومنيوم ذات الجدران الرقيقة، لا يقتصر التحدي على الاستقامة فحسب. يمكن أن يؤثر الضغط الزائد على الأسطوانة على الاستدارة أو يترك علامات مرئية على السطح. بالنسبة للسبائك الصلبة مثل 6061 و7075، تكون قوة التصحيح المطلوبة أعلى من درجات النقاء التجاري الأكثر ليونة. بالنسبة للمنتجات المعمارية مثل مقاطع 6063، قد يكون مظهر السطح بنفس أهمية استقامة الأبعاد.
هذا هو السبب في أنآلة استقامة أنبوب الألومنيوميجب اختياره من مجموعة المنتجات الفعلية وليس من القطر وحده. تؤثر السبائك، والحالة المزاجية، وسمك الجدار، والانحناء الأولي، واستقامة الهدف، وحالة السطح المقبولة على التكوين النهائي للآلة.
سلسلة FR متاحة مع 14، 15، 16، 17، أو 20 مجموعة بكرات. توفر المزيد من مجموعات البكرات المزيد من نقاط التصحيح وتستخدم بشكل عام عند الحاجة إلى مواصفات استقامة أكثر إحكامًا.
على سبيل المثال، تم تحديد FR-50 مع 20 بكرة عند .10.1 مم/م، في حين تم تحديد العديد من تكوينات 17 أسطوانة عند .20.2 مم/م. يتم تحديد التكوينات القياسية المكونة من 14 أسطوانة بشكل عام عند .30.3 مم/م. لا تزال النتائج الفعلية تعتمد على حالة قطعة العمل وضبط الماكينة، لذلك يجب على العملاء الذين لديهم تفاوتات صارمة إجراء اختبار العينة قبل الانتهاء من التكوين.
يجب أن يبدأ اختيار النموذج بنطاق الإنتاج الفعلي. التحقق من أكبر وأصغر قطر للأنبوب أو القضيب، وسمك جدار الأنبوب، وسبائك الألومنيوم والمزاج، والاستقامة المطلوبة، وسرعة الإنتاج، ومتطلبات السطح. لا تعد الآلة الأكبر حجمًا الخيار الأفضل تلقائيًا إذا كان معظم الإنتاج يتكون من منتجات صغيرة أو رقيقة الجدران.
| نموذج | ماكس أنبوب Ø (مم) | الحد الأدنى للأنبوب Ø (مم) | ماكس بار Ø (مم) | الاستقامة (مم / م) | مجموعات الأسطوانة | السرعة (م/دقيقة) | إجمالي الطاقة (كيلوواط) | الوزن (كجم) | الأبعاد الطول×العرض×الارتفاع (مم) |
| FR-180 (17 بكرات) | φ180 | φ60 | φ90 | .30.3 | 17 | --- | 55 | 25000 | 4200×1800×1500 |
| FR-150 (17 بكرات) | φ150 | φ58 | φ70 | .30.3 | 17 | --- | 30/37 | 12000 | 4100×2280×1700 |
| FR-120 (14 بكرات) | φ120×T3.0 | φ38 | φ50 | .30.3 | 14 | --- | 30 | 9000 | 3250×1450×1250 |
| FR-100 (14 بكرات) | φ89×T3.0 | φ28 | φ32 | .30.3 | 14 | 0-60 | 15 | 5000 | 2350×1560×1160 |
| FR-100 (17 بكرة) | φ89×T3.0 | φ28 | φ32 | .20.2 | 17 | 0-60 | 18 | 5000 | 2700×1560×1160 |
| FR-76 (14 بكرة) | φ60×T3.0 | φ16 | φ22 | .30.3 | 14 | 0-60 | 11 | 2500 | 2250×1560×1160 |
| FR-76 (17 بكرة) | φ76×T3.0 | φ18 | φ25 | .20.2 | 17 | 0-60 | 15 | 3500 | 2560×1560×1160 |
| FR-76 (20 بكرة) | φ76×T3.0 | φ18 | φ25 | .20.2 | 20 | 0-60 | 15 | 5400 | 3250×1500×1250 |
| FR-50 (14 بكرة) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | .30.3 | 14 | 18/9/27/45 | 7.5 | 1500 | 1750×1120×1040 |
| FR-50 (20 بكرة) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | .10.1 | 20 | 18/9/27/45 | 7.5 | 2000 | 2200×1120×1040 |
| FR-25 (14 بكرة) | φ25 | φ6 | φ12 | .30.3 | 14 | 18/9/27/45 | 4 | 1000 | 1300×900×950 |
| FR-25 (16 بكرة) | φ25 | φ6 | φ12 | .20.2 | 16 | 18/9/27/45 | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15 بكرة) | φ16×T2.0 | φ4 | φ10 | .30.3 | 15 | 18/9/27/45 | 3 | 700 | 1100×1050×950 |
Tيشير إلى سمك جدار الأنبوب. تستخدم الطرز FR-50 والموديلات الأصغر سرعات قابلة للتحديد تبلغ 9/18/27/45 م/دقيقة، بينما توفر الطرز FR-76 والموديلات الأكبر المذكورة أعلاه تحكمًا متغير السرعة يتراوح بين 0-60 م/دقيقة. يمكن تحديد خيارات سطح الأسطوانة وفقًا لسطح الألومنيوم المطلوب.
قد تتطلب أنابيب الألومنيوم المستخدمة في المكثفات والمبخرات ومجمعات التبريد وأنظمة الإدارة الحرارية للسيارات استقامة بعد البثق أو القطع. يساعد تصحيح الأسطوانة المتحكم فيه في الحفاظ على الشكل الهندسي اللازم للثني أو الانضمام أو اللحام أو التجميع اللاحق.
تشمل التطبيقات النموذجية أنابيب تبريد الألومنيوم، وأنابيب الإدارة الحرارية للبطارية، والأنابيب الهيكلية، والقضبان المبثوقة. بالنسبة لهذه المنتجات، يجب مراعاة الاستقامة مع سمك جدار الأنبوب، والاستدارة، وحالة السطح.
6063 الأنابيب والمقاطع المستخدمة في الدرابزين والإطارات والواجهات والهياكل الزخرفية غالبًا ما تتطلب سطحًا نظيفًا بعد الاستقامة لأن الأكسدة أو الطلاء لن يخفي علامات الأسطوانة. لذلك يجب تحديد تكوين الأسطوانة وسطح التلامس مع وضع عملية التشطيب النهائية في الاعتبار.
يمكن استخدام الآلة لقضبان الألومنيوم، والموصلات، والمقاطع، وغيرها من المنتجات المبثوقة التي تحتاج إلى تصحيح قبل التشغيل الآلي، أو القطع، أو التجميع، أو التشكيل الإضافي. انآلة استقامة شريط الألومنيوميمكن اختيار التكوين للقضبان المستديرة الصلبة ضمن نطاق القطر المطبق.
سلسلة FR متوفرة بتكوينات مختلفة للأسطوانة ونطاقات العمل. يعتمد النموذج الصحيح بشكل أساسي على قطر الأنبوب أو القضيب، وسمك الجدار، والاستقامة المطلوبة، وسرعة الإنتاج. توضح المقارنة أدناه الاختلافات العملية بين التكوينات الرئيسية.
| إعدادات | نماذج نموذجية | نطاق الشغل | استقامة | سرعة | الأنسب ل |
|---|---|---|---|---|---|
| 14 الرول | FR-25، FR-50، FR-76، FR-100، FR-120 | أنابيب وقضبان الألومنيوم الصغيرة والكبيرة | عادة .30.3 مم/م | ما يصل إلى 0–60 م/دقيقة في الطرازات القابلة للتطبيق | الإنتاج العام، متطلبات الاستقامة القياسية، الإنتاج المختلط الحجم |
| 15 الرول | فر-20 | أنبوب Ø4-16 ملم؛ شريط Ø10 ملم | .30.3 مم/م | 9/18/27/45 م/دقيقة | أنابيب وقضبان الألمنيوم ذات القطر الصغير |
| 16 الرول | فر-25 | أنبوب Ø6-25 مم؛ شريط Ø12 ملم | .20.2 مم/م | 9/18/27/45 م/دقيقة | أنابيب أصغر تتطلب استقامة أكثر إحكاما |
| 17 الرول | FR-76، FR-100، FR-150، FR-180 | أنابيب وقضبان الألومنيوم متوسطة إلى كبيرة | وصولاً إلى .20.2 مم/م في الطرز المحددة | 0–60 م/دقيقة على FR-76 وما فوق حيثما هو محدد | متطلبات استقامة أعلى وإنتاج مستمر |
| 20 رولر | فر-50، فر-76 | أنبوب Ø18-76 ملم؛ شريط Ø16-25 ملم | .10.1–0.2 مم/م حسب الطراز | 18/9/27/45 أو 0–60 م/دقيقة حسب الطراز | استقامة دقيقة حيث يلزم استقامة أكثر إحكاما |
يكون التكوين المكون من 14 أسطوانة مناسبًا بشكل عام عندما تكون الاستقامة القياسية كافية وتكون مرونة الإنتاج أكثر أهمية من تحقيق أضيق استقامة ممكنة. يوفر التكوين المكون من 17 بكرة ثنيًا عكسيًا أكثر تحكمًا ويتم اختياره بشكل شائع عندما يحتاج العميل إلى استقامة أكثر إحكامًا على أنابيب الألومنيوم المتوسطة أو الكبيرة.
بالنسبة للتطبيقات التي تتطلب أقصى استقامة ضمن نطاق FR، يمكن أن يوفر تكوين 20 أسطوانة نقاط تصحيح إضافية على طول قطعة العمل. على سبيل المثال، تم تحديد FR-50 (20 بكرة) عند .10.1 مم/م، بينما تم تحديد FR-76 (20 بكرة) عند .20.2 مم/م. لا تزال النتائج الفعلية تعتمد على السبائك، والحالة المزاجية، وهندسة الأنبوب، وسمك الجدار، والتشوه الأولي، وتعديل الأسطوانة، وسرعة الإنتاج.
| عامل | أنابيب الألومنيوم | قضبان الألمنيوم الصلبة |
|---|---|---|
| هيكل الشغل | مقطع مجوف مع سمك الجدار يؤثر على التشوه | قسم صلب ذو مقاومة أكبر للانحناء |
| عامل الاختيار الرئيسي | القطر الخارجي وسمك الجدار | قطر البار |
| القلق السطحي | ارتفاع خطر ظهور علامات الأسطوانة على الأسطح الناعمة | لا تزال هناك حاجة للتحكم في العلامات السطحية للقضبان النهائية |
| تعديل استقامة | يجب أن يتطابق ضغط الأسطوانة مع السبائك والمزاج وسمك الجدار | يتم تحديد ضغط الأسطوانة بشكل أساسي حسب القطر وحالة المادة والانحناء الأولي |
لا تقم بتحديد الجهاز بالقطر الأقصى وحده. بالنسبة لأنبوب الألومنيوم، يجب توفير القطر الخارجي، وسمك الجدار، والسبائك والمزاج، والاستقامة الأولية، والاستقامة المطلوبة بعد التصحيح، وسرعة الإنتاج المستهدفة. بالنسبة للقضبان الصلبة، قم بتوفير قطر القضيب، والسبائك والمزاج، والانحناء الأولي، ومتطلبات الاستقامة النهائية.
عندما يكون بمقدور نموذجين تغطية نفس قطر قطعة العمل، يجب أن يعتمد القرار على الاستقامة المطلوبة وظروف الإنتاج. على سبيل المثال، قد يكون الطراز المكون من 14 بكرة كافيًا لـ .30.3 مم/م، بينما قد يكون تكوين 16 أو 17 أو 20 بكرة أكثر ملاءمة عندما تتطلب العملية استقامة أكثر إحكامًا.
أنشئت في عام 1998
تخصصت FangRong في معدات الاستقامة والسحب منذ عام 1998. عملت الشركة في البداية كمشروع مشترك مع شركة تصنيع تايوانية وأصبحت مملوكة بالكامل في عام 2013.
منشأتين للتصنيع
توفر شركة Dongguan Fangrong Metallurgical Equipment Co., Ltd. وشركة Yangjiang Fangrong Machinery Co., Ltd. القدرة الإنتاجية لمعدات الاستقامة ومعدات معالجة المعادن ذات الصلة.
اختبار الآلة قبل الشحن
يمكن اختبار الآلات في ظل ظروف الخمول والتحميل قبل الشحن. عندما تتوفر عينات العملاء، يمكن أن يشمل الاختبار الاستقامة، ومحاذاة الأسطوانة، واهتزاز الماكينة، وتيار المحرك، وحالة السطح، واستقرار التشغيل.
الهندسة على أساس المنتج الفعلي
لآلة استقامة أفقية من الألومنيوم، تحدد بيانات منتج العميل تكوين الأسطوانة ونطاق العمل والسرعة ومتطلبات المعالجة السطحية. يمكن لـ FangRong تقييم درجة الألومنيوم، القطر، سمك الجدار، المزاج، هدف الاستقامة، ومتطلبات الإنتاج قبل التوصية بالنموذج.
التثبيت والدعم الفني
تتوفر الرسومات الأساسية، ودعم التشغيل، وتدريب المشغلين، وتوريد قطع الغيار، واستكشاف الأخطاء وإصلاحها عن بعد. ويمكن أيضًا ترتيب دعم التثبيت في الموقع عند الحاجة.
هندسة:يتم تحديد تكوين الماكينة بناءً على أبعاد المنتج، ودرجة الألومنيوم، ومتطلبات الاستقامة، والسرعة، ومتطلبات السطح.
بالقطع:يتم تصنيع وفحص الأسطوانات والأعمدة والإطارات والتروس والمكونات الهامة الأخرى وفقًا لتصميم الماكينة.
حَشد:يتم دمج مجموعات الأسطوانات ومكونات ناقل الحركة والأنظمة الكهربائية وPLC وHMI وفحصها أثناء التجميع.
الاختبار:يتم فحص تشغيل الماكينة، ومحاذاة الأسطوانة، وأداء الاستقامة، والاهتزاز، والسلامة الكهربائية، وغيرها من المعلمات المحددة قبل الشحن.
التفتيش النهائي:تتم مراجعة المتطلبات الخاصة بالعميل ونتائج الاختبار قبل تعبئة الصادرات.
الأيزو 9001:2015تدعم شهادة إدارة الجودة إجراءات الإنتاج ومراقبة الجودة الموثقة للشركة. سلسلة FR متاحة أيضًا بشهادة CE للنماذج والأسواق المعمول بها. يمكن توفير فحص SGS ووثائق براءات الاختراع عند الحاجة لتقييم المشروع.
يتم إعداد الآلات لشحن التصدير مع توفير الحماية المناسبة للمكونات الميكانيكية والأنظمة الكهربائية والأسطح المكشوفة. يمكن تأكيد ترتيبات التعبئة والتغليف والشحن وفقًا لحجم الماكينة والوجهة وطريقة النقل.
يمكن تكوين سلسلة FR لسبائك الألومنيوم الشائعة بما في ذلك 1050، 1060، 1100، 3003، 5052، 6061، 6063، 6082، 7075، ودرجات أخرى. نظرًا لاختلاف قوة الخضوع والمزاج بشكل كبير بين السبائك، يجب أن يعتمد إعداد الأسطوانة النهائي على المادة الفعلية بدلاً من تسمية السبائك وحدها.
العوامل الرئيسية هي الاستقامة المطلوبة، وهندسة المنتج، وحالة المادة، ونطاق الإنتاج. توفر المزيد من مجموعات البكرات المزيد من نقاط التصحيح وهي مفضلة بشكل عام لمتطلبات الاستقامة الأكثر إحكامًا. على سبيل المثال، تم تحديد FR-50 المزودة بـ 20 بكرة بـ .10.1 مم/م، في حين تم تحديد التكوينات القياسية المكونة من 14 أسطوانة بشكل عام بـ .30.3 مم/م.
يعتمد ذلك على هندسة الأنبوب، والسبائك، والحالة المزاجية، ومتطلبات السطح، وتكوين الأسطوانة. الألومنيوم ناعم نسبيًا، لذا فإن الضغط الزائد أو الأسطح الدوارة غير المناسبة يمكن أن تسبب علامات. بالنسبة للأنابيب ذات المظهر الحرج، يجب التأكد من مادة الأسطوانة وحالة السطح أثناء اختيار الماكينة واختبار العينة.
نعم، بشرط أن تقع الأحجام ضمن نطاق العمل المحدد للماكينة وأن تكون الأدوات وتكوين الأسطوانة مناسبين. إذا كان نطاق الإنتاج يغطي أقطار أو سماكات جدران مختلفة بشكل كبير، فيجب التحقق من نطاق الضبط المطلوب قبل الطلب.
نعم. يوصى باختبار العينة عندما يكون المنتج ذو درجة تسامح مشددة مع الاستقامة، أو جدار رقيق، أو تشطيب سطحي متطلب، أو سبيكة لم تتم معالجتها مسبقًا بالتكوين المحدد. يمكن استخدام نتائج الاختبار للتأكد من طراز الماكينة وترتيب الأسطوانة والسرعة وإعدادات التصحيح قبل الشحن.
يتم توفير سبائك الألومنيوم والمزاج، ونوع الأنبوب أو القضيب، والحد الأدنى والحد الأقصى للقطر، وسمك جدار الأنبوب حيثما ينطبق ذلك، والاستقامة الأولية، والاستقامة النهائية المطلوبة، ومتطلبات جودة السطح، وسرعة الإنتاج المتوقعة. هذه التفاصيل كافية للتوصية الأولية للآلة وتقييم القدرات.
عنوان
رقم 163، طريق شاتونج، المنطقة الصناعية الثانية شابو، مدينة دالانج، مدينة دونغقوان، قوانغدونغ، الصين
هاتف
بريد إلكتروني