Whatsapp
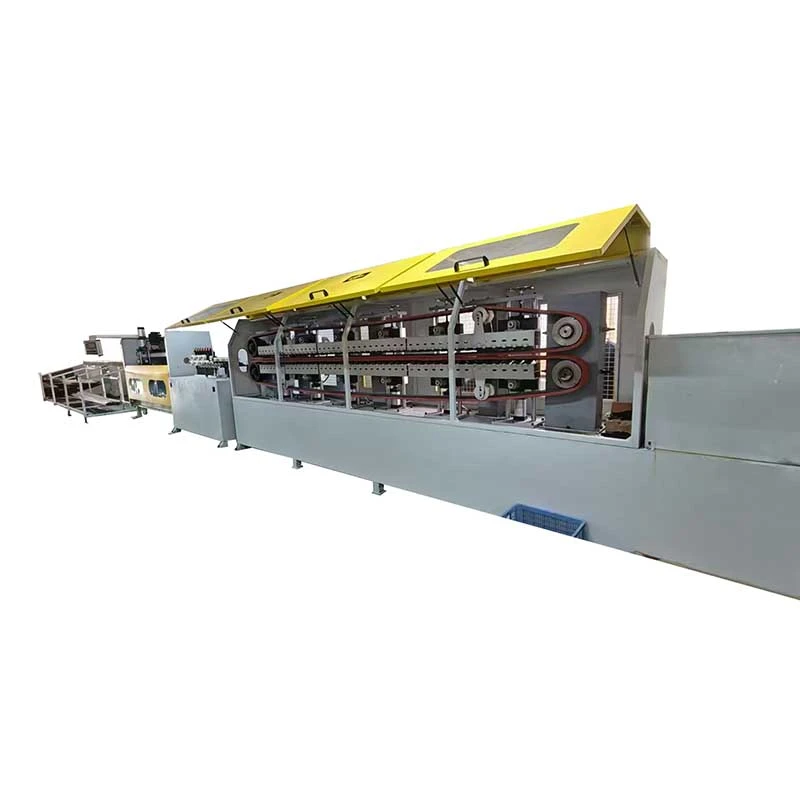
نحن نقدم مجموعة شاملة من معدات معالجة المعادن الدقيقة، بما في ذلك التسوية، والسحب على البارد، والإشارة، والشطب، والقطع، وآلات لف الخيوط، وقوالب السحب، المصممة خصيصًا لمواد الأنابيب والقضبان والأسلاك عبر الصناعات المتنوعة.
ليس من الصعب تقويم الفولاذ المقاوم للصدأ لمجرد أنه قوي. والمسألة الأكثر أهمية هي كيفية استجابة المادة للتشوه المتكرر. اعتمادًا على الدرجة، والصلابة، وسمك الجدار والمعالجة السابقة، يمكن أن يظهر الفولاذ المقاوم للصدأ ارتدادًا وتصلبًا وتشوهًا غير متساوٍ بعد السحب أو الدرفلة أو القطع أو المعالجة الحرارية.
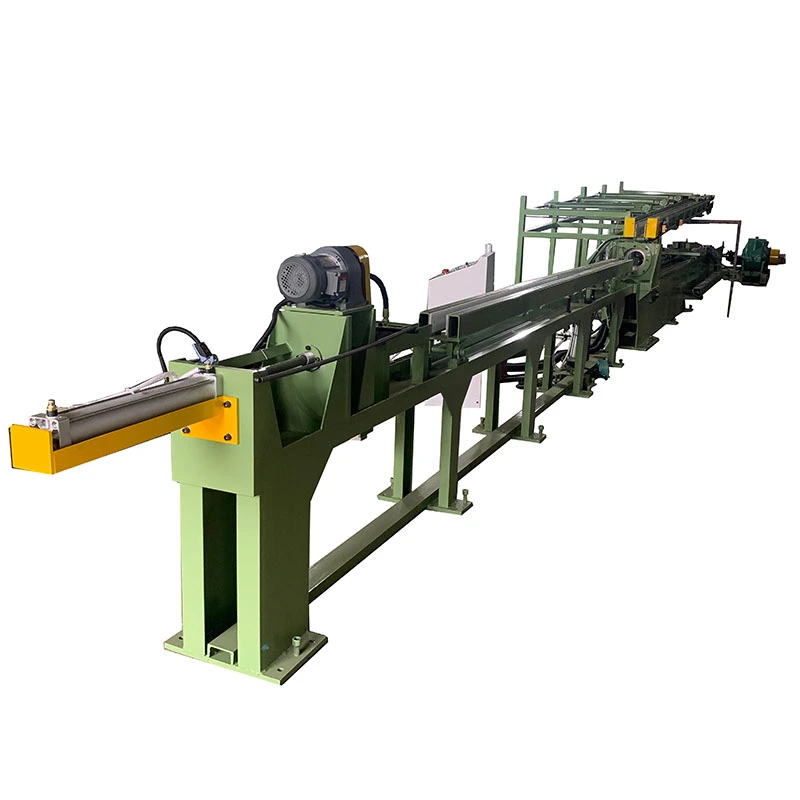
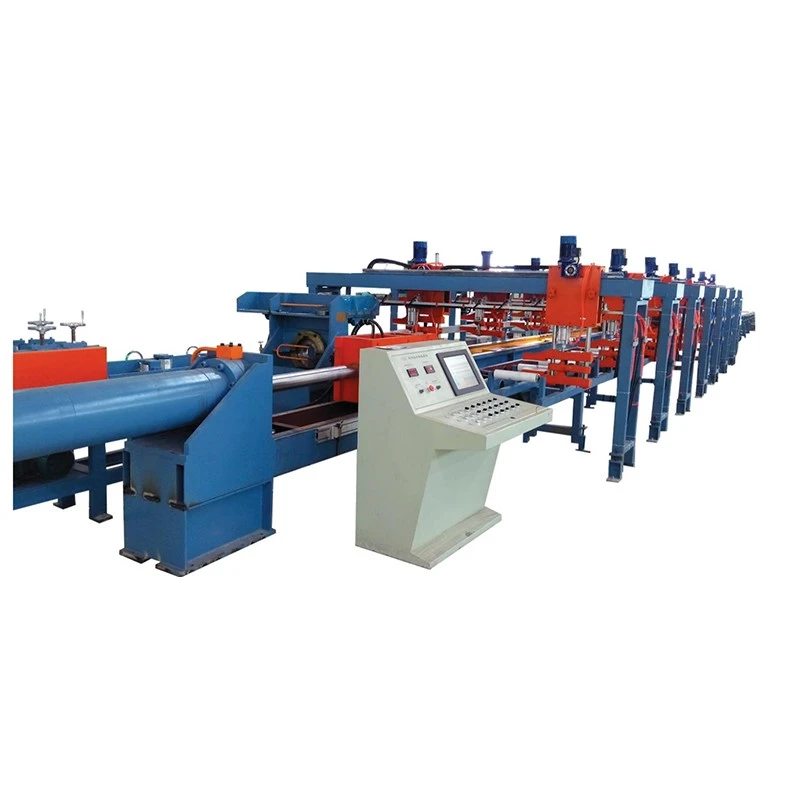
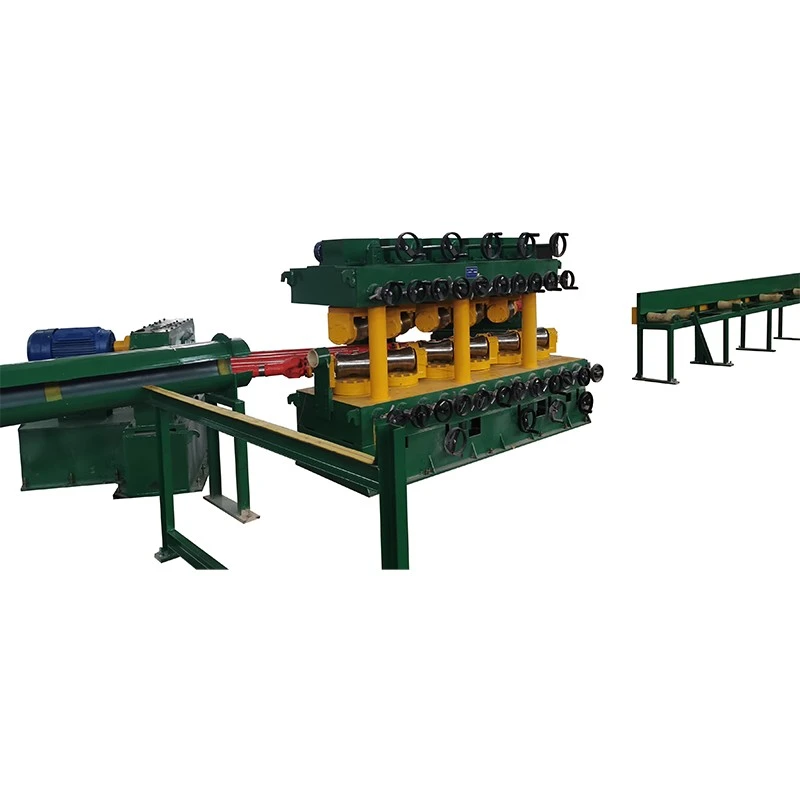
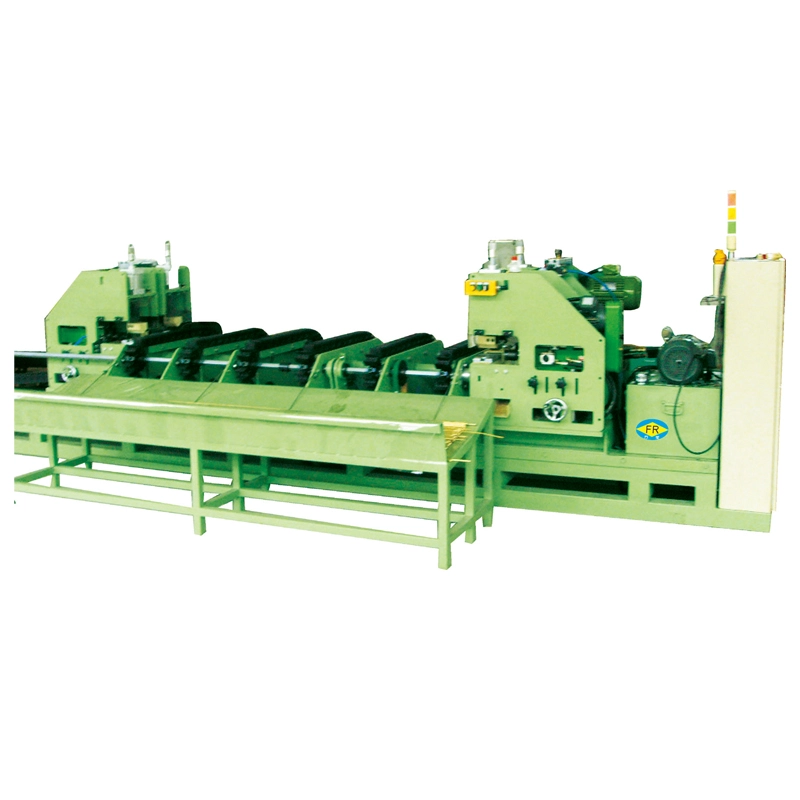
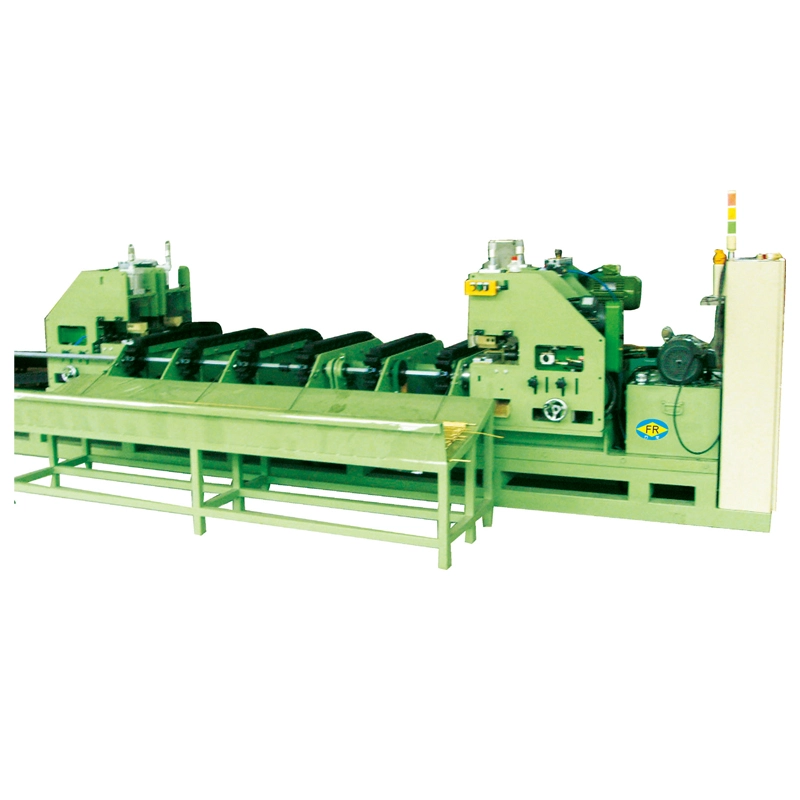
تستخدم آلات التمليس العمودية متعددة الأسطوانات المصنوعة من الفولاذ المقاوم للصدأ من FangRong ملامسات أسطوانية متتالية لتصحيح هذه الانحرافات في الأنابيب والأنابيب والقضبان والقضبان المصنوعة من الفولاذ المقاوم للصدأ. يمكن تكوين موضع الأسطوانة، الفتح وسرعة العمل وفقًا لحجم المادة والاستقامة المطلوبة، مما يجعل الماكينة مناسبة لعمليات التشطيب المستمرة بدلاً من التصحيح اليدوي لمرة واحدة.
يمكن للفولاذ المقاوم للصدأ استعادة جزء من التشوه المفروض بعد ترك البكرات. إذا تم اختيار اختراق الأسطوانة فقط وفقًا للانحناء المرئي، فقد لا تصل قطعة العمل إلى الاستقامة النهائية المطلوبة. لذلك يحتاج إعداد الاستقامة إلى مراعاة خصائص المواد والانحناء الأولي ومقدار التصحيح المطبق من خلال ملامسات الأسطوانة المتعاقبة.
تصبح بعض درجات الفولاذ المقاوم للصدأ أكثر صلابة لأنها تتشوه من الناحية البلاستيكية. وهذا مهم بشكل خاص عندما تكون المادة قد خضعت بالفعل للسحب البارد أو الدرفلة أو عمليات التشكيل الأخرى. يمكن للتشوه المحلي المفرط أن يجعل التصحيح اللاحق أقل قابلية للتنبؤ به، لذلك يجب أن يتطابق ترتيب الأسطوانة وظروف الاتصال مع المادة الواردة الفعلية.
غالبًا ما يتم تزويد الأنابيب والقضبان المصنوعة من الفولاذ المقاوم للصدأ بأسطح تامة الصنع أو شبه جاهزة. يمكن أن تؤدي علامات الأسطوانة العميقة إلى أعمال طحن أو تلميع إضافية وقد تؤثر على مظهر المكونات الزخرفية أو الدقيقة. ولذلك ينبغي النظر في شكل الأسطوانة، وتشطيب السطح، والمحاذاة والضغط المطبق مع الاستقامة.
بالنسبة لأنابيب الفولاذ المقاوم للصدأ، فإن القطر الخارجي وحده لا يكفي لتحديد إعداد الاستقامة. يؤثر سمك الجدار على مقاومة التشوه وخطر التسطيح أو البيضاوية المحلية. تتطلب الأنابيب ذات الجدران الرقيقة ظروف تلامس مختلفة للأسطوانة من القضبان الصلبة أو الأنابيب ذات الجدران الثقيلة ذات القطر المماثل.
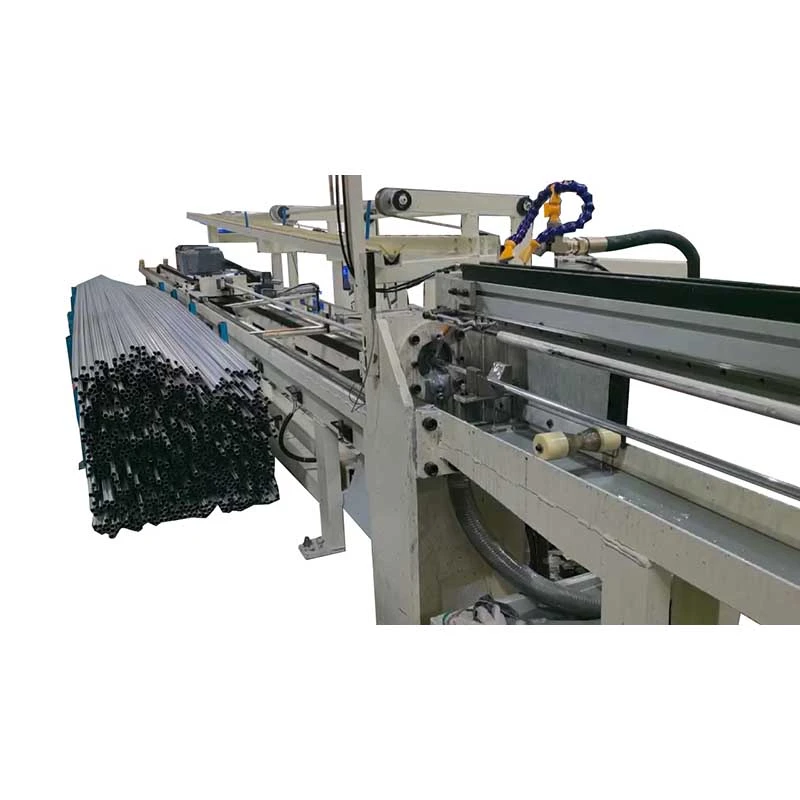
تمر قطعة العمل بشكل مستمر من خلال سلسلة من البكرات العلوية والسفلية. بدلاً من تصحيح الانحناء الكامل في مكان واحد، تطبق الآلة ثنيًا متحكمًا فيه عند نقاط اتصال متعددة. يتم انحراف قطعة الشغل وتحريرها بشكل متكرر أثناء تحركها عبر مجموعة الأسطوانة، مما يقلل الانحناء الأصلي تدريجيًا.
يعد هذا التصحيح التدريجي مفيدًا بشكل خاص لمنتجات الفولاذ المقاوم للصدأ الطويلة حيث قد لا يكون الانحناء موحدًا على طول الطول بالكامل. يتم تعديل فتح الأسطوانة وإمالتها وفقًا للمادة والنتيجة المطلوبة، في حين يسمح محرك التردد المتغير بمطابقة سرعة العمل مع عملية الإنتاج.
يجب أن يتم تحديد إعداد الأسطوانة الفعلي من خلال تجارب المواد عند تطبيق متطلبات الاستقامة أو السطح. يمكن أن تؤثر درجة الفولاذ المقاوم للصدأ وقوة الشد وسمك جدار الأنبوب والاستقامة الأولية ومتطلبات المعالجة النهائية على الإعداد النهائي.
يمكن أن تؤدي عمليات السحب على البارد والدرفلة وعمليات التشكيل الأخرى إلى ترك انحناء متبقي في القضبان والأنابيب. يوفر التصحيح متعدد الأسطوانات خطوة نهائية مستمرة قبل القطع أو التصنيع أو التجميع أو التغليف.
يمكن أن تؤدي عمليات القطع واللحام وعمليات التصنيع الأخرى إلى حدوث تشوه محلي. عندما تسمح أبعاد المنتج وحالة المادة بالاستقامة الميكانيكية، يمكن استخدام الماكينة لإعادة قطعة الشغل إلى نطاق الاستقامة المطلوب.
قد يكون قضيب الفولاذ المقاوم للصدأ مستقيمًا نسبيًا في أحد الأقسام ومنحنيًا بشكل ملحوظ في قسم آخر. تقوم جهات الاتصال المتعددة للأسطوانة بتوزيع التصحيح على طول المادة بدلاً من الاعتماد على نقطة ضغط واحدة.
من الصعب توحيد التصحيح اليدوي عندما يكون حجم الإنتاج مرتفعًا أو تكون متطلبات الاستقامة ضيقة. توفر عملية الأسطوانة التي يتم التحكم فيها تعديلًا قابلاً للتكرار ويمكن دمجها في خط تشطيب مستمر.
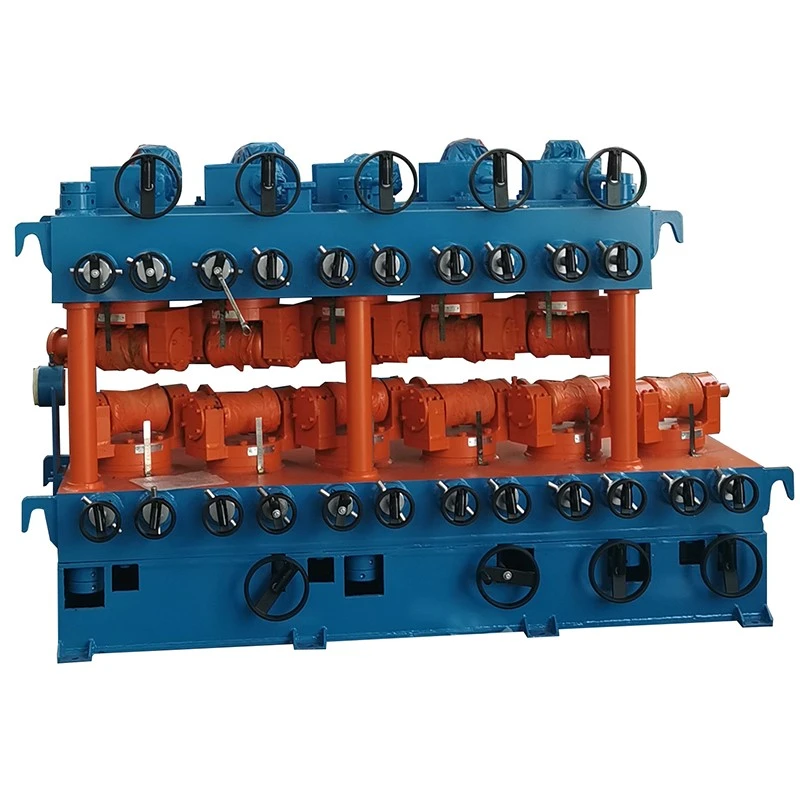
تستخدم آلة الاستقامة العمودية متعددة الأسطوانات المصنوعة من الفولاذ المقاوم للصدأ ملامسات أسطوانية متعددة لتوزيع التشوه على طول قطعة العمل. اعتمادًا على الطراز، تتضمن التكوينات المتوفرة بكرات 7+7 أو 10+1. يعتمد الترتيب المناسب على نطاق المنتج ومتطلبات التقويم وليس على عدد الأسطوانات وحده.
تعتبر هندسة الأسطوانة مهمة عند معالجة الفولاذ المقاوم للصدأ لأن التلامس المفرط للنقطة يمكن أن يترك علامات أو يشوه القسم محليًا. يجب أن يتطابق ملف الأسطوانة مع هندسة المنتج، خاصة بالنسبة للأنابيب والمنتجات ذات الجدران الرقيقة والمقاطع ذات الأسطح النهائية.
توفر فتحة الأسطوانة العلوية والسفلية وإمالة الأسطوانة الضبط الميكانيكي المطلوب لأحجام المنتجات المختلفة وظروف التصحيح. يجب تحديد الإعدادات النهائية بناءً على سلوك المادة الفعلي بدلاً من استخدام إعداد واحد عبر جميع درجات الفولاذ المقاوم للصدأ.
يمكن تعديل سرعة العمل من خلال محرك التردد المتغير. يمكن اختيار التغذية الأبطأ أو الأسرع وفقًا لحجم المنتج وحالة المادة ومعدل الإنتاج المطلوب، مع مراعاة حدود النموذج المحدد.
تغطي سلسلة FR الأنابيب الفولاذية المقاومة للصدأ والقضبان الصلبة عبر نطاقات أقطار مختلفة. يعتمد اختيار النموذج على قطر الأنبوب، وسمك الجدار، وقطر القضيب الصلب، وقوة الشد، والاستقامة الأولية والاستقامة النهائية المطلوبة. القيم أدناه هي المواصفات المرجعية؛ يجب تأكيد التكوين النهائي للآلة وفقًا لمتطلبات المواد والإنتاج الفعلية.
| نموذج | فر-20 | فر-30 | فر-40 | فر-50 | فر-60 | فر-80 | فر-100 | فر-130 | فر-150 | فر-180 |
| بكرات الكمية. | 7+7 بكرات | 7+7 بكرات | 10+1 بكرات | 6+6 بكرات | 10+1 بكرات | 10+1 بكرات | 10+1 بكرات | 10+1 بكرات | 10+1 بكرات | 10+1 بكرات |
| متطلبات المواد الخام / نطاق الأنبوب / مم | φ5-φ10 سمك الجدار 1-7 |
φ10-φ30 سمك الجدار 1-7 |
φ10-φ40 سمك الجدار 1-5 |
φ18-φ50 سمك الجدار 1-4 |
φ18-φ60 سمك الجدار 3-12 |
φ30-φ80 سمك الجدار 2-7 |
φ40-φ100 سمك الجدار 2.5-10 |
φ50-φ130 سمك الجدار 2.5-10 |
φ40-φ100 سمك الجدار 2.5-10 |
φ80-φ180 سمك الجدار 3-20 |
| متطلبات المواد الخام / نطاق القضبان الصلبة / مم | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| طول المادة الخام / مم | ≥2000 | > 2000 | ≥2000 | ≥2000 | > 2000 | > 2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| قوة الشد / الآلام والكروب الذهنية | ≥800 | ≥800 | ≥800 | ≥800 | ≥980 | ≥650 | ≥1000 | ≥1000 | ≥1000 | ≥1000 |
| استقامة المواد الخام / مم / م | ≥20 | ≥20 | ≥20 | ≥20 | ≥20 | ≥20 | ≥20 | ≥20 | ≥20 | ≥20 |
| استقامة المواد النهائية / مم / م | .30.3-0.5 | .30.3-0.5 | .30.3-0.5 | .30.3 | .80.8 | .70.7 | .60.6 | .60.6 | .60.65 | .70.7 |
| حجم الأسطوانة / مم | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| حجم الأسطوانة / مم | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| مسافة فتح الأسطوانة العلوية والسفلية / مم | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| نطاق إمالة قابل للتعديل | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة |
| قوة المحرك الرئيسي / كيلوواط | 2.2*2 | 5.5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| محرك التردد المتغير / كيلوواط | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| رفع قوة المحرك / كيلوواط | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| سرعة العمل / م / دقيقة | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| ارتفاع المركز / مم | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| الوزن / طن (مرجع) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
ابدأ بالقطر الخارجي وسمك الجدار. لا يتمتع الأنبوب ذو الجدار الرقيق والقضيب الصلب بنفس القطر الخارجي بنفس المقاومة للانحناء أو التشوه الموضعي. يجب تضمين أبعاد الأنبوب ودرجة المادة وقوة الشد والاستقامة المطلوبة عند اختيار النموذج.
بالنسبة للمنتجات الصلبة، يعتبر القطر وقوة الشد هي نقاط البداية الأساسية. الانحناء الأولي مهم أيضًا لأن المخزون شديد الانحناء قد يتطلب إعدادًا مختلفًا للأسطوانة من المادة مع انحراف بسيط فقط.
إذا كانت آلة واحدة ستقوم بمعالجة عدة أقطار أو سماكات للجدار، فيجب مراجعة نطاق الإنتاج الكامل بدلاً من اختيار نموذج من القطر الأكبر وحده. يجب فحص نطاق عمل الأسطوانة وطريقة الضبط ومتطلبات الأدوات مقارنة بأصغر وأكبر المنتجات.
عندما يكون الهدف أقل من نطاق الاستقامة النهائي القياسي، يوصى باختبار مادة العينة. قم بتوفير درجة الفولاذ المقاوم للصدأ، والأبعاد، والاستقامة الأولية، وحالة السطح، والتسامح المستهدف حتى يمكن تقييم تكوين الأسطوانة قبل الانتهاء من الماكينة.
معالجة أنابيب وقضبان الفولاذ المقاوم للصدأ:يتم استخدام الاستقامة كعملية تشطيب بعد السحب أو الدرفلة أو عمليات التشكيل الأخرى قبل القطع أو التصنيع أو الشحن.
المكونات الطبية والدقيقة:قد تتطلب القضبان والأنابيب المصنوعة من الفولاذ المقاوم للصدأ المستخدمة في المكونات الدقيقة استقامة يمكن التحكم فيها قبل المزيد من التصنيع أو التجميع. يجب تأكيد معايير المنتج المطبقة ومتطلبات الأبعاد لكل تطبيق.
مكونات السيارات:يمكن أن تتطلب أنابيب الفولاذ المقاوم للصدأ المستخدمة في تطبيقات العادم ومعالجة السوائل والتطبيقات الهيكلية تصحيح الاستقامة بعد التشكيل أو التصنيع.
الفولاذ المقاوم للصدأ المعماري:قد تتطلب الدرابزين والأنابيب المزخرفة والإطارات والمكونات المرئية الأخرى التحكم في الاستقامة وحماية السطح بعناية.
إنتاج السحابة والأجهزة:يمكن استخدام القضبان والقضبان المصنوعة من الفولاذ المقاوم للصدأ كمواد واردة لعمليات الرأس والخيوط والتصنيع والتشكيل اللاحقة.
المكونات الكهربائية والصناعية:يمكن تقويم القضبان والأنابيب والأقسام الدقيقة المصنوعة من الفولاذ المقاوم للصدأ قبل التصنيع أو التجميع حيث يكون تناسق الأبعاد مطلوبًا.
قامت شركة FangRong بتصنيع آلات التقويم، ومعدات السحب على البارد والآلات المعدنية ذات الصلة منذ عام 1998. وتقوم الشركة بتشغيل شركة Dongguan Fangrong Metallurgical Equipment Co., Ltd. وشركة Yangjiang Fangrong Machinery Co., Ltd.، التي تخدم عملاء معالجة الأنابيب والقضبان في الصين والأسواق الخارجية.
لقد تم توريد معداتنا لأكثر من 10,000 عميل في أكثر من 60 دولة ومنطقة. يعتمد تصميم الماكينة وتكوينها على أبعاد المنتج وحالة المادة والاستقامة المطلوبة ومتطلبات الإنتاج بدلاً من استخدام إعداد قياسي واحد لكل تطبيق.
شركة دونغقوان فانغ رونغ للمعدات المعدنية المحدودةتقع في مدينة Dalang، مدينة Dongguan وتركز على آلات السحب البارد، آلات التقويم ومعدات معالجة المعادن ذات الصلة.
يانغجيانغ فانغ رونغ الماكينات والشركة المحدودةيقع في منطقة يانغدونغ، مدينة يانغجيانغ ويوفر قدرة تصنيع إضافية لإنتاج الآلات المعدنية.
يغطي التصنيع التصنيع الهيكلي، وتصنيع الأسطوانات، وتجميع نظام القيادة، والتكامل الكهربائي، واختبار الماكينة. بالنسبة للآلة المخصصة، يتم تحديد ترتيب الأسطوانة ونطاق الضبط وفقًا لمتطلبات المواد والأبعاد الخاصة بالعميل قبل الإنتاج.
يتم تشكيل البكرات وإنهائها وفقًا للهندسة المحددة. يتم تجميع إطارات الماكينة ومكونات المحرك والمحامل وآليات الضبط وأنظمة التحكم وفحصها قبل الشحن.
يشمل اختبار الماكينة تشغيل المحرك وتعديل الأسطوانة والتحكم في السرعة والوظائف الكهربائية والتشغيل الميكانيكي الشامل. عند الحاجة، يمكن استخدام عينات من الأنابيب أو القضبان المصنوعة من الفولاذ المقاوم للصدأ للتحقق من نتيجة التسوية مقابل متطلبات الإنتاج المتفق عليها.
آيزو 9001:2015:شهادة نظام إدارة الجودة، الشهادة رقم UQ231211R1.
علامة CE:تتوفر المعدات التي تحمل علامة CE وفقًا لتكوين الماكينة ونطاق التوريد المطبق.
تفتيش اس جي اس:يمكن ترتيب فحص الطرف الثالث وفقًا لمتطلبات المشروع.
براءات الاختراع:تمتلك FangRong براءات اختراع ونماذج منفعة تغطي المعدات والمكونات الميكانيكية. تشمل الأمثلة 2013207829011 و2008300532117 وZL2015 2 0842922.7.
تم تجهيز آلة الاستقامة العمودية متعددة الأسطوانات المصنوعة من الفولاذ المقاوم للصدأ للنقل الدولي وفقًا لهيكلها وأبعادها وطريقة الشحن. ويتم تأمين التجميعات الرئيسية قبل التحميل، مع ترتيب تغليف الصادرات والوثائق وفقًا للوجهة ومتطلبات المشروع.
يتم توفير درجة الفولاذ المقاوم للصدأ، وأبعاد الأنبوب أو القضيب، وسمك جدار الأنابيب، وقوة الشد أو الصلابة حيثما كان ذلك متاحًا، وطول المادة، والاستقامة الأولية، والاستقامة النهائية المطلوبة والقدرة الإنتاجية المتوقعة. تكون العينات أو الرسومات مفيدة عندما يكون التسامح ضيقًا.
نعم. تتضمن سلسلة FR مواصفات لكل من الأنابيب والقضبان الصلبة. ومع ذلك، فإن سمك جدار الأنبوب وقطر القضيب الصلب يتطلبان اعتبارات مختلفة، لذلك يجب التحقق من تكوين آلة التقويم العمودية متعددة الأسطوانات المصنوعة من الفولاذ المقاوم للصدأ مقابل مجموعة المنتجات الفعلية.
بعد المرور عبر الأسطوانات، يمكن للمادة استعادة تشوهها جزئيًا. تعتمد كمية الزنبرك الخلفي على خصائص المواد وحالة المعالجة. ولذلك يجب تحديد اختراق الأسطوانة وترتيبها وفقًا للفولاذ المقاوم للصدأ الفعلي الذي تتم معالجته.
نعم، بشرط أن تكون أبعاد الأنبوب ضمن نطاق عمل النموذج المحدد. يعد سمك الجدار معلمة اختيار مهمة لأن التحميل المحلي المفرط يمكن أن يؤثر على استدارة الأنبوب أو يسبب التسطيح. يوصى باختبار العينات للمنتجات ذات الجدران الرقيقة أو ذات الأسطح الحرجة.
حالة سطح الأسطوانة، وشكل الأسطوانة، والمحاذاة، وضغط التلامس، وظروف التغذية كلها تؤثر على علامات السطح. بالنسبة للمنتجات ذات الأسطح المصقولة أو اللامعة أو المزخرفة، يجب تحديد هذه المتطلبات قبل الانتهاء من تكوين الأسطوانات والماكينة.
نعم، ضمن نطاق عمل النموذج المحدد. يجب توفير مجموعة المنتجات الكاملة أثناء عرض الأسعار بحيث يمكن تقييم تعديل الأسطوانة ومسافة الفتح ومتطلبات الأدوات لكل من الأحجام الصغيرة والكبيرة.
تتراوح قيم الاستقامة النهائية المرجعية في الجدول من .30.3-0.5 مم/م إلى .80.8 مم/م وفقًا للطراز. تعتمد النتائج الفعلية على خصائص المواد والتشوه الأولي والأبعاد وتعديل الماكينة.
نعم. يمكن ترتيب آلة التقويم كجزء من عملية التشطيب، مع مراعاة تخطيط خط الإنتاج ومتطلبات المعالجة. يمكن أخذ معدات التحميل أو التفريغ الأوتوماتيكية بعين الاعتبار عندما يتطلب تكوين المشروع ذلك.
تتطلب الآلات القياسية عادةً 30-60 يومًا بعد تأكيد الطلب. قد تتطلب المعدات المخصصة وقتًا إضافيًا اعتمادًا على حجم الماكينة وتكوين الأسطوانة والمتطلبات الكهربائية ومواصفات المشروع الأخرى.
نعم. توفر FangRong التوجيه الفني للتركيب والتشغيل. يتوفر الدعم عن بعد، في حين يمكن ترتيب التثبيت في الموقع وتدريب المشغلين وفقًا لاتفاقية المشروع.
فترة الضمان القياسية هي 12 شهرًا من القبول أو وفقًا لشروط العقد، وتغطي عيوب التصنيع ضمن نطاق الضمان المتفق عليه.
يرجى تقديم درجة الفولاذ المقاوم للصدأ، وحجم الأنبوب أو القضيب، وسمك الجدار، وطول المادة، وقوة الشد أو الصلابة، والاستقامة الأولية، والاستقامة النهائية المطلوبة، والقدرة الإنتاجية وظروف المصنع المتاحة. إذا أمكن، أرسل رسومات المنتج وعينة من معلومات المواد. تسمح هذه التفاصيل بتقييم طراز الماكينة وتكوين الأسطوانة بشكل أكثر دقة.
عنوان
رقم 163، طريق شاتونج، المنطقة الصناعية الثانية شابو، مدينة دالانج، مدينة دونغقوان، قوانغدونغ، الصين
هاتف
بريد إلكتروني