Whatsapp
نحن نقدم مجموعة شاملة من معدات معالجة المعادن الدقيقة، بما في ذلك التسوية، والسحب على البارد، والإشارة، والشطب، والقطع، وآلات لف الخيوط، وقوالب السحب، المصممة خصيصًا لمواد الأنابيب والقضبان والأسلاك عبر الصناعات المتنوعة.
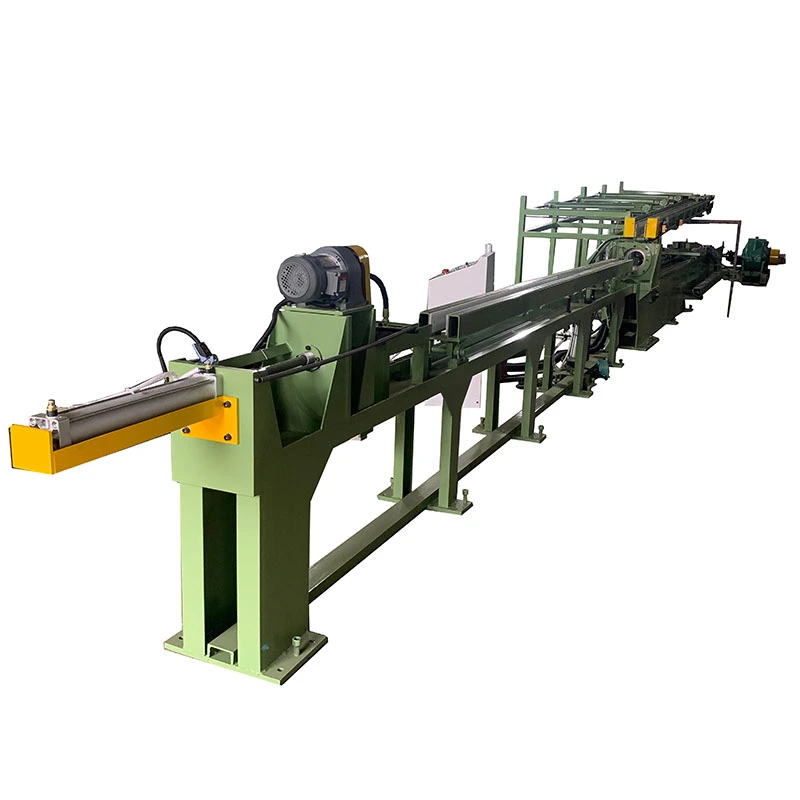
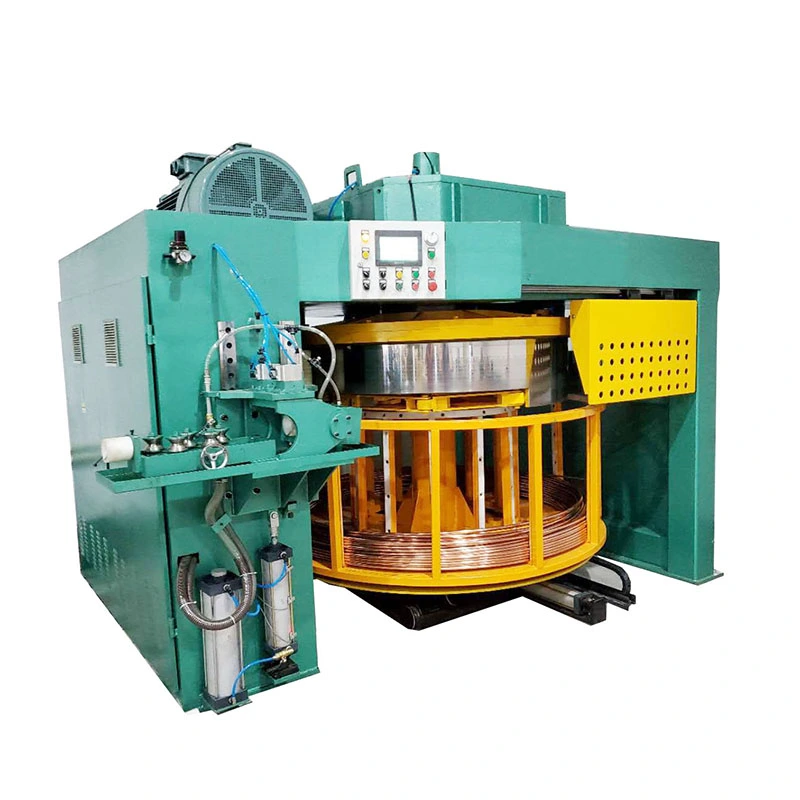
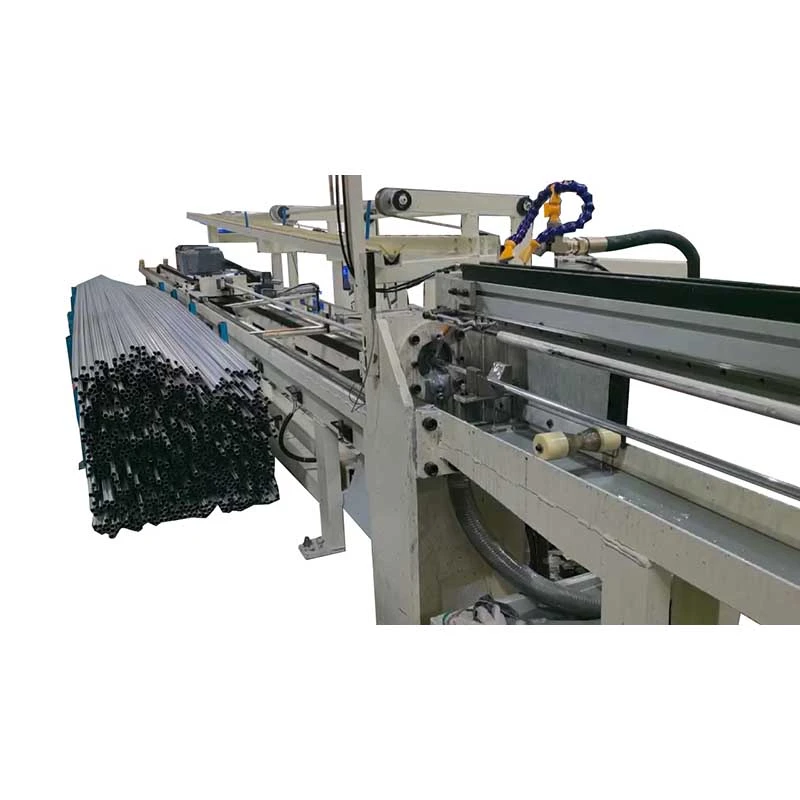
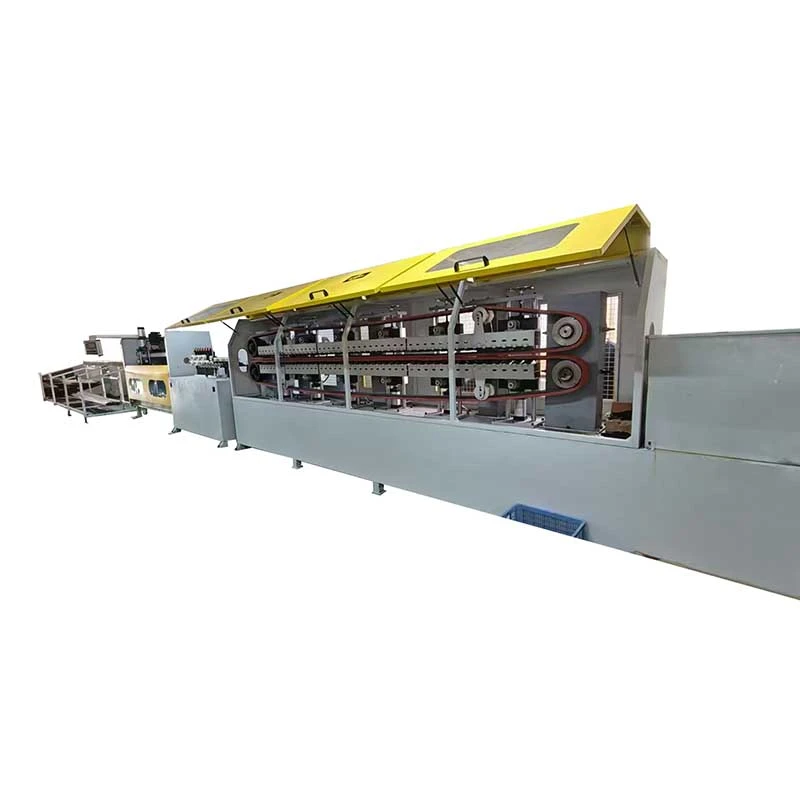
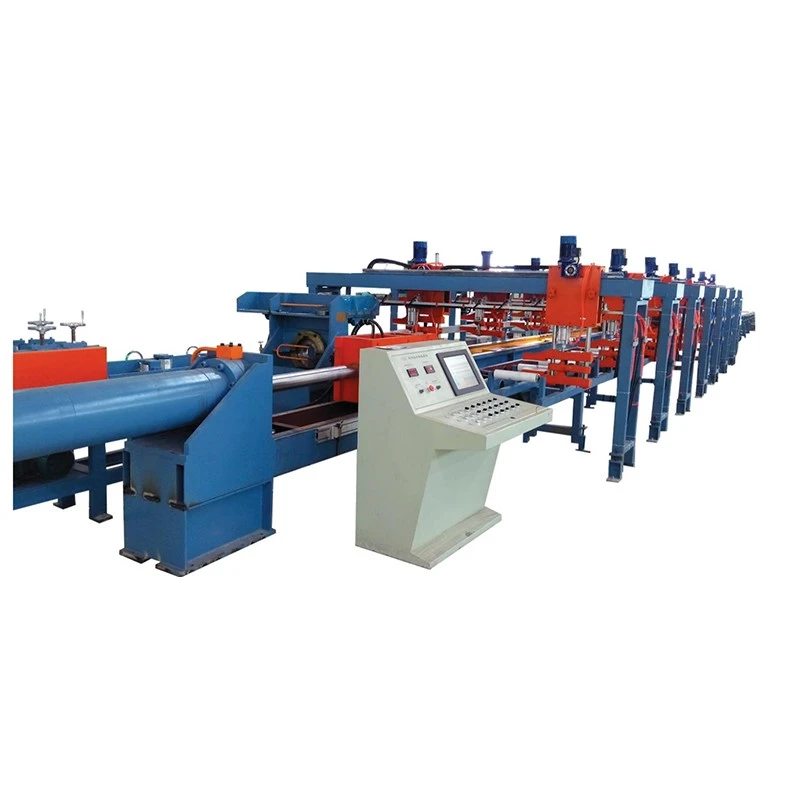
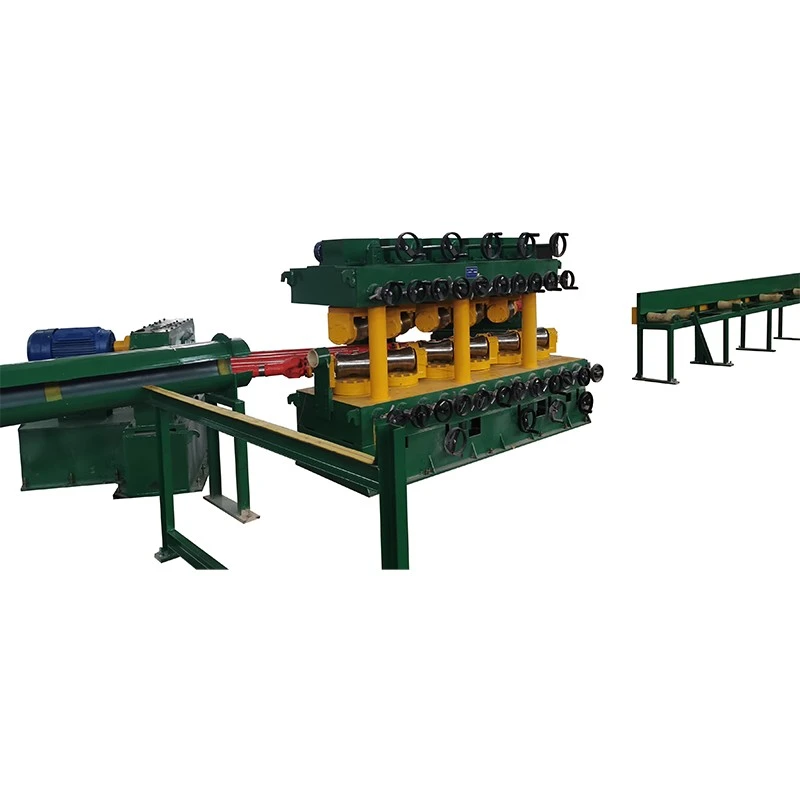
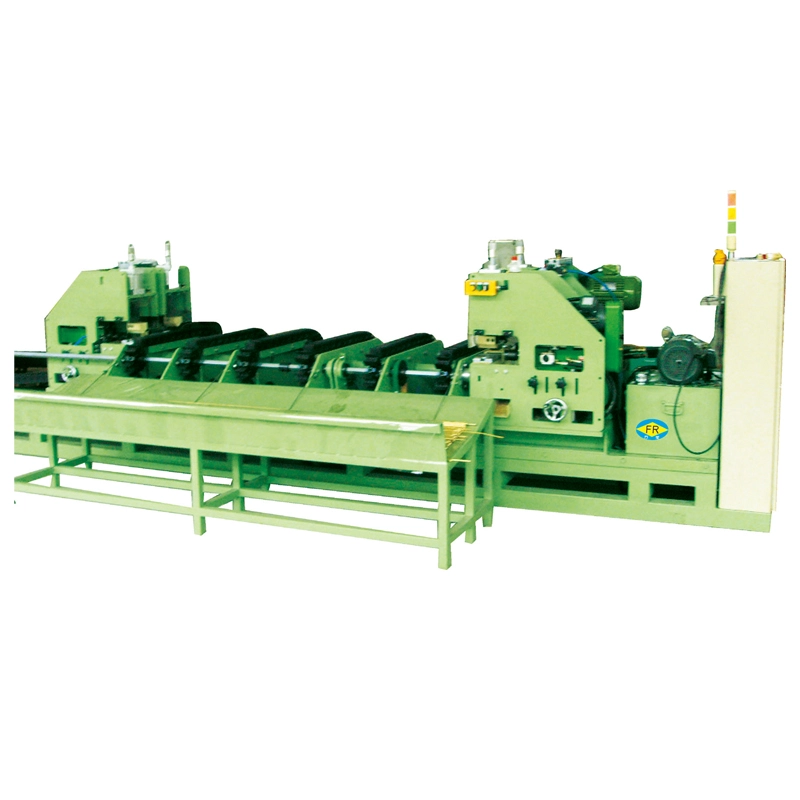
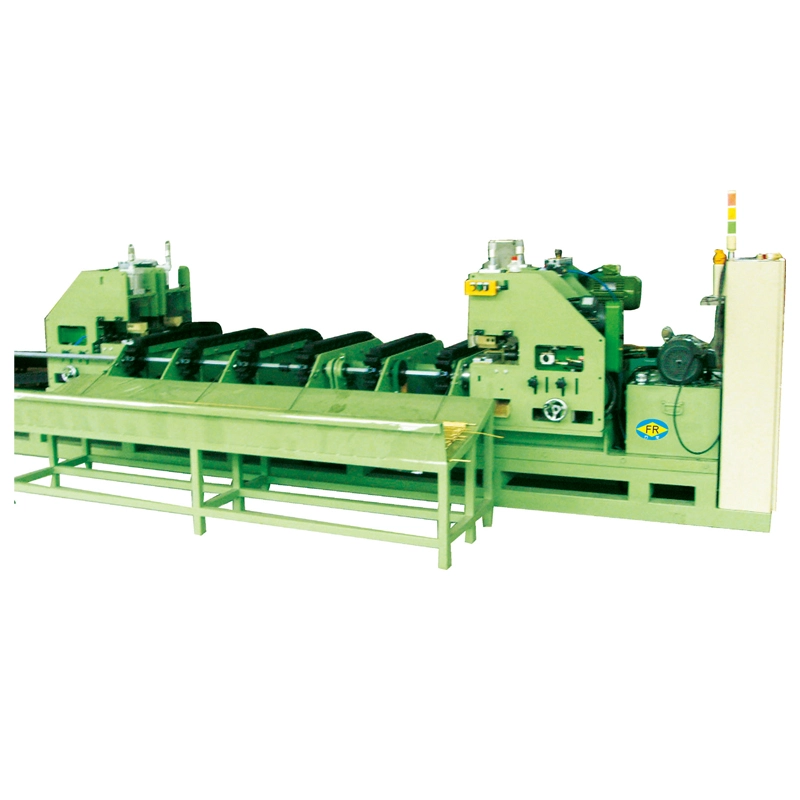
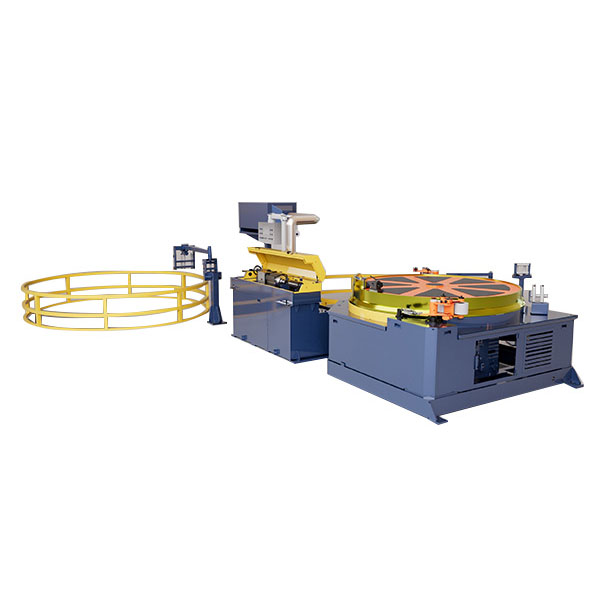
تم تصميم آلة تقويم النحاس العمودية متعددة الأسطوانات لتصحيح الانحناء والحدبة والتشوهات الأخرى في الأنابيب النحاسية والقضبان والقضبان ومنتجات سبائك النحاس المختارة. إنها تستخدم بكرات تقويم متعددة لتطبيق الانحناء المتحكم فيه عند نقاط الاتصال المتعاقبة، مما يسمح بتصحيح التشوه تدريجيًا بدلاً من الاعتماد على الضغط الثقيل في نقاط قليلة.
يتطلب النحاس تحكمًا مختلفًا في الاستقامة عن الفولاذ الكربوني نظرًا لأن صلابته المنخفضة وليونته العالية تجعل العلامات السطحية والتشوه الموضعي وتغييرات الأبعاد أسهل أثناء المعالجة. لذلك يجب أخذ هندسة الأسطوانة، وضغط التلامس، وقطر المادة، وسمك جدار الأنبوب، والتشوه الأولي في الاعتبار معًا عند اختيار الماكينة.


يمر الأنبوب أو القضيب النحاسي بشكل مستمر عبر مجموعات الأسطوانة العلوية والسفلية. تقدم كل بكرة مقدارًا متحكمًا فيه من الانحناء فيما يتعلق بنقطة الاتصال السابقة. يؤدي التغيير المتكرر في اتجاه الانحناء إلى تقليل التشوه الأصلي تدريجيًا ويجعل المادة أقرب إلى الاستقامة المطلوبة.
بالنسبة للمنتجات النحاسية، فإن الهدف ليس مجرد تطبيق المزيد من القوة. يمكن أن يترك الضغط المحلي المفرط علامات الأسطوانة أو يؤثر على المقطع العرضي للأنبوب. يجب أن يتوافق موضع الأسطوانة ومسافة الفتح وزاوية الميل وسرعة التغذية مع حجم المادة وحالتها بحيث يتم توزيع التصحيح على عدة نقاط اتصال.
يوفر ترتيب الأسطوانة العمودية تخطيطًا مدمجًا للمعالجة ويساعد في الحفاظ على مسار ثابت للمواد عبر قسم الأسطوانة. يعد هذا مفيدًا عند معالجة الأنابيب والقضبان النحاسية الطويلة حيث يمكن أن تتدلى المواد غير المدعومة أثناء المعالجة الأفقية. يجب أيضًا تحديد ترتيبات المعالجة والدعم الفعلية وفقًا لطول المادة ووزنها وتخطيط خط الإنتاج.
يمكن أن تترك الأنابيب والقضبان النحاسية عمليات السحب أو البثق أو الصب أو الدرفلة مع الانحناء الطولي أو الحدبة أو التشوه غير المتساوي. إذا لم يتم تصحيح هذا الشرط، فإنه يمكن أن يؤثر على التغذية والقطع والتشكيل والتجميع وفحص الأبعاد في العمليات اللاحقة. يوفر التصحيح متعدد الأسطوانات عدة نقاط تشوه متتالية لتقليل هذه الأخطاء.
يعتبر النحاس أكثر حساسية لعلامات الأسطوانة المرئية من العديد من منتجات الفولاذ. ولذلك تحتاج آلة التقويم إلى ضغط أسطوانة متحكم به وأسطح أسطوانة مناسبة بدلاً من مجرد زيادة قوة التصحيح. بالنسبة للمنتجات ذات المظهر الصارم أو متطلبات التوصيل الصارمة، يجب مراعاة مادة الأسطوانة والتشطيب السطحي وظروف الاتصال أثناء تكوين الماكينة.
بالنسبة للأنابيب النحاسية، فإن القطر الخارجي وحده لا يكفي لاختيار الماكينة. يؤثر سمك الجدار على صلابة الأنبوب وكمية التشوه التي يمكن تطبيقها دون وجود بيضاوية غير مرغوب فيها أو تسطيح موضعي. لذلك يجب أن يأخذ اختيار آلة تقويم النحاس العمودية متعددة الأسطوانات في الاعتبار قطر الأنبوب وسمك الجدار ودرجة حرارة المادة والاستقامة الأولية معًا.
يمكن أن يتسبب الإجهاد المتبقي من عمليات التشكيل والرسم السابقة في تغيير شكل الأنبوب أو القضيب بعد القطع أو المعالجة الإضافية. يمكن أن يؤدي الانحناء متعدد النقاط المتحكم فيه إلى تقليل تأثير هذا الإجهاد، لكن النتيجة القابلة للتحقيق تعتمد على حالة المادة وكمية التشوه الأولي. يجب التحقق من متطلبات الاستقامة باستخدام عينات تمثيلية عندما يتعلق الأمر بالتفاوتات الصارمة.
توفر تكوينات الأسطوانة المتوفرة المزيد من نقاط الاتصال على طول مسار المادة مقارنة بترتيبات التسوية البسيطة المكونة من نقطتين أو ثلاث نقاط. يسمح ذلك بتوزيع حمل التصحيح عبر قطعة العمل، وهو أمر مفيد بشكل خاص عند معالجة منتجات النحاس حيث يمكن أن يؤدي الضغط المحلي الزائد إلى إتلاف السطح أو تغيير هندسة القسم.
تؤثر مسافة فتح الأسطوانة وزاوية الميل على مقدار الانحناء الذي يتم إدخاله عند كل نقطة اتصال. يجب ضبط هذه الإعدادات وفقًا لقطر النحاس وسمك جدار الأنبوب وقوة المادة والاستقامة المطلوبة بدلاً من استخدام إعداد واحد لجميع المواصفات.
بالنسبة للقضبان والقضبان النحاسية الكهربائية وغيرها من المنتجات التي تكون فيها حالة السطح مهمة، يجب التحكم في ملامسة الأسطوانة لتجنب المسافة البادئة أو الخدش غير الضروري. يمكن اختيار مواصفات الأسطوانة ومعالجة السطح وفقًا لمتطلبات درجة النحاس والمنتج النهائي.
يسمح محرك التردد المتغير بتعديل سرعة العمل ضمن النطاق المحدد لكل نموذج. يمكن اختيار سرعات تغذية أقل أو أعلى وفقًا لأبعاد المواد ومستوى التشوه ومعدل الإنتاج المطلوب. يجب تحديد الإعداد الأمثل من خلال التجارب المادية الفعلية وليس بالسرعة وحدها.
تغطي سلسلة FR أحجام مختلفة من الأنابيب النحاسية والقضبان الصلبة، بدءًا من المنتجات ذات القطر الصغير وحتى المقاطع الأكبر. يسرد الجدول أدناه التكوين المرجعي القياسي. يجب أن يعتمد الاختيار النهائي للآلة على درجة النحاس والقطر وسمك جدار الأنبوب والطول وقوة الشد والاستقامة الأولية والاستقامة النهائية المطلوبة.
| نموذج | فر-20 | فر-30 | فر-40 | فر-50 | فر-60 | فر-80 | فر-100 | فر-130 | فر-150 | فر-180 |
| بكرات الكمية. | 7+7 بكرات | 7+7 بكرات | 10+1 بكرات | 6+6 بكرات | 10+1 بكرات | 10+1 بكرات | 10+1 بكرات | 10+1 بكرات | 10+1 بكرات | 10+1 بكرات |
| نطاق الأنبوب / مم | φ5-φ10 سمك الجدار 1-7 |
φ10-φ30 سمك الجدار 1-7 |
φ10-φ40 سمك الجدار 1-5 |
φ18-φ50 سمك الجدار 1-4 |
φ18-φ60 سمك الجدار 3-12 |
φ30-φ80 سمك الجدار 2-7 |
φ40-φ100 سمك الجدار 2.5-10 |
φ50-φ130 سمك الجدار 2.5-10 |
φ40-φ100 سمك الجدار 2.5-10 |
φ80-φ180 سمك الجدار 3-20 |
| نطاق الشريط الصلب / مم | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| طول المادة الخام / مم | ≥2000 | > 2000 | ≥2000 | ≥2000 | > 2000 | > 2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| قوة الشد / الآلام والكروب الذهنية | ≥800 | ≥800 | ≥800 | ≥800 | ≥980 | ≥650 | ≥1000 | ≥1000 | ≥1000 | ≥1000 |
| استقامة المواد الخام / مم / م | ≥20 | ≥20 | ≥20 | ≥20 | ≥20 | ≥20 | ≥20 | ≥20 | ≥20 | ≥20 |
| استقامة المواد النهائية / مم / م | .30.3-0.5 | .30.3-0.5 | .30.3-0.5 | .30.3 | .80.8 | .70.7 | .60.6 | .60.6 | .60.65 | .70.7 |
| حجم الأسطوانة / مم | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| حجم الأسطوانة / مم | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| مسافة فتح الأسطوانة العلوية والسفلية / مم | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| نطاق إمالة قابل للتعديل | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة | 27 درجة -33 درجة |
| قوة المحرك الرئيسي / كيلوواط | 2.2*2 | 5.5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| محرك التردد المتغير / كيلوواط | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| رفع قوة المحرك / كيلوواط | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| سرعة العمل / م / دقيقة | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| ارتفاع المركز / مم | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| الوزن / طن (مرجع) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
يتم توفير القطر الخارجي، وسمك الجدار، ودرجة المادة أو الحالة المزاجية، وطول الأنبوب، والاستقامة الأولية والاستقامة النهائية المطلوبة. يعد سمك الجدار مهمًا بشكل خاص لأن الأنابيب ذات الجدران الرقيقة والثقيلة تستجيب بشكل مختلف لضغط الأسطوانة.
عوامل الاختيار الرئيسية هي القطر، وقوة الشد، وحالة المواد، والتشوه الأولي والاستقامة النهائية. بالنسبة للقضبان الصلبة الأكبر حجمًا، تزداد قوة التقويم المطلوبة مع حجم القسم وقوة المادة، لذلك لا ينبغي أن يعتمد اختيار النموذج على القطر وحده.
إذا كانت ستتم معالجة العديد من مواصفات النحاس على جهاز واحد، فقم بتوفير نطاق الحجم الكامل بدلاً من القطر الأكبر فقط. يمكن بعد ذلك تقييم نطاق عمل الأسطوانة وطريقة الضبط وتسلسل الإنتاج مقابل مزيج المنتج الفعلي.
يمكن استخدام آلة تقويم النحاس العمودية متعددة الأسطوانات لتقويم منتجات النحاس وسبائك النحاس المستخدمة في:
المكونات الكهربائية والطاقة:قضبان وقضبان نحاسية ومكونات موصلة حيث تؤثر الاستقامة وحالة السطح على التشكيل أو التجميع.
التبريد والتكييف:الأنابيب النحاسية المستخدمة في أنظمة نقل الحرارة والتبريد، تخضع لقطر الأنبوب المطلوب وسمك الجدار وحالة المادة.
صناعة الإلكترونيات والكهرباء:تتطلب القضبان والقضبان النحاسية والمواد الموصلة هندسة يمكن التحكم فيها قبل القطع أو التشكيل أو التصنيع.
معدات الطاقة الجديدة:قضبان التوصيل النحاسية والمكونات النحاسية الأخرى المستخدمة في البطاريات والمحركات والتوصيلات الكهربائية.
منتجات السباكة والبناء:تتطلب الأنابيب والقضبان والمقاطع النحاسية مادة مستقيمة لتصنيعها وتركيبها لاحقًا.
معالجة المعادن:منتجات النحاس وسبائك النحاس التي يتم إنتاجها عن طريق البثق أو السحب أو الدرفلة أو عمليات التشكيل الأخرى.
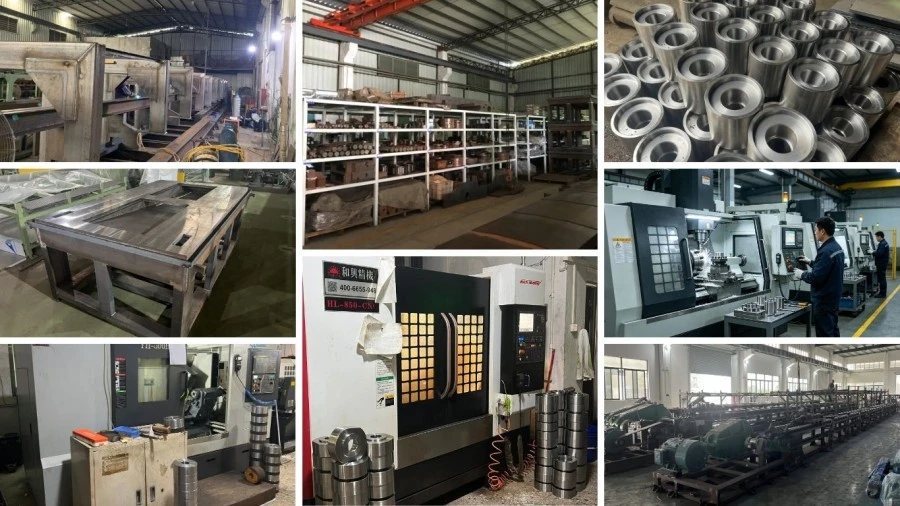
قامت شركة FangRong بتصنيع آلات التقويم، ومعدات السحب على البارد والآلات المعدنية ذات الصلة منذ عام 1998. وتدير الشركة مرافق التصنيع في Dongguan وYangjiang وتوفر المعدات للعملاء في أكثر من 60 دولة ومنطقة.
تغطي مجموعة معداتنا تطبيقات معالجة الأنابيب المعدنية والقضبان. يمكن تطوير تكوين الماكينة وفقًا لأبعاد المواد الخاصة بالعميل ومتطلبات الإنتاج وهدف الاستقامة النهائي بدلاً من استخدام نفس إعداد الأسطوانة لكل منتج نحاسي.
شركة دونغقوان فانغ رونغ للمعدات المعدنية المحدودة- تقع في مدينة Dalang، مدينة Dongguan، مع إنتاج يشمل آلات التقويم، آلات السحب على البارد ومعدات معالجة المعادن ذات الصلة.
يانغجيانغ فانغ رونغ الماكينات والشركة المحدودة- تقع في منطقة Yangdong، مدينة Yangjiang، تدعم تصنيع المعدات والقدرة الإنتاجية.
يتم تصنيع إطارات الماكينة والمكونات الهيكلية وتشكيلها وفقًا للتكوين المحدد. يتم تجميع بكرات الاستقامة ومكونات المحرك وآليات الضبط بعد التصنيع والفحص.
قبل الشحن، يتم فحص آلة استقامة النحاس العمودية متعددة الأسطوانات للتأكد من ضبط الأسطوانة وتشغيل المحرك والتحكم في السرعة والتشحيم والوظائف الكهربائية وحالة التشغيل العامة. عند الحاجة، يمكن استخدام عينات من الأنابيب أو القضبان النحاسية للتحقق من تأثير الاستقامة والمساعدة في تحديد معلمات العمل.
بالنسبة لمعدات استقامة النحاس، يتم إيلاء اهتمام خاص لمحاذاة الأسطوانة، وضبط الفتح، ومزامنة القيادة، وحالة أسطح عمل الأسطوانة. تؤثر هذه العوامل بشكل مباشر على تتبع المواد واتساق التصحيح وخطر وضع علامات على السطح.
آيزو 9001:2015:شهادة نظام إدارة الجودة، الشهادة رقم UQ231211R1.
م:يمكن توفير المعدات التي تحمل علامة CE وفقًا لتكوين الماكينة ومتطلباتها المعمول بها.
اس جي اس:ويمكن ترتيب التفتيش من طرف ثالث عندما يطلب ذلك العميل أو المشروع.
براءات الاختراع:تمتلك FangRong براءات الاختراع ونماذج المنفعة المتعلقة بتصميمات الآلات الخاصة بها، بما في ذلك براءات الاختراع التي تغطي مكونات المعدات وآليات المعالجة.
الآلة معدة للنقل الدولي حسب هيكلها وطريقة الشحن. يتم تقسيم المعدات الكبيرة إلى أقسام نقل مناسبة عند الحاجة، مع تجهيز عبوات واقية ووثائق تصدير لشحن الحاويات.
نعم. تتضمن سلسلة FR تكوينات لكل من الأنابيب والقضبان الصلبة. ومع ذلك، يختلف النطاق المطبق لكل طراز، ويجب أخذ سمك جدار الأنبوب في الاعتبار عند اختيار الماكينة.
يؤثر سمك الجدار على صلابة الأنبوب واستجابته لضغط الأسطوانة. قد يكون الأنبوب النحاسي الرقيق أكثر عرضة للبيضاوية أو التشوه الموضعي، بينما يتطلب الأنبوب السميك قوة تصحيح أكبر. ولذلك ينبغي توفير القطر وسمك الجدار معًا عند طلب الآلة.
استخدم سطح العمل الصحيح للأسطوانة، وتجنب الضغط المحلي المفرط واضبط فتحة الأسطوانة وفقًا لحجم المادة وحالتها. بالنسبة للمنتجات النحاسية ذات المتطلبات السطحية الصارمة، يجب مناقشة مادة الأسطوانة ومعالجة السطح أثناء تكوين الماكينة.
قائمة المواصفات المرجعية قيم الاستقامة النهائية من .30.3 مم/م إلى .80.8 مم/م وفقًا للطراز. تعتمد النتيجة الفعلية على درجة النحاس والأبعاد والتشوه الأولي وتعديل الأسطوانة وظروف الإنتاج.
نعم، عندما تقع الأحجام ضمن نطاق العمل المطبق للنموذج المحدد. إذا كان نطاق الإنتاج واسعًا، فقم بتوفير جميع أقطار الأنبوب وسمك الجدار حتى يمكن تقييم تكوين الأسطوانة ونطاق الضبط.
يتم توفير درجة النحاس أو درجة الحرارة، وقطر الأنبوب وسمك الجدار أو قطر القضيب الصلب، وطول المادة، وقوة الشد إذا كانت متوفرة، والاستقامة الأولية، والاستقامة النهائية المطلوبة ومعدل الإنتاج المتوقع. تكون العينات أو الرسومات مفيدة عندما يكون للمنتج متطلبات أبعاد أو سطحية ضيقة.
نعم. يمكن تطوير تكوين الأسطوانة وترتيب الضبط ونظام القيادة وتفاصيل الماكينة الأخرى وفقًا لمتطلبات المواد والإنتاج. يجب أن يعتمد التخصيص على أبعاد المنتج الفعلية وأهداف التسوية بدلاً من اسم المادة فقط.
نعم. يمكن ترتيب الماكينة لتغذية المواد بشكل مستمر ويمكن مطابقتها مع معدات المنبع أو المصب وفقًا لعملية الإنتاج. يجب تأكيد متطلبات الواجهة والأتمتة أثناء تصميم المشروع.
يعتمد السعر بشكل أساسي على طراز الماكينة، ونطاق عمل المواد، وتكوين الأسطوانة، وقوة المحرك، ونظام الضبط، ومتطلبات الأتمتة والوظائف المخصصة الأخرى. أرسل مواصفات منتج النحاس وهدف الإنتاج للحصول على عرض أسعار خاص بالمشروع.
فترة الضمان القياسية هي 12 شهرًا. تتوفر خدمات الدعم الفني وقطع الغيار بعد التسليم حسب شروط الخدمة المتفق عليها.
يوصى باستخدام الأنابيب أو القضبان النحاسية التمثيلية ودرجة المادة والأبعاد والاستقامة الأولية والاستقامة النهائية المطلوبة. بالنسبة للمنتجات الصعبة، تسمح العينات الفعلية بتقييم ترتيب الأسطوانة ومعلمات العمل بشكل أكثر دقة.
عنوان
رقم 163، طريق شاتونج، المنطقة الصناعية الثانية شابو، مدينة دالانج، مدينة دونغقوان، قوانغدونغ، الصين
هاتف
بريد إلكتروني