Whatsapp
نحن نقدم مجموعة شاملة من معدات معالجة المعادن الدقيقة، بما في ذلك التسوية، والسحب على البارد، والإشارة، والشطب، والقطع، وآلات لف الخيوط، وقوالب السحب، المصممة خصيصًا لمواد الأنابيب والقضبان والأسلاك عبر الصناعات المتنوعة.
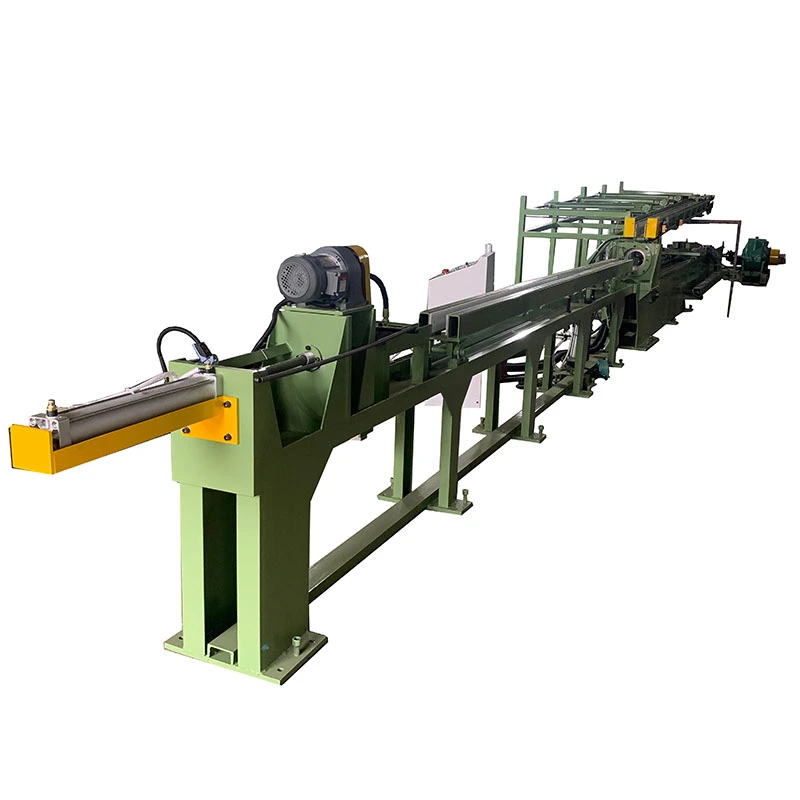
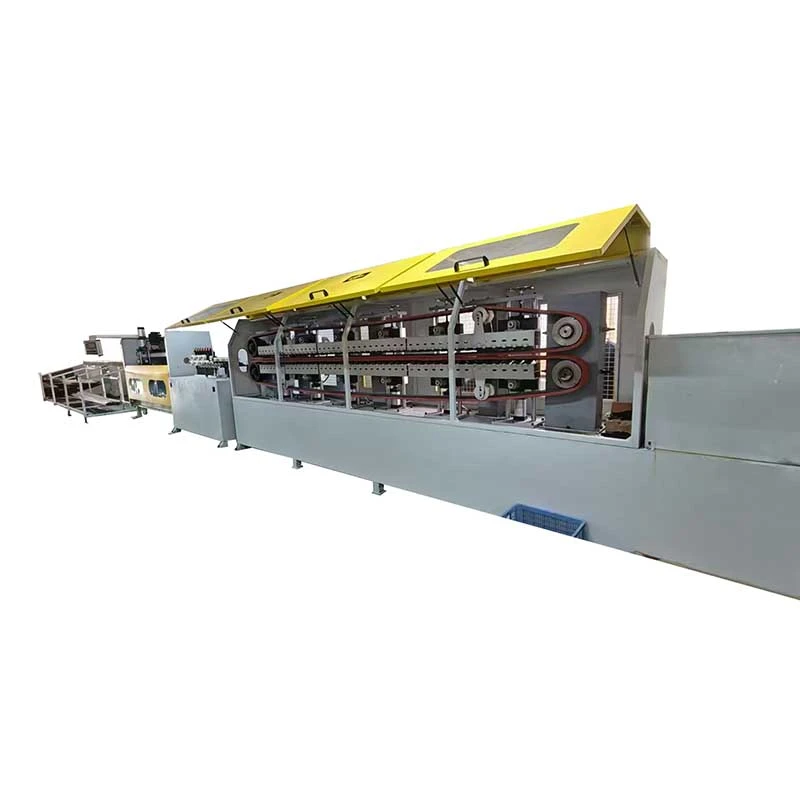
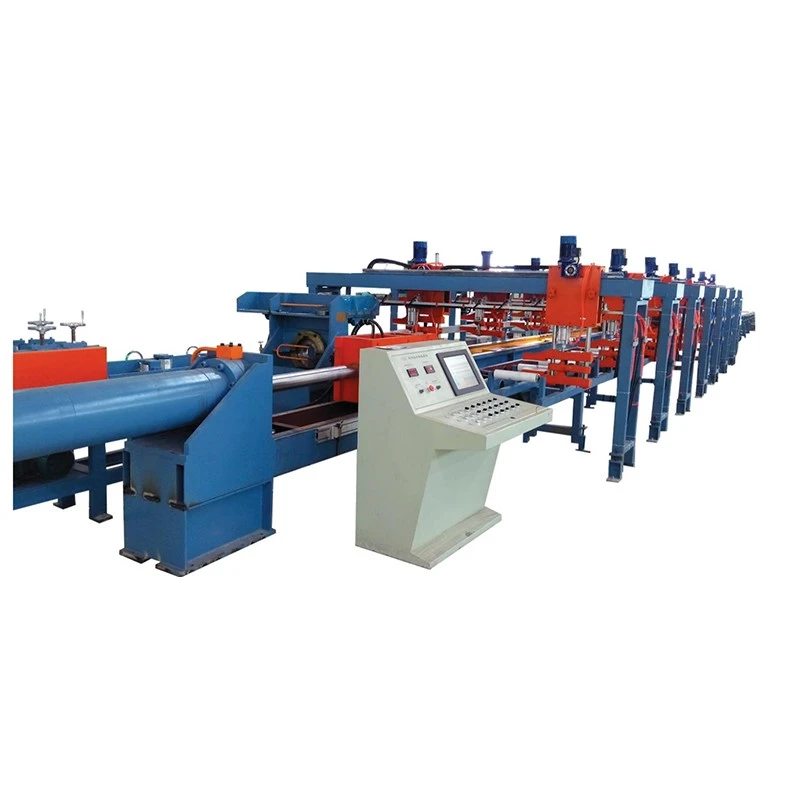
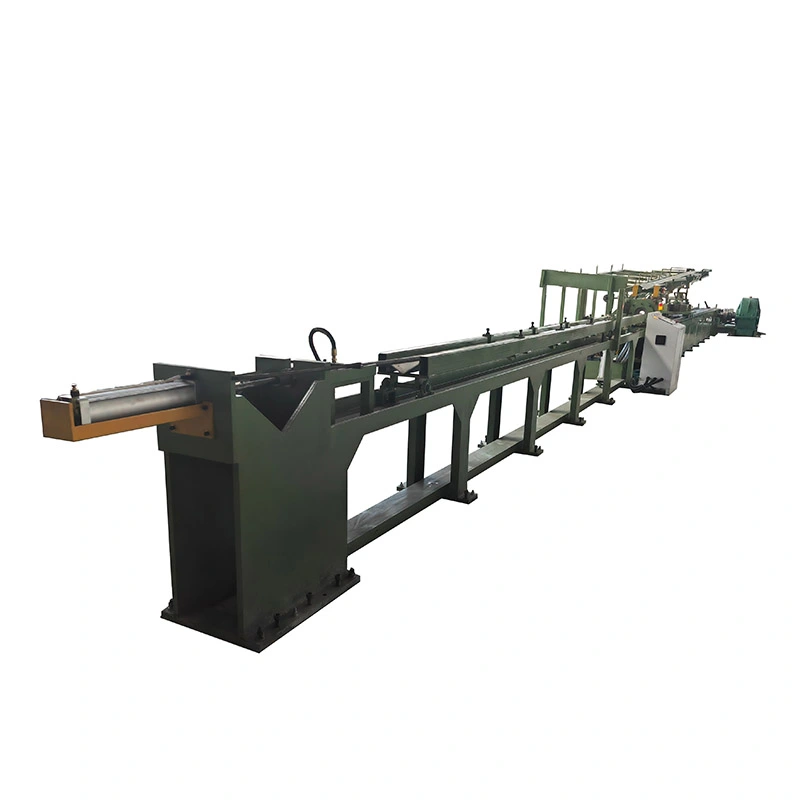
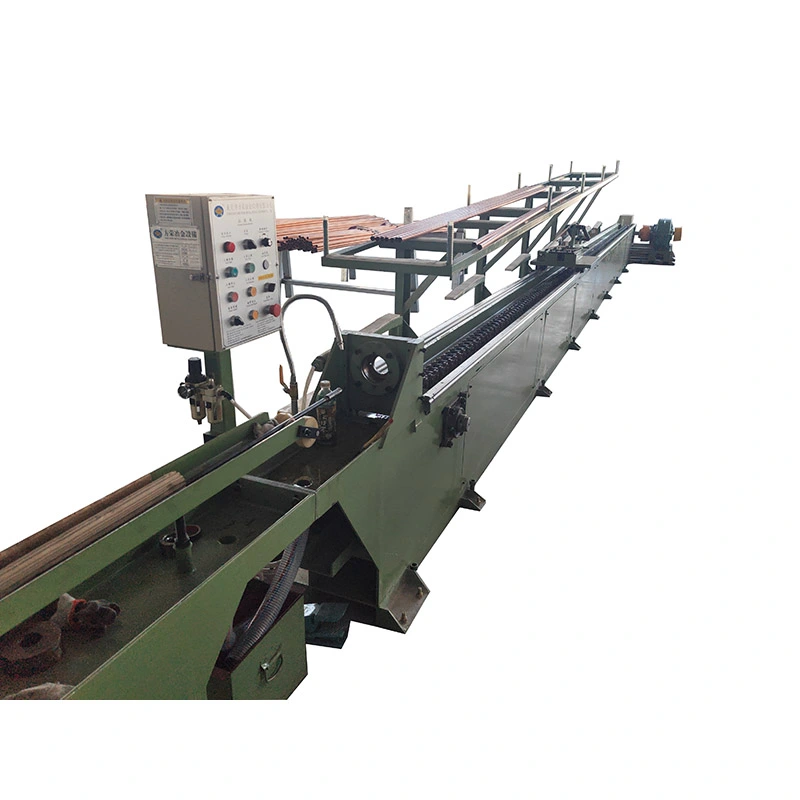
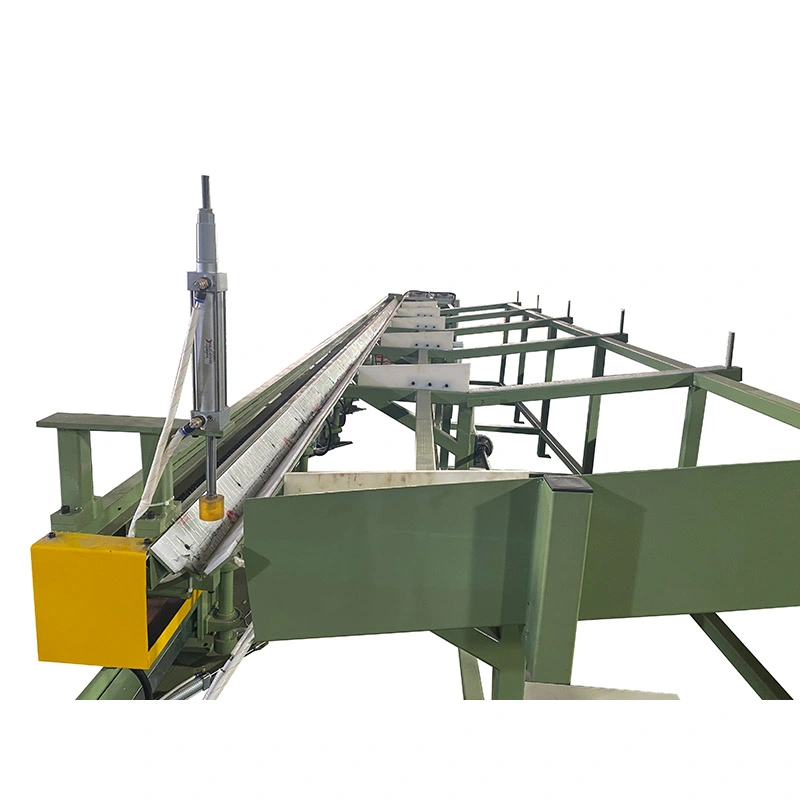
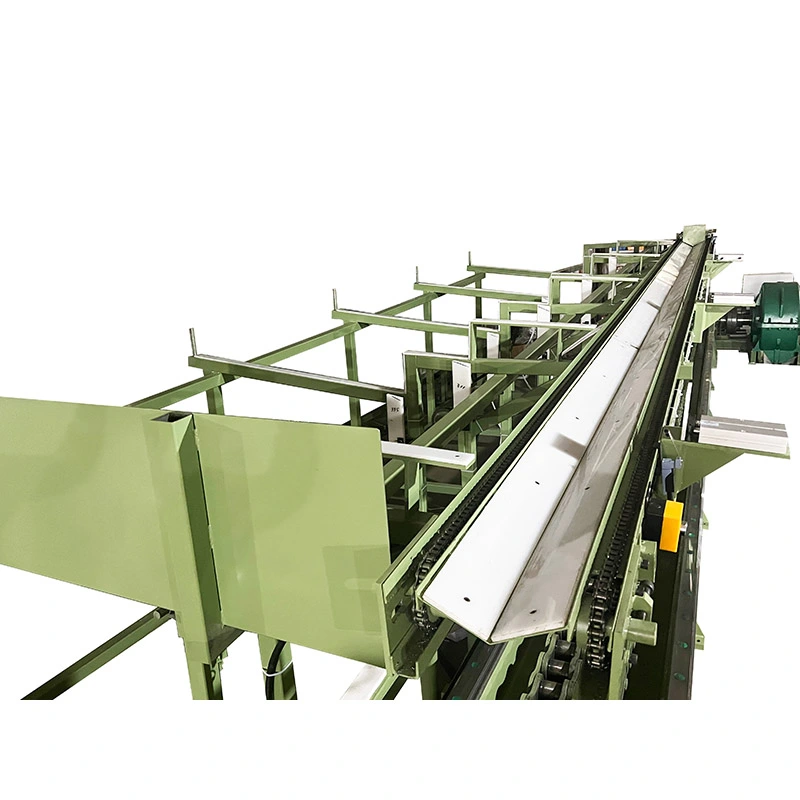
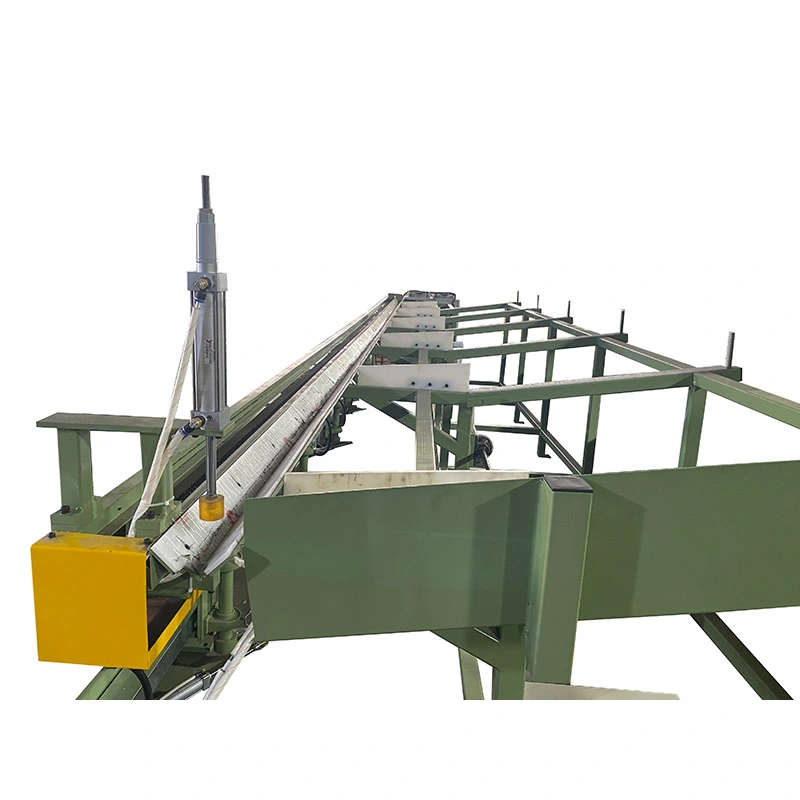
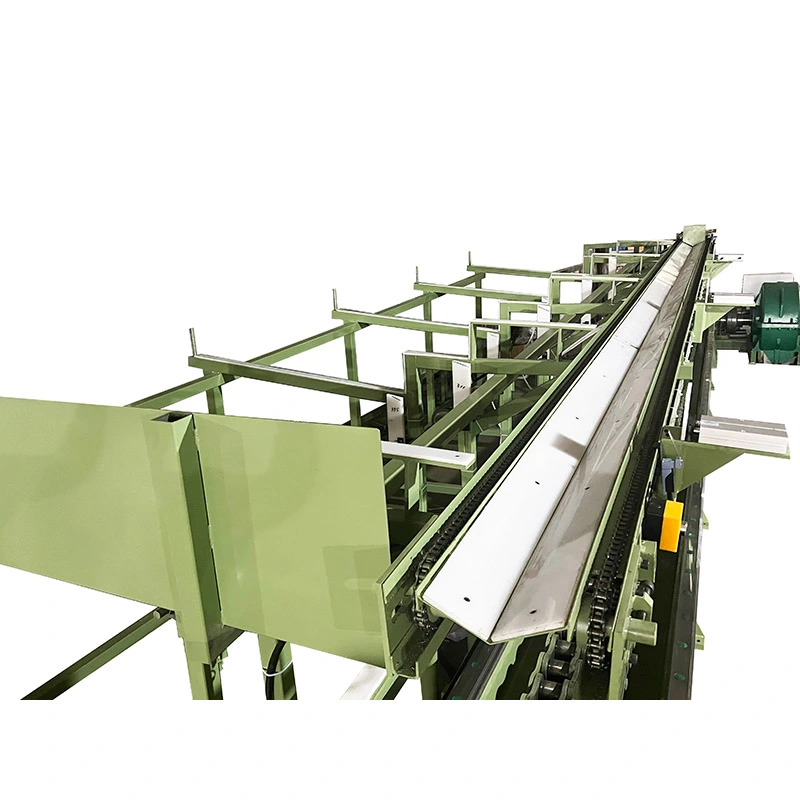
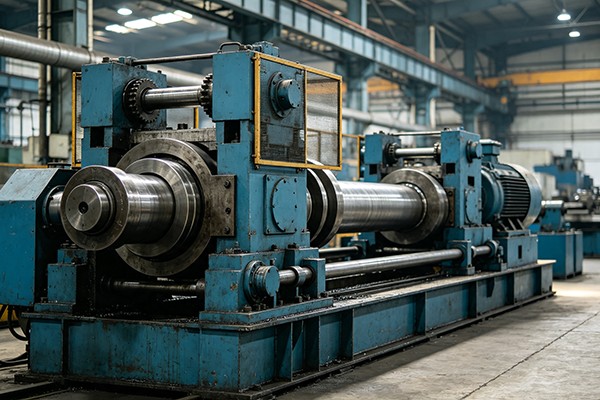
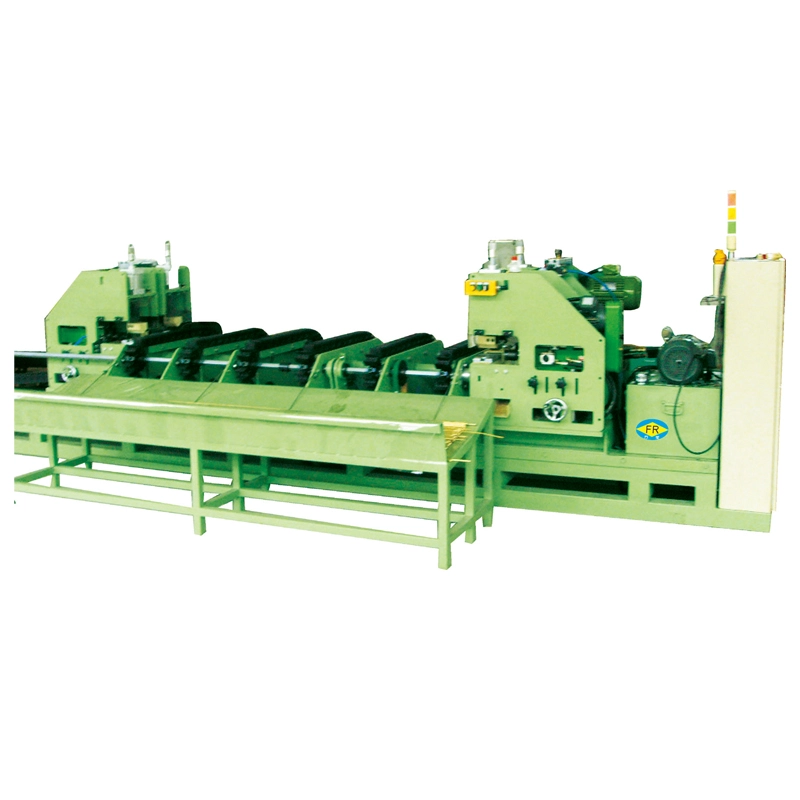
الآلة الرسم البارد لسلسلة القضبانعبارة عن منضدة سحب ميكانيكية مصممة لسحب القضبان المستديرة الصلبة من خلال قالب دقيق في درجة حرارة الغرفة. تستخدم سلسلة FR سلسلة وعلبة تروس وعربة سحب لتوفير قوة سحب يمكن التحكم فيها بدون وحدة الطاقة الهيدروليكية التي تتطلبها طاولات السحب الهيدروليكية.
يشمل النطاق القياسيمن FR-16 إلى FR-250، تغطي قوى السحب من7 إلى 1000 كيلو نيوتن. اعتمادًا على المادة وحجم الشريط وجدول التخفيض وترتيب الأدوات، يمكن لآلة واحدة الرسممن 1 إلى 5 قضبان بالتوازي. يصل الحد الأقصى لسرعة الرسم المدرجة28 م/دقيقة، مما يجعل تكوين السلسلة مناسبًا بشكل خاص لإنتاج القضبان المتكررة حيث يكون لوقت الدورة تأثير مباشر على الإنتاج.
قبل الرسم، تكون نهاية القضيب مدببة أو يتم تصغيرها بطريقة أخرى حتى تتمكن من المرور عبر القالب. يتم وضع الشريط المجهز على جانب التغذية، ويمر الطرف المدبب عبر القالب، وتمسك عربة السحب بالقضيب. يقوم المحرك الرئيسي بتشغيل علبة التروس والسلسلة، وتحريك العربة على طول قضبان التوجيه وسحب القضيب عبر القالب.
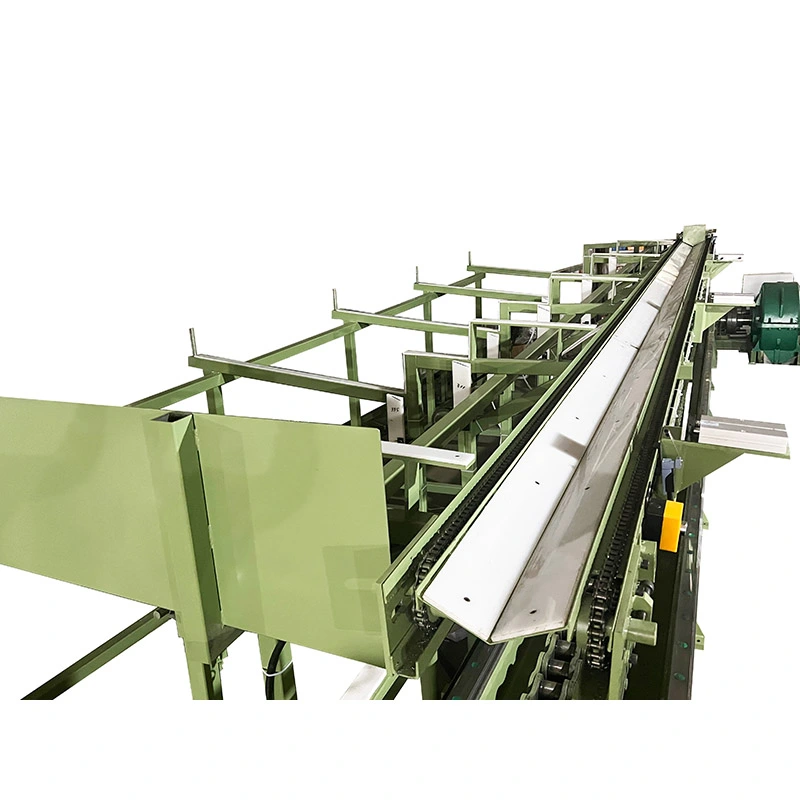
في نهاية الشوط، تعود العربة إلى موضع البداية باستخدام محرك العودة المنفصل. يمكن بعد ذلك إزالة الشريط المرسوم يدويًا أو نقله إلى العملية التالية بواسطة نظام استقبال اختياري.
يتم اختيار درجة السلسلة وعلبة التروس والمحرك وفقًا لقوة السحب المطلوبة. وهذا مهم عند معالجة قضبان أكبر أو أعلى قوة: يمكن لمحرك أقراص صغير الحجم أن يحد من القوة القابلة للاستخدام، في حين أن سعة الماكينة الزائدة تضيف تكلفة غير ضرورية للمعدات.
يتم اختيار السحب على البارد عادةً عندما لا يوفر مخزون القضبان المدرفلة على الساخن أو المطروق أو المبثوق اتساق الأبعاد أو حالة السطح التي يتطلبها المنتج النهائي. يقلل القالب من المقطع العرضي مع زيادة اتساق الأبعاد وتحفيز تصلب العمل.
بالنسبة لتطبيقات مثل الأعمدة والدبابيس ومخزون التثبيت الدقيق، غالبًا ما يكون القطر والاستدارة أكثر أهمية من سرعة الرسم القصوى. بالنسبة لإنتاج قضبان السلع بكميات كبيرة، يصبح وقت الدورة وعدد القضبان المسحوبة في كل ضربة من عوامل الاختيار الأكثر أهمية.
يعتمد تحسين السطح أيضًا على المواد الواردة. يمكن أن يؤدي السحب على البارد إلى تحسين السطح النهائي عن طريق تقليل القضيب من خلال القالب، ولكن لا ينبغي معاملته كطريقة مضمونة لإزالة الشقوق العميقة أو الحفر أو العيوب الموجودة تحت السطح. تظل جودة الشريط الوارد وحالة القالب مهمة.
تصل آلات السحب البارد لسلسلة القضبان من سلسلة FR إلى ما يصل إلى28 م/دقيقةعلى النماذج الأصغر. يكون هذا مفيدًا عندما يقوم منتج القضبان بتشغيل العديد من دورات الرسم المتكررة ويكون استخدام الماكينة أكثر أهمية من الحد الأقصى لقوة السحب الفردية. بالنسبة لقضبان السبائك الثقيلة، فإن قوة السحب المتاحة والتخفيض المسموح به عادة ما يصبحان من العوامل المحددة، وبالتالي فإن السرعة القصوى تكون أقل أهمية.
يمكن تكوين الجهاز لمن 1 إلى 5 قضبان في وقت واحد، وفقًا لحجم الشريط والمواد وترتيب حامل القوالب. يعد الرسم متعدد القضبان مفيدًا بشكل خاص للمنتجات ذات القطر الأصغر ذات المواد الواردة المستقرة لأنه يمكن معالجة عدة قطع أثناء حركة عربة واحدة. بالنسبة للقضبان ذات القطر الكبير أو القوة العالية، قد يكون الرسم بقضيب واحد أكثر عملية بسبب زيادة قوة السحب ومساحة الأدوات المطلوبة.
يتم نقل قوة السحب ميكانيكيًا من خلال علبة تروس السلسلة والتخفيض. تستخدم مجموعة FR تكوينات مختلفة للسلسلة وعلبة التروس مع زيادة سعة الماكينة، بدءًا من ترتيبات السلسلة الفردية في الماكينات الأصغر إلى تكوينات السلسلة المزدوجة والثلاثية في الطرز ذات القوة الأعلى.
يعد هذا التكوين مفيدًا للمحطات التي تفضل نظام نقل ميكانيكي مباشر وتريد تجنب تركيب وحدة طاقة هيدروليكية كبيرة. لا تزال هناك حاجة إلى تضمين شد السلسلة والتشحيم وحالة العجلة المسننة وصيانة علبة التروس في خطة الصيانة الوقائية للمصنع.
يقوم محرك إرجاع منفصل بإعادة عربة الرسم بعد كل ضربة. وهذا لا يزيد من قوة السحب، لكنه يمكن أن يقلل الوقت غير الإنتاجي بين الدورات. وتتجلى الفائدة بشكل أكبر في أوامر الإنتاج المتكررة حيث تقوم الآلة بتنفيذ مئات من الضربات المماثلة في كل نوبة عمل.
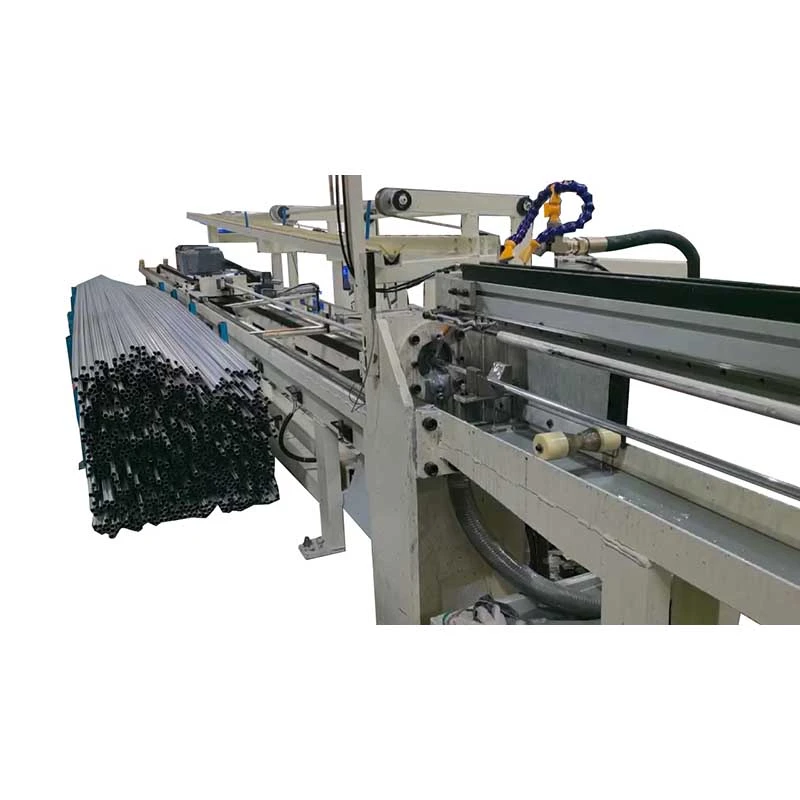
خياريمعدات التغذية والقطع والاستلام الأوتوماتيكيةيمكن دمجها عند إنتاج نفس مواصفات الشريط بشكل مستمر. تعد الأتمتة أقل أهمية بالنسبة لإنتاج الدفعات الصغيرة مع تغيرات متكررة في الحجم، حيث قد يوفر التحميل اليدوي مرونة أكبر واستثمارًا أوليًا أقل.
لا تقم باختيار آلة فقط من قطر البداية والنهاية. تعتمد قوة السحب المطلوبة على درجة المادة، وتقليل المقطع العرضي الفعلي، وتصلب العمل، والاحتكاك، وهندسة القالب، والتشحيم، وعدد القضبان التي يتم سحبها في وقت واحد.
كنقطة انطلاق عملية، قم بتوفيردرجة المادة، قطر البداية، القطر المستهدف، طول الشريط المطلوب، الناتج المتوقع وعدد القضبان في كل شوط. تسمح هذه المعلمات بفحص قدرة الماكينة وترتيب الأدوات قبل الطلب.
| نموذج | الأعلى. قوة السحب (كيلو نيوتن) | الأعلى. السفر (م) | سرعة الرسم (م/دقيقة) | محرك العودة (كيلوواط) | المخفض | سلسلة | المحرك الرئيسي (كيلوواط) | الأبعاد الطول×العرض×الارتفاع (مم) |
| فر-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1.5" | 4 | 16000×110×1600 |
| فر-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7.5/11 | 17000×1200×1600 |
| فر-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2.5" | 22 | 17000×1300×1600 |
| فر-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17500×1350×1600 |
| فر-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| فر-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" مزدوج | 55 | 23000×2200×1800 |
| فر-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" مزدوج | 75 | 23000×2300×1800 |
| فر-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" مزدوج | 98 | 23000×2400×2000 |
| فر-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" ثلاثية | 55×2 | 23000×3000×2000 |
| فر-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" ثلاثية | 132 | 23000×2500×2000 |
التكوينات المتاحة:1-5 قضبان لكل ضربة، ضربة رسم مخصصة، وحدة تغذية أوتوماتيكية، قاطعة أوتوماتيكية ورف استقبال. يمكن أيضًا توفير أدوات سحب الأنبوب مثل الشياق عندما يكون تكوين منضدة السحب نفسه مطلوبًا لتطبيقات الأنابيب.
يتم استخدام القضبان المستديرة المسحوبة على البارد بشكل شائع كمواد وسيطة للبراغي والمسامير والدبابيس والمسامير وغيرها من المكونات المدورة أو ذات الرأس. يكون القطر الثابت مفيدًا بشكل خاص عندما تكون الماكينة النهائية حساسة لحجم الشريط الوارد. بالنسبة لمصنع التثبيت الذي ينتج دفعات كبيرة من نفس القطر، يمكن أن يوفر الرسم متعدد القضبان ميزة إنتاجية عملية.
تشمل التطبيقات أعمدة دقيقة وقضبان مكبس وسيقان صمامات ومكونات دائرية أخرى تتطلب قطرًا يمكن التحكم فيه وسطحًا ثابتًا. هنا، عادةً ما تكون معلمات الماكينة المهمة هي قوة السحب، وثبات الأبعاد، وقابلية التكرار بدلاً من مجرد أعلى سرعة رسم ممكنة.
يمكن أن تستفيد بكرات المحمل، وأعمدة التوجيه، ومسامير الأوتاد، ومسامير تحديد الموقع من أبعاد القضيب التي يتم التحكم فيها قبل الطحن أو الدوران أو التشطيب اللاحق. إذا ظل الطحن جزءًا من مسار الإنتاج، فقد تكون تفاوتات الرسم الدقيقة للغاية أقل أهمية من أبعاد المخزون المستقرة والقابلة للتكرار.
يتطلب فولاذ الأدوات والفولاذ الزنبركي وسبائك الفولاذ اهتمامًا أكبر بقوة المواد وتقليل كل تمريرة والتشحيم. تتوفر نماذج FR للخدمة الشاقة لقوى السحب الأعلى، في حين يجب تحديد جدول النجاح الفعلي من درجة المادة والأبعاد النهائية المطلوبة بدلاً من تطبيق نسبة تخفيض واحدة على كل درجة من الصلب.
يمكن معالجة سبائك الفولاذ المقاوم للصدأ والألومنيوم والنحاس والنحاس والتيتانيوم والنيكل عندما يكون نظام المواد والقالب مناسبًا. لا تتصرف هذه المواد بنفس الطريقة أثناء الرسم: يمكن أن يختلف تصلب العمل والاحتكاك والتشحيم بشكل كبير، لذلك يجب اختيار الماكينة من المواد الفعلية وجدول الرسم.
تبدأ العملية الهندسية لشركة FangRong بمواد العميل وأبعاده ومتطلبات الإنتاج. يتم تحديد تكوين حامل القالب وترتيب النقل والسكتة الدماغية وقوة السحب والأتمتة الاختيارية قبل التصنيع. وهذا أمر مهم لأن نفس قطر الشريط الاسمي يمكن أن يتطلب قدرات مختلفة للآلة عندما تكون قوة المادة وتخفيضها مختلفين.
تشمل عملية الإنتاج فحص الفولاذ والمكونات، والتصنيع، وتجميع علبة التروس والسلسلة، وتجميع النقل، والتكامل الميكانيكي والكهربائي النهائي، وبرمجة PLC واختبار الآلة. تتم معالجة قضبان التوجيه وفقًا لمواصفات الإنتاج المعلنة، مع هدف استقامة مدرج يبلغ .30.3 مم/م.
يتم اختبار الآلات قبل الشحن، بما في ذلك التشغيل الخامل واختبار الحمل. عندما تتوفر عينات العملاء، يمكن استخدام المواد الفعلية للتحقق من دورة الرسم وتشغيل الماكينة. وهذا يوفر مرجع قبول أكثر فائدة من اختبار النظام الميكانيكي وحده، لا سيما عندما تعتمد النتيجة النهائية على مواصفات المادة والقالب الخاصة بالعميل.
لقد شاركت FangRong في معدات السحب على البارد من النوع المتسلسل منذ عام 1998. وقد تم تطوير سلسلة FR الخاصة بها حول قوى السحب المختلفة، وترتيبات السلسلة، وقدرات علبة التروس ومتطلبات الإنتاج بدلاً من استخدام تكوين آلة واحدة لكل حجم شريط.
يتم الإنتاج من خلال شركة Dongguan Fangrong Metallurgical Equipment Co., Ltd. وشركة Yangjiang Fangrong Machinery Co., Ltd.. إن ترتيب التصنيع ذو الموقعين يدعم إنتاج طاولات السحب القياسية وكذلك الآلات الأكبر والتكوينات المخصصة.
تغطي مراقبة الجودة المواد الواردة، والتصنيع، والتجميع، والتكامل الكهربائي، واختبار الآلة والفحص النهائي. تُستخدم سجلات التفتيش ومعالجة عدم المطابقة لتتبع مشكلات التصنيع قبل تعبئة المعدات للتصدير.
الأيزو 9001:2015— شهادة نظام إدارة الجودة، الشهادة رقم UQ231211R1.
م— يمكن توفير تكوينات الماكينة القابلة للتطبيق لتلبية متطلبات سلامة الماكينات الأوروبية، بما في ذلك وظائف الحماية والتوقف في حالات الطوارئ ذات الصلة.
فحص اس جي اس— يمكن ترتيب الفحص المستقل عندما يطلب ذلك عقد الشراء أو إجراء جودة العميل.
براءات الاختراع— سجلت الشركة 32 براءة اختراع وأكثر من 100 براءة اختراع لنماذج المنفعة تغطي المعدات والآليات ذات الصلة.
تشتمل حزمة آلة السحب البارد لسلسلة القضبان على هيكل طاولة السحب الرئيسية، والمحرك الرئيسي، وعلبة تروس التخفيض، ومحرك السلسلة، وعربة السحب، وحامل القالب، ونظام التحكم PLC مع HMI. يتم تضمين الأدوات القياسية وفقًا للتكوين المؤكد؛ يتم تحديد القوالب الخاصة بالمواد المحددة للعميل والحجم النهائي وفقًا لمتطلبات الرسم الفعلية.
قبل الشحن، يجب على العميل التأكد من مساحة التثبيت، والإمدادات الكهربائية، وترتيبات مناولة المواد، ومتطلبات الأساس أو المرساة، وإعداد القضبان الواردة والمعدات النهائية. يمكن توفير الرسومات الأساسية ومعلومات مسمار التثبيت لتخطيط التثبيت.
موك: 1 مجموعة.يتم تحديد الأسعار وفقًا لطراز الماكينة وتكوينها. بالنسبة لعمليات شراء أجهزة متعددة، يتوفر التسعير على أساس الكمية على النحو التالي:
1 مجموعة:اقتباس المشروع القياسي بناءً على نموذج FR المحدد وتكوينه.
2-4 مجموعات:عرض أسعار مخفض على أساس الكمية متاح وفقًا للنماذج والخيارات المؤكدة.
5+ مجموعات:يتوفر عرض أسعار المشروع أو الحجم بعد تأكيد قائمة المعدات الكاملة وجدول التسليم.
الطلبات القياسية:ما يقرب من 30 إلى 60 يومًا بالنسبة لـ FR-16 إلى FR-100 بعد استلام الدفعة الأولى المتفق عليها والتأكيد الفني.
الطلبات الكبيرة أو المخصصة:حوالي 90-120 يومًا لـ FR-150 وما فوق، أو الآلات التي تتطلب أتمتة خاصة أو هندسة مخصصة.
الطلبات المستعجلة:يمكن تقييم أولوية الإنتاج وفقًا لقدرة المصنع وتوافر المكونات والتكوين المطلوب. يجب تأكيد أي تاريخ تسليم مختصر كتابيًا قبل تقديم الطلب.
شروط الدفع القياسية هي30% إيداع و 70% قبل الشحن بعد اختبار قبول المصنع. فترة الضمان القياسية هي12 شهرا من التكليف، خاضع لعقد البيع النهائي.
نطاق التطبيق المدرج تقريبًاØ5 إلى Ø250 ململلقضبان المستديرة الصلبة. ويعتمد النطاق العملي على قوة المادة وحجم البداية والحجم النهائي والتقليل المطلوب، لذلك لا ينبغي استخدام القطر وحده لاختيار الماكينة.
يمكن تكوين آلات السحب على البارد لسلسلة القضبان من الفولاذ الكربوني وسبائك الفولاذ والفولاذ المقاوم للصدأ وفولاذ الأدوات والفولاذ الزنبركي والألمنيوم والنحاس والنحاس والتيتانيوم وسبائك النيكل والمعادن المناسبة الأخرى. يجب أن تكون مادة القالب ومواد التشحيم وجدول الرسم مطابقة للمادة.
حتى5 قضبان لكل ضربةيمكن تهيئتها حيث يسمح بذلك حجم الشريط وقوة الرسم وتخطيط حامل القالب. يعد التشغيل متعدد القضبان أكثر فائدة للإنتاج المستقر والمتكرر بدلاً من تغيير الدفعات الصغيرة بشكل متكرر.
بالنسبة لرسم القضبان التقليدية، عادةً ما يلزم تقليل نهاية القضيب حتى يتمكن من الدخول إلى القالب ويتم الإمساك به بواسطة عربة السحب. وبالتالي يمكن أن تكون هناك حاجة إلى آلة تأشير منفصلة أو معدات تأشير متكاملة اعتمادًا على حالة الشريط الوارد وخط الإنتاج الخاص بالعميل.
ابدأ بدرجة المادة، وقطر البدء، والقطر النهائي، والتخفيض لكل تمريرة، والإخراج المطلوب. يجب بعد ذلك فحص الماكينة مقابل قوة السحب المحسوبة والسكتة الدماغية وعدد القضبان في كل دورة. الآلة الأكبر حجمًا لا تكون أفضل تلقائيًا إذا كانت متطلبات الإنتاج لا تحتاج إلى قدرتها الإضافية على القوة.
نعم. يمكن استخدام التحميل اليدوي للإنتاج المرن مع تغييرات المنتج المتكررة. تصبح التغذية والاستلام التلقائية أكثر قيمة عندما يتم إنتاج نفس القطر والمادة بشكل مستمر ويكون تقليل العمالة أو وقت الدورة مصدر قلق كبير.
تشتمل الماكينة القياسية على أدوات وفقًا لتكوين التوريد المؤكد. يجب تحديد القوالب الخاصة بأبعاد العملاء المحددة بشكل منفصل لأن هندسة القالب والمادة تعتمد على درجة القضيب والتخفيض والحجم النهائي.
نعم، يمكن استخدام العينات المقدمة من العميل لاختبارها في المصنع عند الترتيب لها مسبقًا. يوصى بتوفير مادة القضيب الفعلية والأبعاد المستهدفة عندما يكون أداء الأبعاد وجدول الرسم أمرًا بالغ الأهمية للمشروع.
عنوان
رقم 163، طريق شاتونج، المنطقة الصناعية الثانية شابو، مدينة دالانج، مدينة دونغقوان، قوانغدونغ، الصين
هاتف
بريد إلكتروني